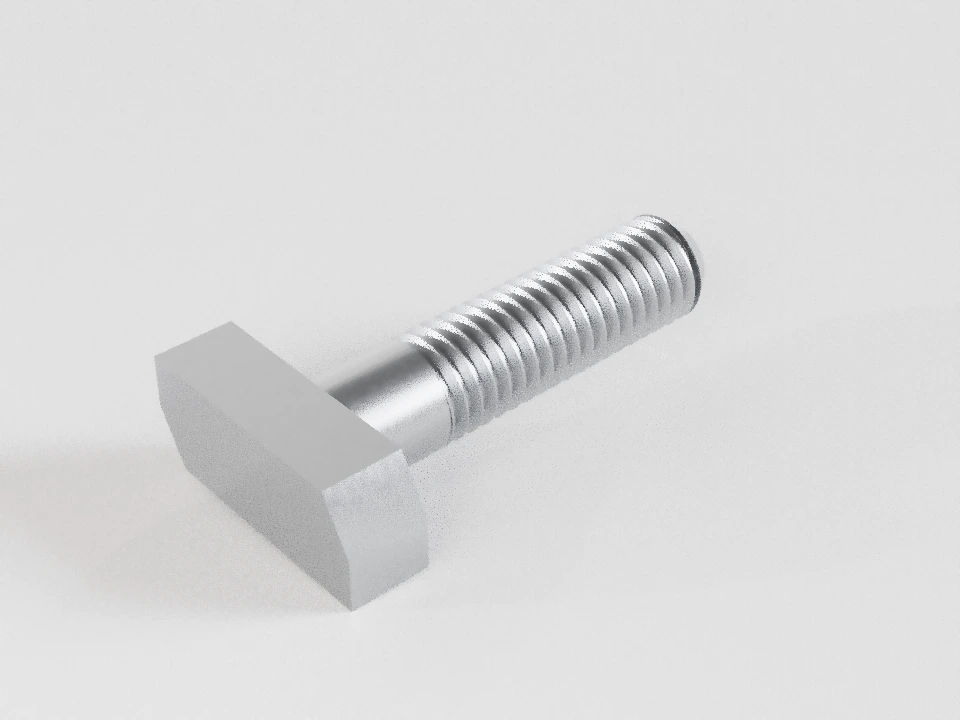
Модель фиксированного примера. Размеры в подборе ниже изменяют только чертёж.
ГОСТ 12201-66 — Болты быстросъёмные к станочным пазам
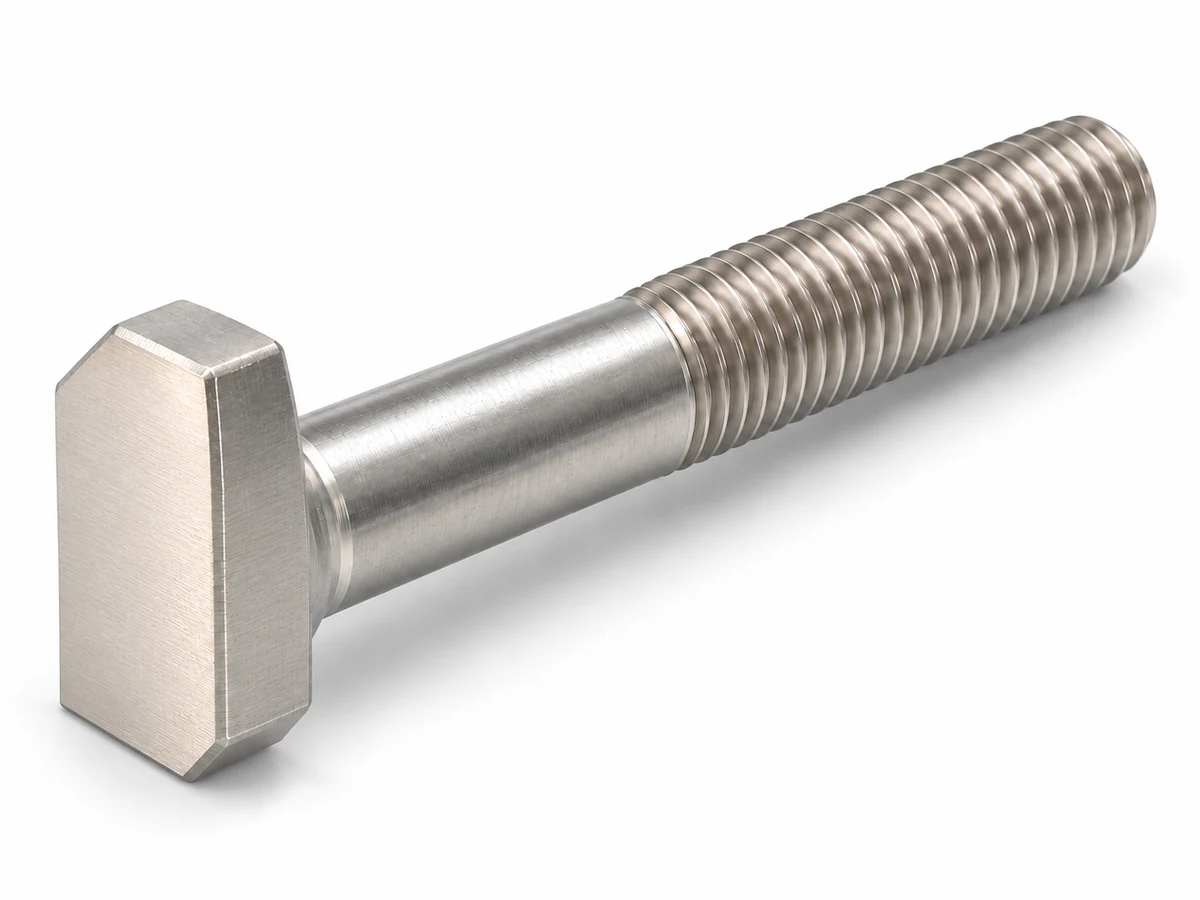
Болт для закрепления приспособлений в станочном пазу. Выбирайте изделие по полному табличному коду или по ширине паза, резьбе и длине.
Основная головка имеет два противоположных среза под 30°. Допускаемый вариант с дугами окружности D=H выбирается отдельно и не меняет код болта.
Начальный пример и полная таблица доступны без JavaScript. Выбор загружается…
Начальный пример: Болт 7002-0351 ГОСТ 12201-66
Выберите размер на схеме или в таблице.
Болт 7002-0351 ГОСТ 12201-66
Табличное обозначение · ГОСТ 12201-66
7002-0351
М8 × 32 · паз 10 мм
Болт 7002-0351 ГОСТ 12201-66
Основная головка: два среза 30° · Масса по таблице: 0,02 кг
| Параметр | Номинал / правило | Отклонения − / + | Минимум / максимум | Измерительные базы и источник |
|---|---|---|---|---|
| Ширина станочного паза · мм | 10сопряжение | — / — | — / — | Ширина верхней части паза. Это размер сопрягающей детали, не диаметр болта и не ширина головки. Допуски самого паза здесь не заданы.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица |
| Номинал резьбы · мм | 86g | — / — | — / — | Номинальный диаметр метрической резьбы. Фактические наружный и средний диаметры имеют собственные пределы 6g.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица |
| Длина болта · мм | 32±t₂/2 | -0,3 / 0,3 | 31,7 / 32,3 | От опорной плоскости под головкой до торца стержня; головка в L не входит. Размер уступа.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5 |
| Резьбовой участок · мм | 25±t₂/2 | -0,2 / 0,2 | 24,8 / 25,2 | От границы полного профиля резьбы до торца, включая фаску конца. Сбег x находится со стороны гладкого стержня; l не равно длине свинчивания.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5 |
| Гладкий стержень · мм | 8h13 | -0,22 / 0 | 7,78 / 8 | Между противоположными образующими гладкой цилиндрической части. Не внутренний диаметр резьбы.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| Ширина головки · мм | 8h14 | -0,36 / 0 | 7,64 / 8 | Расстояние между параллельными боковыми гранями головки.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| Габарит головки в плане · мм | 20h14 | -0,52 / 0 | 19,48 / 20 | Между крайними противоположными торцевыми плоскостями головки. Не длина болта.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| Толщина головки · мм | 6h14 | -0,3 / 0 | 5,7 / 6 | Между торцом головки и опорной плоскостью.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| База углового среза · мм | 4производный | — / — | — / — | Горизонтальная проекция среза равна B/2. Производная от B, отдельный независимый допуск не назначается.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица |
| Угол среза головки · ° | 30±1° | -1 / 1 | 29 / 31 | Угол к торцевой линии головки. Меньшая из двух соседних сторон контура — торцевая площадка B/2 (срез длиннее: B/(2 cos 30°)); допуск по ГОСТ25670, табл.4.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5; таблица 4 |
| Подголовочное скругление · мм | 0,6ГОСТ 25670, табл.5 | -0,1 / 0,1 | 0,5 / 0,7 | Радиус перехода от стержня к опорной плоскости.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5 |
| Основной (крупный) шаг · мм | 1,25номинал | — / — | — / — | Расстояние вдоль оси между соседними одноимёнными точками профиля. Мелкий шаг в этой таблице не предусмотрен.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Наружный диаметр резьбы · мм | 86g | -0,24 / -0,028 | 7,76 / 7,972 | Пределы d+es−Td … d+es. Поле до нанесения покрытия; измерение наружного диаметра не заменяет контроль резьбы.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Средний диаметр резьбы · мм | 7,1886g | -0,146 / -0,028 | 7,042 / 7,16 | Основной d₂=d−0,649519053P; пределы основного d₂+es−Td₂ … d₂+es. Округление основного диаметра до 0,001 мм по таблице.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Основной внутренний диаметр резьбы · мм | 6,647основной профиль | — / — | — / — | Расчёт d−1,082531755P. Не гладкий стержень d₁ основной таблицы. Отдельный допуск внутреннего диаметра наружной резьбы не устанавливается ГОСТ16093, п.1.4.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Предельный сбег · мм | —max | — / — | — / 2,2 | Предельный сбег для угла заборной части инструмента 20°. Это не угол фаски болта. Без выделения показан условный сбег для 30°; при выборе — предел выбранного угла; технология изготовления выбирается отдельно.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Предельный сбег · мм | —max | — / — | — / 1,5 | Предельный сбег для угла заборной части инструмента 30°. Это не угол фаски болта. Без выделения показан условный сбег для 30°; при выборе — предел выбранного угла; технология изготовления выбирается отдельно.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Предельный сбег · мм | —max | — / — | — / 0,9 | Предельный сбег для угла заборной части инструмента 45°. Это не угол фаски болта. Без выделения показан условный сбег для 30°; при выборе — предел выбранного угла; технология изготовления выбирается отдельно.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Фаска конца резьбы · мм | 1,6ГОСТ 25670, табл.5 | -0,2 / 0,2 | 1,4 / 1,8 | Катет фаски конца по ГОСТ10549, табл.1, колонка «для остальных случаев». Схема при 45°; стандарт допускает 60°. Проточка головки не добавляется.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Остальные поверхности · мкм | —предел Ra | — / — | — / 6,3 | Неуказанные поверхности по общему знаку шероховатости.ГОСТ 12201-66, чертёж, PDF с.1; переиздание июля 1990 |
| Опорная плоскость головки · мкм | —предел Ra | — / — | — / 12,5 | Местное требование к плоскости контакта с полками паза.ГОСТ 12201-66, чертёж, PDF с.1; переиздание июля 1990 |
| Торец конца · мкм | —предел Ra | — / — | — / 12,5 | Местное требование к торцу конца стержня.ГОСТ 12201-66, чертёж, PDF с.1; переиздание июля 1990 |
| Твёрдость материала · HRCэ | —35–40 HRCэ | — / — | 35 / 40 | Требование к материалу изделия. Класс прочности из твёрдости не назначается. Метод и места контроля согласуются.ГОСТ 12201-66, п.3, PDF с.3 |
Две формы головки
Один код 7002-0351. Две допустимые формы головки; номер исполнения не назначается.
Оба варианта построены из размеров выбранной строки. Анимация выбора не задаёт движение детали в пазу.
Лист для передачи изготовителю
Уточните требования заказа. Пустые поля допустимы для черновика. Нажатие кнопки ничего не отправляет и не запускает производство.
Лист ещё не подготовлен.
Все нормативные коды и размеры
Линейные размеры в мм. Код является обозначением по ГОСТ, не артикулом компании. Масса в кг. Всего 42 строк. Вариант головки выбирается отдельно и не создаёт нового кода.
| Код | Паз мм | d мм | L мм | H мм | d₁ мм | B мм | h мм | l мм | r мм | Масса кг | |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 10 | 8 | 32 | 20 | 8 | 8 | 6 | 25 | 0,6 | 0,02 | 1 | |
| 10 | 8 | 40 | 20 | 8 | 8 | 6 | 25 | 0,6 | 0,023 | 1 | |
| 10 | 8 | 50 | 20 | 8 | 8 | 6 | 25 | 0,6 | 0,027 | 1 | |
| 10 | 8 | 60 | 20 | 8 | 8 | 6 | 25 | 0,6 | 0,031 | 1 | |
| 12 | 10 | 40 | 25 | 10 | 10 | 7 | 30 | 0,6 | 0,037 | 2 | |
| 12 | 10 | 50 | 25 | 10 | 10 | 7 | 30 | 0,6 | 0,044 | 2 | |
| 12 | 10 | 60 | 25 | 10 | 10 | 7 | 30 | 0,6 | 0,05 | 2 | |
| 12 | 10 | 80 | 25 | 10 | 10 | 7 | 30 | 0,6 | 0,056 | 2 | |
| 14 | 12 | 50 | 28 | 12 | 12 | 8 | 40 | 0,6 | 0,064 | 2 | |
| 14 | 12 | 60 | 28 | 12 | 12 | 8 | 40 | 0,6 | 0,073 | 2 | |
| 14 | 12 | 80 | 28 | 12 | 12 | 8 | 40 | 0,6 | 0,09 | 2 | |
| 14 | 12 | 100 | 28 | 12 | 12 | 8 | 40 | 0,6 | 0,108 | 2 | |
| 14 | 12 | 125 | 28 | 12 | 12 | 8 | 40 | 0,6 | 0,129 | 2 | |
| 14 | 12 | 150 | 28 | 12 | 12 | 8 | 40 | 0,6 | 0,208 | 2 | |
| 18 | 16 | 60 | 36 | 16 | 16 | 10 | 50 | 1 | 0,142 | 2 | |
| 18 | 16 | 80 | 36 | 16 | 16 | 10 | 50 | 1 | 0,175 | 2 | |
| 18 | 16 | 100 | 36 | 16 | 16 | 10 | 50 | 1 | 0,206 | 2 | |
| 18 | 16 | 125 | 36 | 16 | 16 | 10 | 50 | 1 | 0,245 | 2 | |
| 18 | 16 | 150 | 36 | 16 | 16 | 10 | 50 | 1 | 0,283 | 2 | |
| 18 | 16 | 180 | 36 | 16 | 16 | 10 | 50 | 1 | 0,332 | 2 | |
| 18 | 16 | 210 | 36 | 16 | 16 | 10 | 50 | 1 | 0,378 | 2 | |
| 22 | 20 | 80 | 42 | 20 | 20 | 14 | 60 | 1 | 0,296 | 2 | |
| 22 | 20 | 100 | 42 | 20 | 20 | 14 | 60 | 1 | 0,344 | 2 | |
| 22 | 20 | 125 | 42 | 20 | 20 | 14 | 60 | 1 | 0,406 | 2 | |
| 22 | 20 | 150 | 42 | 20 | 20 | 14 | 60 | 1 | 0,468 | 2 | |
| 22 | 20 | 180 | 42 | 20 | 20 | 14 | 60 | 1 | 0,54 | 2 | |
| 22 | 20 | 210 | 42 | 20 | 20 | 14 | 60 | 1 | 0,614 | 2 | |
| 22 | 20 | 250 | 42 | 20 | 20 | 14 | 60 | 1 | 0,712 | 2 | |
| 28 | 24 | 100 | 55 | 24 | 24 | 18 | 75 | 1,6 | 0,52 | 2 | |
| 28 | 24 | 125 | 55 | 24 | 24 | 18 | 75 | 1,6 | 0,604 | 2 | |
| 28 | 24 | 150 | 55 | 24 | 24 | 18 | 75 | 1,6 | 0,697 | 2 | |
| 28 | 24 | 180 | 55 | 24 | 24 | 18 | 75 | 1,6 | 0,802 | 2 | |
| 28 | 24 | 210 | 55 | 24 | 24 | 18 | 75 | 1,6 | 0,908 | 3 | |
| 28 | 24 | 250 | 55 | 24 | 24 | 18 | 75 | 1,6 | 1,023 | 3 | |
| 28 | 24 | 300 | 55 | 24 | 24 | 18 | 75 | 1,6 | 1,224 | 3 | |
| 36 | 30 | 125 | 65 | 30 | 30 | 22 | 90 | 1,6 | 1,004 | 3 | |
| 36 | 30 | 150 | 65 | 30 | 30 | 22 | 90 | 1,6 | 1,138 | 3 | |
| 36 | 30 | 180 | 65 | 30 | 30 | 22 | 90 | 1,6 | 1,303 | 3 | |
| 36 | 30 | 210 | 65 | 30 | 30 | 22 | 90 | 1,6 | 1,413 | 3 | |
| 36 | 30 | 250 | 65 | 30 | 30 | 22 | 90 | 1,6 | 1,687 | 3 | |
| 36 | 30 | 300 | 65 | 30 | 30 | 22 | 90 | 1,6 | 1,963 | 3 | |
| 36 | 30 | 360 | 65 | 30 | 30 | 22 | 90 | 1,6 | 2,292 | 3 |
Головка и применение
Схема приложения объясняет опорные поверхности и ширину паза. Размеры нижней части паза и зазоры не назначаются по этой картинке. Совместимость проверяют по чертежу сборки.
Технические требования
- Материал — сталь 35 по ГОСТ 1050-74. Допускается другая сталь с механическими свойствами не ниже стали 35.
- Твёрдость 35…40 HRCэ. Класс прочности по значению твёрдости не назначается.
- Метрическая резьба по ГОСТ 24705-81, поле допуска 6g по ГОСТ 16093-81. Для табличного обозначения М указан основной (крупный) шаг.
- Сбеги и фаски резьбы — по ГОСТ 10549-80.
- Покрытие Хим.Окс.прм по ГОСТ 9.306-85.
- Партию одного типоразмера маркируют на таре или упаковке условным обозначением.
- Материал, покрытие, механические свойства и фактическая возможность поставки подтверждаются при согласовании заявки.
Допуски и измерительные базы
Общая запись h14, ±t₂/2: h14 относится к внешним размерам типа вала, включая толщину и ширину головки; ±t₂/2 — к размерам уступов и координатам. Основание: ГОСТ 2.307-68, п.3.1, таблица 1; ГОСТ 25670-83, таблицы 1–2. Для радиусов и фасок применяется отдельная таблица 5. Номинальные интервалы выбираются по самому размеру, а не диаметру резьбы.
Диаметр гладкого стержня d₁ имеет явное поле h13. H и B задают головку в плане, h — её толщину. Проекция среза B/2 производная; угол среза 30°. Для допускаемой головки D=H.
L отсчитывается от опорной плоскости до торца, l — от границы полного профиля до торца с фаской. Сбег находится со стороны гладкой части. Длина свинчивания соединения не равна l автоматически. Резьба 6g контролируется отдельно по наружному и среднему диаметрам; значения в карточке относятся к детали до покрытия.
Шероховатость: Ra 6,3 мкм; опорная плоскость головки и торец конца — Ra 12,5 мкм по выноскам чертежа. Сбег и фаска конца показаны по ГОСТ 10549-80, чертежу 1 и таблице 1. Угол заборной части инструмента 20°/30°/45° определяет предел сбега, а не угол головки.
Источник
Переиздание, июль 1990; изменения 1, 2. Скан ГОСТ 12201-66: Таблица; PDF 1–3, чертёж и технические требования.
Табличная масса воспроизводится в смысле исходного стандарта; расчёт прочности, нагрузки и момента затяжки не выполняется.
Болт 7002-0351 ГОСТ 12201-66
М8 × 32 · паз 10 мм · Основная головка: два среза 30° · Масса по таблице: 0,02 кг
| Параметр | Номинал / правило | Отклонения − / + | Минимум / максимум | Измерительные базы и источник |
|---|---|---|---|---|
| Ширина станочного паза · мм | 10сопряжение | — / — | — / — | Ширина верхней части паза. Это размер сопрягающей детали, не диаметр болта и не ширина головки. Допуски самого паза здесь не заданы.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица |
| Номинал резьбы · мм | 86g | — / — | — / — | Номинальный диаметр метрической резьбы. Фактические наружный и средний диаметры имеют собственные пределы 6g.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица |
| Длина болта · мм | 32±t₂/2 | -0,3 / 0,3 | 31,7 / 32,3 | От опорной плоскости под головкой до торца стержня; головка в L не входит. Размер уступа.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5 |
| Резьбовой участок · мм | 25±t₂/2 | -0,2 / 0,2 | 24,8 / 25,2 | От границы полного профиля резьбы до торца, включая фаску конца. Сбег x находится со стороны гладкого стержня; l не равно длине свинчивания.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5 |
| Гладкий стержень · мм | 8h13 | -0,22 / 0 | 7,78 / 8 | Между противоположными образующими гладкой цилиндрической части. Не внутренний диаметр резьбы.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| Ширина головки · мм | 8h14 | -0,36 / 0 | 7,64 / 8 | Расстояние между параллельными боковыми гранями головки.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| Габарит головки в плане · мм | 20h14 | -0,52 / 0 | 19,48 / 20 | Между крайними противоположными торцевыми плоскостями головки. Не длина болта.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| Толщина головки · мм | 6h14 | -0,3 / 0 | 5,7 / 6 | Между торцом головки и опорной плоскостью.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25346-89, табл.1; числовые значения IT12/13/14; общая запись — ГОСТ 2.307-68, п.3.1, табл.1 |
| База углового среза · мм | 4производный | — / — | — / — | Горизонтальная проекция среза равна B/2. Производная от B, отдельный независимый допуск не назначается.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица |
| Угол среза головки · ° | 30±1° | -1 / 1 | 29 / 31 | Угол к торцевой линии головки. Меньшая из двух соседних сторон контура — торцевая площадка B/2 (срез длиннее: B/(2 cos 30°)); допуск по ГОСТ25670, табл.4.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5; таблица 4 |
| Подголовочное скругление · мм | 0,6ГОСТ 25670, табл.5 | -0,1 / 0,1 | 0,5 / 0,7 | Радиус перехода от стержня к опорной плоскости.ГОСТ 12201-66, PDF с.1, чертёж и основная таблица; ГОСТ 25670-83, табл.1 (вариант 1), табл.2 и 5 |
| Основной (крупный) шаг · мм | 1,25номинал | — / — | — / — | Расстояние вдоль оси между соседними одноимёнными точками профиля. Мелкий шаг в этой таблице не предусмотрен.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Наружный диаметр резьбы · мм | 86g | -0,24 / -0,028 | 7,76 / 7,972 | Пределы d+es−Td … d+es. Поле до нанесения покрытия; измерение наружного диаметра не заменяет контроль резьбы.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Средний диаметр резьбы · мм | 7,1886g | -0,146 / -0,028 | 7,042 / 7,16 | Основной d₂=d−0,649519053P; пределы основного d₂+es−Td₂ … d₂+es. Округление основного диаметра до 0,001 мм по таблице.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Основной внутренний диаметр резьбы · мм | 6,647основной профиль | — / — | — / — | Расчёт d−1,082531755P. Не гладкий стержень d₁ основной таблицы. Отдельный допуск внутреннего диаметра наружной резьбы не устанавливается ГОСТ16093, п.1.4.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Предельный сбег · мм | —max | — / — | — / 2,2 | Предельный сбег для угла заборной части инструмента 20°. Это не угол фаски болта. Без выделения показан условный сбег для 30°; при выборе — предел выбранного угла; технология изготовления выбирается отдельно.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Предельный сбег · мм | —max | — / — | — / 1,5 | Предельный сбег для угла заборной части инструмента 30°. Это не угол фаски болта. Без выделения показан условный сбег для 30°; при выборе — предел выбранного угла; технология изготовления выбирается отдельно.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Предельный сбег · мм | —max | — / — | — / 0,9 | Предельный сбег для угла заборной части инструмента 45°. Это не угол фаски болта. Без выделения показан условный сбег для 30°; при выборе — предел выбранного угла; технология изготовления выбирается отдельно.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Фаска конца резьбы · мм | 1,6ГОСТ 25670, табл.5 | -0,2 / 0,2 | 1,4 / 1,8 | Катет фаски конца по ГОСТ10549, табл.1, колонка «для остальных случаев». Схема при 45°; стандарт допускает 60°. Проточка головки не добавляется.ГОСТ 10549-80, п.2, черт.1, табл.1: сбег для угла заборной части 20°/30°/45°; фаска z для остальных случаев |
| Остальные поверхности · мкм | —предел Ra | — / — | — / 6,3 | Неуказанные поверхности по общему знаку шероховатости.ГОСТ 12201-66, чертёж, PDF с.1; переиздание июля 1990 |
| Опорная плоскость головки · мкм | —предел Ra | — / — | — / 12,5 | Местное требование к плоскости контакта с полками паза.ГОСТ 12201-66, чертёж, PDF с.1; переиздание июля 1990 |
| Торец конца · мкм | —предел Ra | — / — | — / 12,5 | Местное требование к торцу конца стержня.ГОСТ 12201-66, чертёж, PDF с.1; переиздание июля 1990 |
| Твёрдость материала · HRCэ | —35–40 HRCэ | — / — | 35 / 40 | Требование к материалу изделия. Класс прочности из твёрдости не назначается. Метод и места контроля согласуются.ГОСТ 12201-66, п.3, PDF с.3 |
Переиздание, июль 1990; изменения 1, 2
- Материал — сталь 35 по ГОСТ 1050-74. Допускается другая сталь с механическими свойствами не ниже стали 35.
- Твёрдость 35…40 HRCэ. Класс прочности по значению твёрдости не назначается.
- Метрическая резьба по ГОСТ 24705-81, поле допуска 6g по ГОСТ 16093-81. Для табличного обозначения М указан основной (крупный) шаг.
- Сбеги и фаски резьбы — по ГОСТ 10549-80.
- Покрытие Хим.Окс.прм по ГОСТ 9.306-85.
- Партию одного типоразмера маркируют на таре или упаковке условным обозначением.
- Материал, покрытие, механические свойства и фактическая возможность поставки подтверждаются при согласовании заявки.