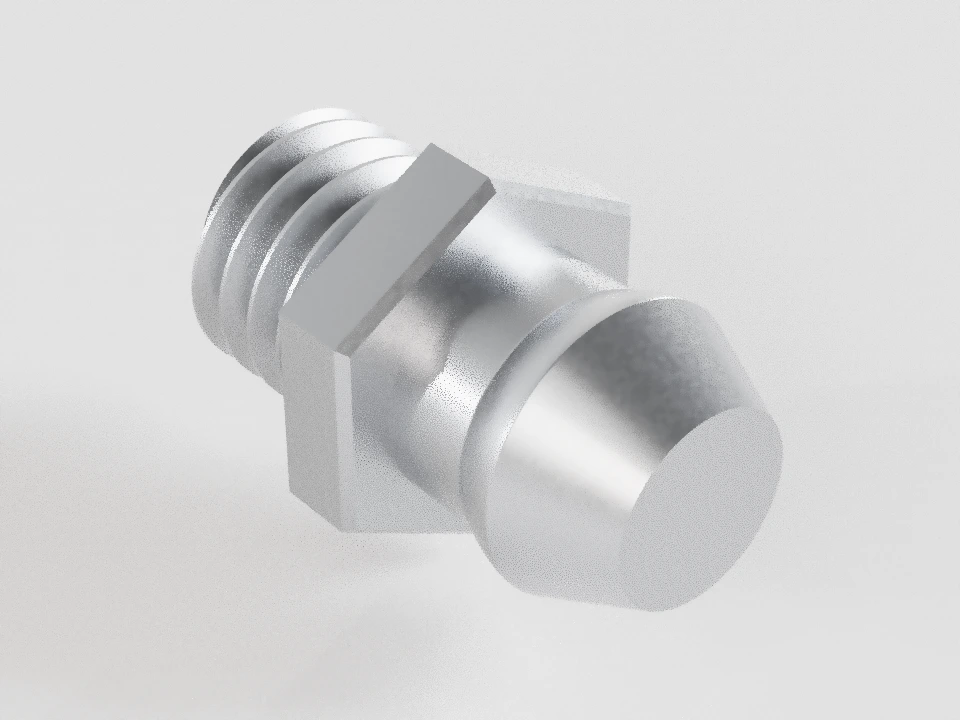
Модель фиксированного примера. Размеры в подборе ниже изменяют только чертёж.
Карточка стандарта / Пресс-маслёнки
ГОСТ 19853-74 / DIN 71412 Пресс-маслёнки прямые, угловые и под запрессовку
Определение по обозначению, форме и измерениям. Таблицы, чертёж и лист для согласования используют выбранное исполнение.
ГОСТ и DIN имеют отдельные геометрические наборы; похожая форма не подтверждает взаимозаменяемость.
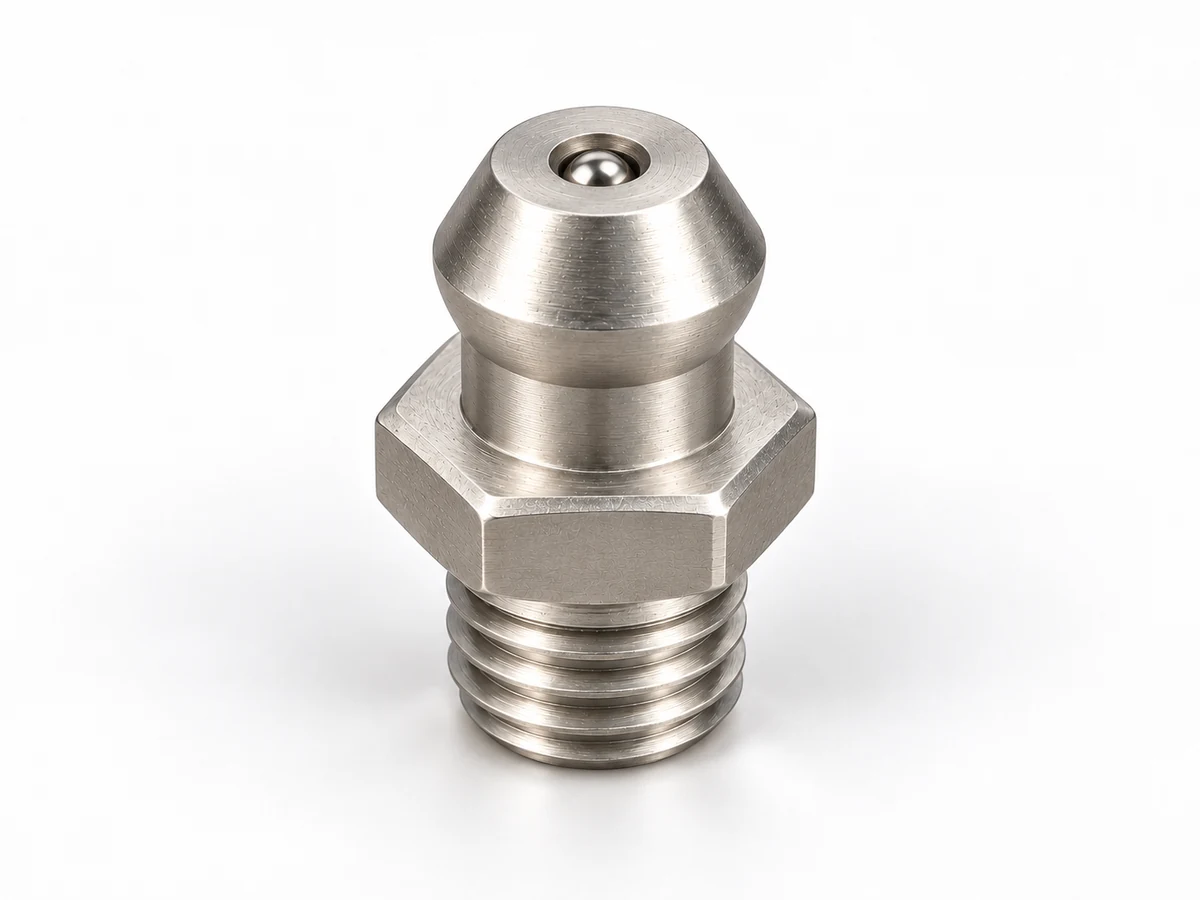
Определить пресс-маслёнку
Введите код или выберите форму. Короткий код не задаёт покрытие.
Подобрать по размерам
Все измерения — в мм. Укажите реальную погрешность измерения. Если она неизвестна, результат остаётся ориентиром.
Один измеренный диаметр не определяет стандарт, конусность или совместимость. Пределы x8/8g здесь не расшифрованы; неизвестные допуски не заменены произвольным процентом.
Маслёнка 1.1 (покрытие уточнить) ГОСТ 19853-74
Нормативная геометрия ГОСТ 19853-74, издание 2005 с изменениями 1 и 2.
Чертёж стандарта не определяет внутреннюю конструкцию; локальные скругления условны.
| Размер | Значение | База, ограничение и допуск |
|---|---|---|
| H | 13 мм | От торца резьбы до торца головки |
| h | 8 мм | От опорной плоскости шестигранника до торца головки |
| h1 | 6 мм | От верхней плоскости шестигранника до торца головки |
| d | 6,7 мм | Наибольший диаметр головки · отклонения -0,2 / 0 мм |
| d1 | 4,5 мм | Диаметр верхнего усечённого участка головки |
| d2 | 5,8 мм | Диаметр шейки · отклонения -0,3 / 0 мм |
| d3 | 2 мм | Входное отверстие под запорный элемент · отклонения -0,2 / 0,2 мм |
| d4 | 2,5 мм | Диаметр запорного элемента |
| S | 8 мм | Расстояние между параллельными гранями · отклонения -0,2 / 0 мм |
| alpha | 48 ° | Угол верхнего профиля головки |
| mass_max | ≤ 0,003 кг | Масса не более; не фактическая масса партии |
| Присоединение | М6×1 коническая — приложение ГОСТ 19853-74 | Наружный диаметр 6,15 мм в основной плоскости, 2,0±0,75 мм от торца; не номинальные 6 мм. |
| Шаг P | 1 мм | Классификация крупный/мелкий не переносится на специальное присоединение |
Приложение ГОСТ: средний диаметр 5,35 мм; внутренний диаметр 4,55 мм в основной плоскости; угол профиля 60°; конус 1:16. Основная плоскость на 2,0±0,75 мм от торца; размер 3,0 мм относится к наружной и внутренней резьбе. Шаг измеряется параллельно оси.
Выберите строку размеров или выноску для пояснения.
Установка и работа
Наконечник, ответная деталь, канал, шарик и пружина показаны схематически. Размеры отверстия, посадка, момент затяжки и рабочее давление не назначаются. Выбор 45°/90° означает разные изделия.
Предварительный лист для согласования
Пресс-маслёнка · лист для согласования
Это предварительный лист требований. Внутренняя конструкция и неподтверждённые размеры требуют отдельного рабочего чертежа.
Маслёнка 1.1 (покрытие уточнить) ГОСТ 19853-74
Форма: Прямая; присоединение: М6×1 коническая — приложение ГОСТ 19853-74
Источник геометрии: ГОСТ, издание 2005 с изменениями 1, 2
Материал: уточнить
Покрытие: уточнить
Количество: уточнить
Неподтверждённые размеры и конструкция требуют согласования. Внутренний механизм на схеме условный.
| Размер | Значение | База, ограничение и допуск |
|---|---|---|
| H | 13 мм | От торца резьбы до торца головки |
| h | 8 мм | От опорной плоскости шестигранника до торца головки |
| h1 | 6 мм | От верхней плоскости шестигранника до торца головки |
| d | 6,7 мм | Наибольший диаметр головки · отклонения -0,2 / 0 мм |
| d1 | 4,5 мм | Диаметр верхнего усечённого участка головки |
| d2 | 5,8 мм | Диаметр шейки · отклонения -0,3 / 0 мм |
| d3 | 2 мм | Входное отверстие под запорный элемент · отклонения -0,2 / 0,2 мм |
| d4 | 2,5 мм | Диаметр запорного элемента |
| S | 8 мм | Расстояние между параллельными гранями · отклонения -0,2 / 0 мм |
| alpha | 48 ° | Угол верхнего профиля головки |
| mass_max | ≤ 0,003 кг | Масса не более; не фактическая масса партии |
| Присоединение | М6×1 коническая — приложение ГОСТ 19853-74 | Наружный диаметр 6,15 мм в основной плоскости, 2,0±0,75 мм от торца; не номинальные 6 мм. |
| Шаг P | 1 мм | Классификация крупный/мелкий не переносится на специальное присоединение |
Приложение ГОСТ: средний диаметр 5,35 мм; внутренний диаметр 4,55 мм в основной плоскости; угол профиля 60°; конус 1:16. Основная плоскость на 2,0±0,75 мм от торца; размер 3,0 мм относится к наружной и внутренней резьбе. Шаг измеряется параллельно оси.
Требования и границы данных
- ГОСТ: типы 1 и 2 предназначены для пластичных смазок; исполнение для смазочных масел — по заказу. Тип 3 предназначен для смазочных масел.
- Наружные поверхности ГОСТ: Rz ≤ 40 мкм; посадочная поверхность типа 3 на рисунке — Rz 20. Резьбу и S проверяют до покрытия; М10×1 — 8g.
- Головки типов 1 и 2: не менее 500 HV 5/10. Описанный диаметр шестигранника D ≥ 1,1S. Это требования документа, не свидетельство испытаний партии.
- Выступание запорного элемента: 0,1–0,9 мм для типов 1 и 2 №1–3 и типа 3 №1; 0,1–1,4 мм для типа 1 №4 и типа 3 №2.
- Запорный элемент возвращается пружиной в гнездо. Стальные шарики — ГОСТ 3722; для масла точность не ниже 60. Пластмассовый элемент допускается по заказу. Завальцовка ровная, без складок и трещин.
- Покрытия по ГОСТ: Ц6, Ц6.хр, Кд6, Кд6.хр. Для условий 2–8 ГОСТ 15150 нужна дополнительная защита. Тип 3 без покрытия допускается по согласованию при работе под возобновляемой смазкой в закрытых помещениях.
- Наработка не менее 20 000 циклов открытия/закрытия. Контроль наработки: механическое перемещение запорного элемента не менее 1 мм.
- Испытание герметичности: для пластичных смазок пенетрация 150–220, давление 0,05 МПа, утечка ≤5×10⁻⁴ см³/с; для масла вязкость ≤250 мм²/с при температуре испытания, давление 0,3 МПа, утечка ≤10⁻³ см³/с. Это условия испытания, не допустимое рабочее давление подачи.
- Приёмка: приёмосдаточные, периодические и типовые испытания. Периодические не реже 1 раза в 2 года. Выборка: 0,05% сменного выпуска, минимум 5 шт.; периодические/типовые — 0,2%, минимум 100 шт. из трёх последовательных смен. При несоответствии — удвоенная выборка.
- Контроль: шероховатость сравнением; покрытие по ГОСТ 9.302; размеры инструментом нужной точности; твёрдость по ГОСТ 2999; завальцовка внешним осмотром.
- Маркировка, упаковка, транспортирование, хранение — ГОСТ 15108; ящики II–1 ГОСТ 2991, многооборотная тара по согласованию. Масса брутто: до 110 кг в ящике, до 1000 кг в многооборотной таре/пакете.
- Нормативные гарантийные сроки: хранение 18 месяцев от изготовления, эксплуатация 36 месяцев от ввода. Условия и соответствие поставляемой партии подтверждаются документами заказа.
- Полные нормативные тексты DIN 71412 и DIN 3404 не получены: показаны проверенные каталожные исполнения, не полный ряд DIN.
- Для DIN 3404 толщина головки, диаметр и высота шейки не заданы в доступном листе; эти участки схемы условны, нужны чертежи исполнения.
- Для DIN 71412 дюймовых каталожных рядов профиль/диаметр головки не подтверждены; для всех каталоговых рядов недостающие локальные контуры условны.
- Численные пределы x8 и 8g не расшифрованы; измерение одного диаметра не доказывает посадку.
Составлено: 2026-10-15 · ПКФ «Стандарт»
Обозначения и присоединения
| Код / форма | Документ и данные | Присоединение | Геометрия |
|---|---|---|---|
| ГОСТ 19853-74 · нормативная | М6×1 коническая — приложение ГОСТ 19853-74 | H 13 мм; h 8 мм; h1 6 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; d3 2 мм; d4 2,5 мм; S 8 мм; alpha 48 °; mass_max ≤0,003 кг | |
| ГОСТ 19853-74 · нормативная | М10×1–8g — ГОСТ 24705 / ГОСТ 16093 | H 18 мм; h 10 мм; h1 7 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; d3 2 мм; d4 2,5 мм; S 10 мм; alpha 48 °; mass_max ≤0,0062 кг | |
| ГОСТ 19853-74 · нормативная | К 1/8 — ГОСТ 6111 | H 18 мм; h 10 мм; h1 7 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; d3 2 мм; d4 2,5 мм; S 10 мм; alpha 48 °; mass_max ≤0,0062 кг | |
| ГОСТ 19853-74 · нормативная | К 1/4 — ГОСТ 6111 | H 24 мм; h 12 мм; h1 7,5 мм; d 10 мм; d1 5,2 мм; d2 8 мм; d3 4,5 мм; d4 5 мм; S 14 мм; alpha 60 °; mass_max ≤0,016 кг | |
| ГОСТ 19853-74 · нормативная | М6×1 коническая — приложение ГОСТ 19853-74 | L max ≤19 мм; l 6 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; S 12 мм; α 45 °; β 48 °; a min ≥5 мм; a max ≤10,25 мм; b max ≤8,5 мм; m max ≤0,013 кг | |
| ГОСТ 19853-74 · нормативная | М6×1 коническая — приложение ГОСТ 19853-74 | L max ≤19 мм; l 6 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; S 12 мм; α 90 °; β 48 °; a min ≥5 мм; a max ≤10,25 мм; b max ≤8,5 мм; m max ≤0,013 кг | |
| ГОСТ 19853-74 · нормативная | М10×1–8g — ГОСТ 24705 / ГОСТ 16093 | L max ≤22 мм; l 8 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; S 12 мм; α 45 °; β 48 °; a min ≥5 мм; a max ≤10,25 мм; b max ≤8,5 мм; m max ≤0,0162 кг | |
| ГОСТ 19853-74 · нормативная | М10×1–8g — ГОСТ 24705 / ГОСТ 16093 | L max ≤22 мм; l 8 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; S 12 мм; α 90 °; β 48 °; a min ≥5 мм; a max ≤10,25 мм; b max ≤8,5 мм; m max ≤0,0162 кг | |
| ГОСТ 19853-74 · нормативная | К 1/8 — ГОСТ 6111 | L max ≤22 мм; l 8 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; S 12 мм; α 45 °; β 48 °; a min ≥5 мм; a max ≤10,25 мм; b max ≤8,5 мм; m max ≤0,0162 кг | |
| ГОСТ 19853-74 · нормативная | К 1/8 — ГОСТ 6111 | L max ≤22 мм; l 8 мм; d 6,7 мм; d1 4,5 мм; d2 5,8 мм; S 12 мм; α 90 °; β 48 °; a min ≥5 мм; a max ≤10,25 мм; b max ≤8,5 мм; m max ≤0,0162 кг | |
| ГОСТ 19853-74 · нормативная | Запрессовка Ø6 x8 | D 6 мм; D1 8 мм; d 2,5 мм; d1 3 мм; H 6 мм; h 1 мм; m max ≤0,002 кг | |
| ГОСТ 19853-74 · нормативная | Запрессовка Ø6 x8 | D 6 мм; D1 8 мм; d 2,5 мм; d1 3 мм; H 6 мм; h 1 мм; m max ≤0,002 кг | |
| ГОСТ 19853-74 · нормативная | Запрессовка Ø10 x8 | D 10 мм; D1 12 мм; d 5 мм; d1 6 мм; H 12 мм; h 1,5 мм; m max ≤0,006 кг | |
| ГОСТ 19853-74 · нормативная | Запрессовка Ø10 x8 | D 10 мм; D1 12 мм; d 5 мм; d1 6 мм; H 12 мм; h 1,5 мм; m max ≤0,006 кг | |
| DIN 71412 · каталожная | М6×1 коническая — DIN 158 | d головки 6,5 мм; S 7 мм; L 15,8 мм; L1 6 мм | |
| DIN 71412 · каталожная | М8×1 коническая — DIN 158 | d головки 6,5 мм; S 9 мм; L 15,8 мм; L1 6 мм | |
| DIN 71412 · каталожная | М10×1 коническая — DIN 158 | d головки 6,5 мм; S 11 мм; L 15,8 мм; L1 5,8 мм | |
| DIN 71412 · каталожная | М6×1 коническая — DIN 158 | d головки 6,5 мм; S 9 мм; L 23,5 мм; L1 5,1 мм; A 10 мм | |
| DIN 71412 · каталожная | М8×1 коническая — DIN 158 | d головки 6,5 мм; S 9 мм; L 22,8 мм; L1 5,1 мм; A 10 мм | |
| DIN 71412 · каталожная | М10×1 коническая — DIN 158 | d головки 6,5 мм; S 11 мм; L 22,8 мм; L1 5,2 мм; A 10 мм | |
| DIN 71412 · каталожная | М6×1 коническая — DIN 158 | d головки 6,5 мм; S 9 мм; L 18 мм; L1 5,5 мм; A 11,8 мм | |
| DIN 71412 · каталожная | М8×1 коническая — DIN 158 | d головки 6,5 мм; S 9 мм; L 18 мм; L1 5,5 мм; A 11,8 мм | |
| DIN 71412 · каталожная | М10×1 коническая — DIN 158 | d головки 6,5 мм; S 11 мм; L 18 мм; L1 5,3 мм; A 13 мм | |
| DIN 71412 · каталожная | G 1/8 — ISO 228, цилиндрическая | S 11 мм; A 15 мм; B 5,5 мм | |
| DIN 71412 · каталожная | G 1/4 — ISO 228, цилиндрическая | S 14 мм; A 17,5 мм; B 6,5 мм | |
| DIN 71412 · каталожная | G 1/8 — ISO 228, цилиндрическая | S 11 мм; A 25 мм; B 5,5 мм; C 11,5 мм | |
| DIN 71412 · каталожная | G 1/4 — ISO 228, цилиндрическая | S 14 мм; A 22,5 мм; B 6,5 мм; C 12 мм | |
| DIN 71412 · каталожная | G 1/8 — ISO 228, цилиндрическая | S 11 мм; A 20,5 мм; B 5,5 мм; C 14 мм | |
| DIN 71412 · каталожная | G 1/4 — ISO 228, цилиндрическая | S 14 мм; A 22 мм; B 6,5 мм; C 14 мм |
Как определить маслёнку по обозначению
1.1 — прямая, номер 1, М6×1 коническая по приложению ГОСТ. 1.2 — прямая, номер 2, М10×1. 2.1.45 — угловая, номер 1, угол 45°. 3.1.2 — под запрессовку, номер 1 (6 мм), исполнение 2. H1/H2/H3 — формы DIN, не номера ГОСТ. Покрытие задаётся отдельно.
Технические требования
- ГОСТ: типы 1 и 2 предназначены для пластичных смазок; исполнение для смазочных масел — по заказу. Тип 3 предназначен для смазочных масел.
- Наружные поверхности ГОСТ: Rz ≤ 40 мкм; посадочная поверхность типа 3 на рисунке — Rz 20. Резьбу и S проверяют до покрытия; М10×1 — 8g.
- Головки типов 1 и 2: не менее 500 HV 5/10. Описанный диаметр шестигранника D ≥ 1,1S. Это требования документа, не свидетельство испытаний партии.
- Выступание запорного элемента: 0,1–0,9 мм для типов 1 и 2 №1–3 и типа 3 №1; 0,1–1,4 мм для типа 1 №4 и типа 3 №2.
- Запорный элемент возвращается пружиной в гнездо. Стальные шарики — ГОСТ 3722; для масла точность не ниже 60. Пластмассовый элемент допускается по заказу. Завальцовка ровная, без складок и трещин.
- Покрытия по ГОСТ: Ц6, Ц6.хр, Кд6, Кд6.хр. Для условий 2–8 ГОСТ 15150 нужна дополнительная защита. Тип 3 без покрытия допускается по согласованию при работе под возобновляемой смазкой в закрытых помещениях.
- Наработка не менее 20 000 циклов открытия/закрытия. Контроль наработки: механическое перемещение запорного элемента не менее 1 мм.
- Испытание герметичности: для пластичных смазок пенетрация 150–220, давление 0,05 МПа, утечка ≤5×10⁻⁴ см³/с; для масла вязкость ≤250 мм²/с при температуре испытания, давление 0,3 МПа, утечка ≤10⁻³ см³/с. Это условия испытания, не допустимое рабочее давление подачи.
- Приёмка: приёмосдаточные, периодические и типовые испытания. Периодические не реже 1 раза в 2 года. Выборка: 0,05% сменного выпуска, минимум 5 шт.; периодические/типовые — 0,2%, минимум 100 шт. из трёх последовательных смен. При несоответствии — удвоенная выборка.
- Контроль: шероховатость сравнением; покрытие по ГОСТ 9.302; размеры инструментом нужной точности; твёрдость по ГОСТ 2999; завальцовка внешним осмотром.
- Маркировка, упаковка, транспортирование, хранение — ГОСТ 15108; ящики II–1 ГОСТ 2991, многооборотная тара по согласованию. Масса брутто: до 110 кг в ящике, до 1000 кг в многооборотной таре/пакете.
- Нормативные гарантийные сроки: хранение 18 месяцев от изготовления, эксплуатация 36 месяцев от ввода. Условия и соответствие поставляемой партии подтверждаются документами заказа.
Что требует уточнения
- Полные нормативные тексты DIN 71412 и DIN 3404 не получены: показаны проверенные каталожные исполнения, не полный ряд DIN.
- Для DIN 3404 толщина головки, диаметр и высота шейки не заданы в доступном листе; эти участки схемы условны, нужны чертежи исполнения.
- Для DIN 71412 дюймовых каталожных рядов профиль/диаметр головки не подтверждены; для всех каталоговых рядов недостающие локальные контуры условны.
- Численные пределы x8 и 8g не расшифрованы; измерение одного диаметра не доказывает посадку.
Нормативная геометрия
Стандарт предусматривает
ГОСТ 19853-74, издание 2005 с изменениями 1, 2; DIN 71412:1987-11; DIN 3404:1988-01. Проверка содержания: проверена только часть. Все 14 вариантов и требования ГОСТ проверены. Каталожные ряды DIN проверены в границах опубликованных изготовителем размеров; полные нормы DIN недоступны.
Область применения не означает наличие всех сочетаний размеров. Объём проверки указан перед каждой таблицей.
Размеры по стандарту
Обозначения в этих таблицах
- Код
- Геометрическое обозначение
- H
- От торца резьбы до торца головки, мм
- h
- От опорной плоскости шестигранника до торца головки, мм
- h1
- От верхней плоскости шестигранника до торца головки, мм
- d
- Наибольший диаметр головки, мм
- d1
- Диаметр верхнего усечённого участка головки, мм
- d2
- Диаметр шейки, мм
- d3
- Входное отверстие под запорный элемент, мм
- d4
- Диаметр запорного элемента, мм
- S
- Расстояние между параллельными гранями, мм
- alpha
- Угол верхнего профиля головки, °
- mass_max
- Масса не более; не фактическая масса партии, кг
- L max
- Вдоль оси присоединения от торца резьбы до крайней поверхности переходного штуцера, мм
- l
- Длина резьбового участка, мм
- d
- Диаметр головки, мм
- d1
- Верхний диаметр головки, мм
- S
- Шестигранник переходного штуцера; допускается S=10−0,2, мм
- α
- Угол между осью головки и осью присоединения, °
- β
- Угол верхнего профиля головки, °
- a min
- Осевой участок вставного элемента по чертежу 2, мм
- a max
- Осевой габарит вставного элемента по чертежу 2, мм
- b max
- Размер переходного штуцера по чертежу 2, мм
- m max
- Предельная масса, кг
- D
- Посадочный цилиндр: поле допуска x8, мм
- D1
- Наружный диаметр буртика исполнения 1, мм
- d
- Входное отверстие, мм
- d1
- Диаметр запорного элемента, мм
- H
- Полная высота корпуса, мм
- h
- Толщина буртика исполнения 1, мм
min — не менее; max — не более. Прочерк расшифрован в примечании конкретной таблицы.
Проверенная выборка размеров
ГОСТ: straight
Числа в мм; предельные значения и отклонения раскрываются в выбранной строке. Код и присоединение приведены в таблице определителя.
Проверка этой таблицы: 2026-10-15. Все строки данной формы; совокупно 14 геометрических вариантов ГОСТ.
ГОСТ 19853-74, издание 2005 с изменениями 1, 2; DIN 71412:1987-11; DIN 3404:1988-01. Источник: ГОСТ 19853-74. Чертежи и таблицы 1–3
| Код Геометрическое обозначение | H ммОт торца резьбы до торца головки | h ммОт опорной плоскости шестигранника до торца головки | h1 ммОт верхней плоскости шестигранника до торца головки | d ммНаибольший диаметр головки | d1 ммДиаметр верхнего усечённого участка головки | d2 ммДиаметр шейки | d3 ммВходное отверстие под запорный элемент | d4 ммДиаметр запорного элемента | S ммРасстояние между параллельными гранями | alpha °Угол верхнего профиля головки | mass_max кгМасса не более; не фактическая масса партии |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.1 | 13 | 8 | 6 | 6,7 | 4,5 | 5,8 | 2 | 2,5 | 8 | 48 | 0,003 |
| 1.2 | 18 | 10 | 7 | 6,7 | 4,5 | 5,8 | 2 | 2,5 | 10 | 48 | 0,0062 |
| 1.3 | 18 | 10 | 7 | 6,7 | 4,5 | 5,8 | 2 | 2,5 | 10 | 48 | 0,0062 |
| 1.4 | 24 | 12 | 7,5 | 10 | 5,2 | 8 | 4,5 | 5 | 14 | 60 | 0,016 |
Проверенная выборка размеров
ГОСТ: angle45
Числа в мм; предельные значения и отклонения раскрываются в выбранной строке. Код и присоединение приведены в таблице определителя.
Проверка этой таблицы: 2026-10-15. Все строки данной формы; совокупно 14 геометрических вариантов ГОСТ.
ГОСТ 19853-74, издание 2005 с изменениями 1, 2; DIN 71412:1987-11; DIN 3404:1988-01. Источник: ГОСТ 19853-74. Чертежи и таблицы 1–3
| Код Геометрическое обозначение | L max ммВдоль оси присоединения от торца резьбы до крайней поверхности переходного штуцера | l ммДлина резьбового участка | d ммДиаметр головки | d1 ммВерхний диаметр головки | d2 ммДиаметр шейки | S ммШестигранник переходного штуцера; допускается S=10−0,2 | α °Угол между осью головки и осью присоединения | β °Угол верхнего профиля головки | a min ммОсевой участок вставного элемента по чертежу 2 | a max ммОсевой габарит вставного элемента по чертежу 2 | b max ммРазмер переходного штуцера по чертежу 2 | m max кгПредельная масса |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 2.1.45 | 19 | 6 | 6,7 | 4,5 | 5,8 | 12 | 45 | 48 | 5 | 10,25 | 8,5 | 0,013 |
| 2.2.45 | 22 | 8 | 6,7 | 4,5 | 5,8 | 12 | 45 | 48 | 5 | 10,25 | 8,5 | 0,0162 |
| 2.3.45 | 22 | 8 | 6,7 | 4,5 | 5,8 | 12 | 45 | 48 | 5 | 10,25 | 8,5 | 0,0162 |
Проверенная выборка размеров
ГОСТ: angle90
Числа в мм; предельные значения и отклонения раскрываются в выбранной строке. Код и присоединение приведены в таблице определителя.
Проверка этой таблицы: 2026-10-15. Все строки данной формы; совокупно 14 геометрических вариантов ГОСТ.
ГОСТ 19853-74, издание 2005 с изменениями 1, 2; DIN 71412:1987-11; DIN 3404:1988-01. Источник: ГОСТ 19853-74. Чертежи и таблицы 1–3
| Код Геометрическое обозначение | L max ммВдоль оси присоединения от торца резьбы до крайней поверхности переходного штуцера | l ммДлина резьбового участка | d ммДиаметр головки | d1 ммВерхний диаметр головки | d2 ммДиаметр шейки | S ммШестигранник переходного штуцера; допускается S=10−0,2 | α °Угол между осью головки и осью присоединения | β °Угол верхнего профиля головки | a min ммОсевой участок вставного элемента по чертежу 2 | a max ммОсевой габарит вставного элемента по чертежу 2 | b max ммРазмер переходного штуцера по чертежу 2 | m max кгПредельная масса |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 2.1.90 | 19 | 6 | 6,7 | 4,5 | 5,8 | 12 | 90 | 48 | 5 | 10,25 | 8,5 | 0,013 |
| 2.2.90 | 22 | 8 | 6,7 | 4,5 | 5,8 | 12 | 90 | 48 | 5 | 10,25 | 8,5 | 0,0162 |
| 2.3.90 | 22 | 8 | 6,7 | 4,5 | 5,8 | 12 | 90 | 48 | 5 | 10,25 | 8,5 | 0,0162 |
Проверенная выборка размеров
ГОСТ: press1
Числа в мм; предельные значения и отклонения раскрываются в выбранной строке. Код и присоединение приведены в таблице определителя.
Проверка этой таблицы: 2026-10-15. Все строки данной формы; совокупно 14 геометрических вариантов ГОСТ.
ГОСТ 19853-74, издание 2005 с изменениями 1, 2; DIN 71412:1987-11; DIN 3404:1988-01. Источник: ГОСТ 19853-74. Чертежи и таблицы 1–3
| Код Геометрическое обозначение | D ммПосадочный цилиндр: поле допуска x8 | D1 ммНаружный диаметр буртика исполнения 1 | d ммВходное отверстие | d1 ммДиаметр запорного элемента | H ммПолная высота корпуса | h ммТолщина буртика исполнения 1 | m max кгПредельная масса |
|---|---|---|---|---|---|---|---|
| 3.1.1 | 6 | 8 | 2,5 | 3 | 6 | 1 | 0,002 |
| 3.2.1 | 10 | 12 | 5 | 6 | 12 | 1,5 | 0,006 |
Проверенная выборка размеров
ГОСТ: press2
Числа в мм; предельные значения и отклонения раскрываются в выбранной строке. Код и присоединение приведены в таблице определителя.
Проверка этой таблицы: 2026-10-15. Все строки данной формы; совокупно 14 геометрических вариантов ГОСТ.
ГОСТ 19853-74, издание 2005 с изменениями 1, 2; DIN 71412:1987-11; DIN 3404:1988-01. Источник: ГОСТ 19853-74. Чертежи и таблицы 1–3
| Код Геометрическое обозначение | D ммПосадочный цилиндр: поле допуска x8 | D1 ммНаружный диаметр буртика исполнения 1 | d ммВходное отверстие | d1 ммДиаметр запорного элемента | H ммПолная высота корпуса | h ммТолщина буртика исполнения 1 | m max кгПредельная масса |
|---|---|---|---|---|---|---|---|
| 3.1.2 | 6 | 8 | 2,5 | 3 | 6 | 1 | 0,002 |
| 3.2.2 | 10 | 12 | 5 | 6 | 12 | 1,5 | 0,006 |
Исполнения по стандарту
Исполнения проходят проверку по нормативному документу.
Связанные ГОСТ / DIN / ISO
Связь стандартов не означает автоматическую взаимозаменяемость изделий. При подборе проверяются геометрия, шаг резьбы, поля допуска, класс точности и требования конкретной редакции документа.
Подбор сопрягаемых изделий выполняется по требованиям соединения.
Согласование поставки
Исполнение для вашей задачи
Материал, покрытие и конкретное исполнение согласуются отдельно от выбранной геометрии.
Исполнение, материал, покрытие и возможность поставки согласуются по заявке. Каталожные данные не подтверждают свойства партии. Окончательная возможность изготовления и поставки конкретной комбинации подтверждается при обработке запроса.
Подтверждённые исполнения поставки
Матрица подтверждённых сочетаний для этой карточки пока не опубликована. Это не сведения об отсутствии товара.
Статус документа
Применение стандарта в РФ
Статус документа в фонде: Не проверен.
Данные ГОСТ и каталожные наборы DIN разделены. Статус документа и подтверждение конкретной партии различаются.
Проверка источника статуса: не выполнена.
Документы и проверка данных
Для заявки укажите нужную редакцию стандарта, требования к маркировке и документам на партию.
Источники опубликованных данных
- ГОСТ 19853-74. ГОСТ 19853-74 — Полный текст, издание 2005 с изм. 1, 2; чертежи и таблицы 1–3, приложение Полный текст, издание 2005 с изм. 1, 2; чертежи и таблицы 1–3, приложение Проверено: 2026-10-15
Что ещё требует проверки
- Полные нормативные тексты DIN 71412 и DIN 3404 не получены: показаны проверенные каталожные исполнения, не полный ряд DIN.
- Для DIN 3404 толщина головки, диаметр и высота шейки не заданы в доступном листе; эти участки схемы условны, нужны чертежи исполнения.
- Для DIN 71412 дюймовых каталожных рядов профиль/диаметр головки не подтверждены; для всех каталоговых рядов недостающие локальные контуры условны.
- Численные пределы x8 и 8g не расшифрованы; измерение одного диаметра не доказывает посадку.