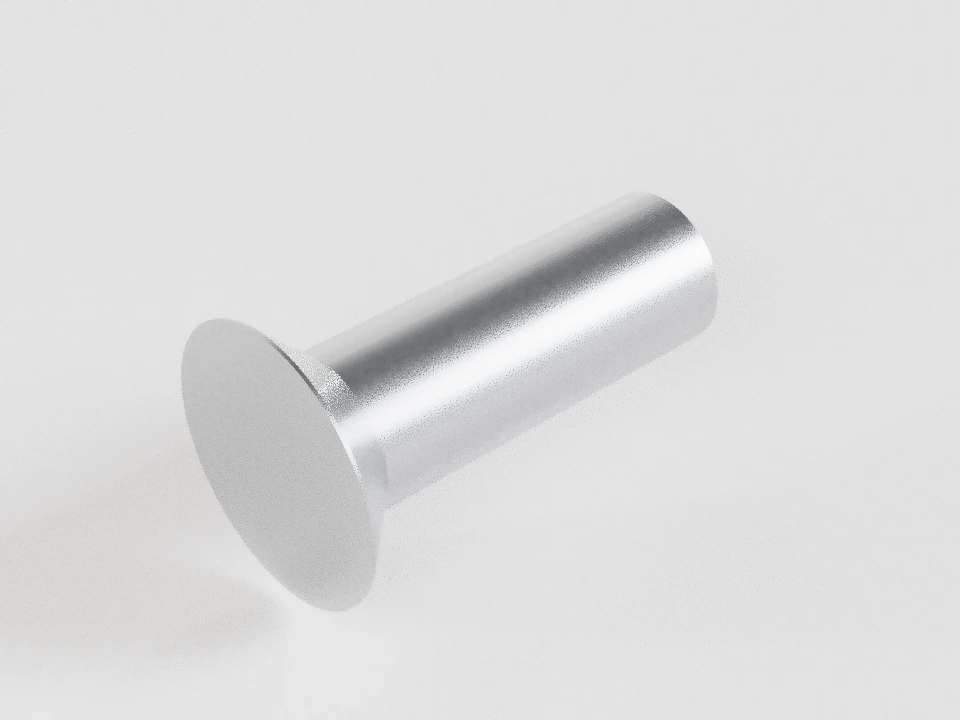
Модель фиксированного примера. Размеры в подборе ниже изменяют только чертёж.
Карточка стандарта / Заклёпки
DIN 661 / ГОСТ 10300-80 Заклёпки с потайной головкой
Заклёпки с потайной головкой для неразъёмного соединения деталей с доступом к обеим сторонам узла.
Поставка стальных и алюминиевых заклёпок. Марка, размер и исполнение согласуются при заказе.
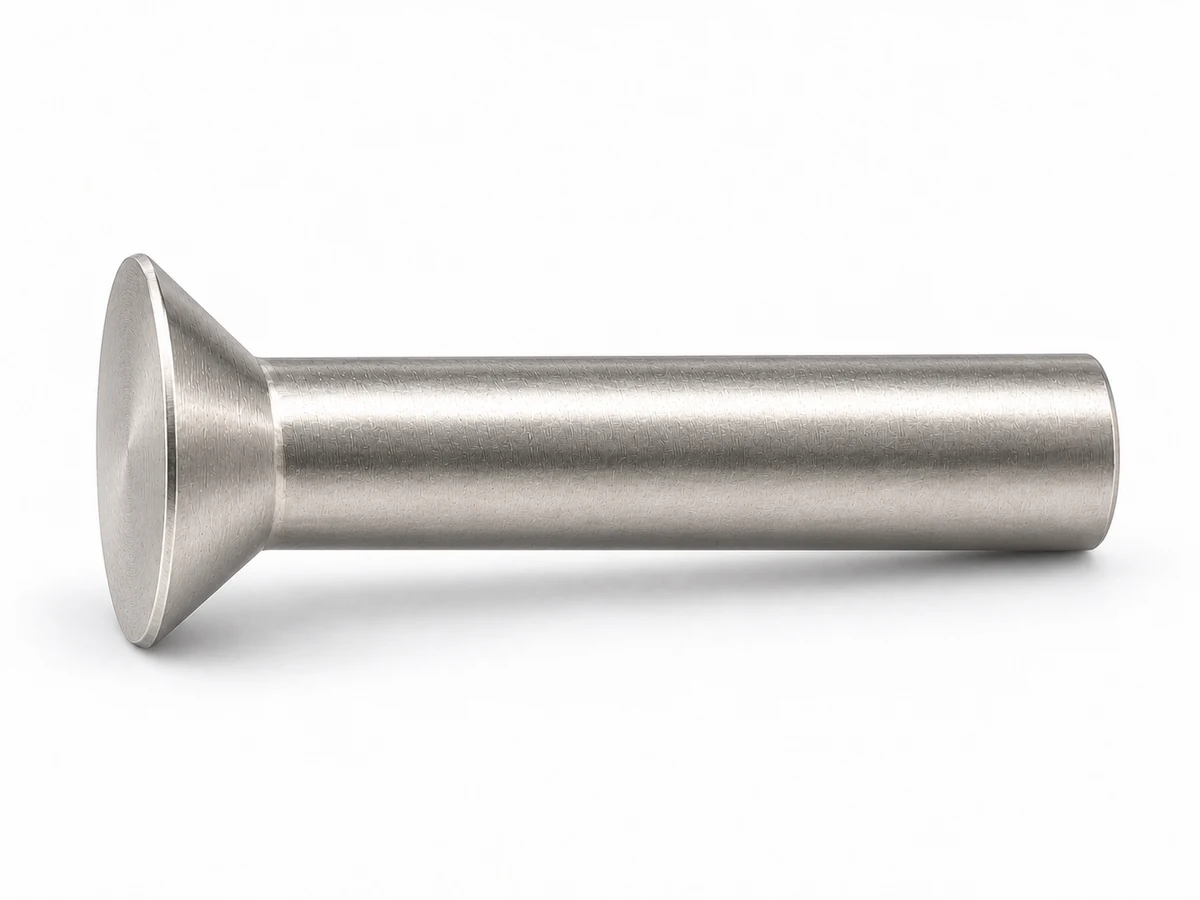
Размер, материал и чертёж
Заклёпка 4 × 12 мм · ГОСТ 10300-80 · Сталь · класс точности В
Нормативная геометрия: рисунок и таблицы 1–2, изменения № 1 и 2.
Нажмите на размер или строку таблицы: соответствующая поверхность подсветится.
| Размер | Значение | Смысл / допуск |
|---|---|---|
| d — Диаметр стержня | 4 мм | js14 |
| L — Полная длина, включая головку | 12 мм | ±IT16/2 |
| D — Диаметр головки | 7 мм | js15 |
| H — Высота головки | 1,6 мм | js16 при H > 1 мм |
| α* — Угол головки | 90 ° | Справочный; определяется диаметром |
| r — Радиус под головкой | 0,2 мм | Не более; локальное сопряжение схемы условно |
| l — Место измерения диаметра от основания головки | 3 мм | Размер l; не длина изделия L |
| b max — Цилиндрический поясок b, не более | 0,6 мм | ГОСТ 10304-80, таблица 4; это предел, не номинальная высота |
| a — Допуск соосности головки a | 0,4 мм | ГОСТ 10304-80, таблица 5 |
| t — Допуск перпендикулярности t | 0,1225 мм | Расчёт по формуле п. 1.11; зависит от класса точности |
Предварительный просмотр листа
DIN 661 / ГОСТ 10300-80
Лист выбранного изделия · для согласования
Заклёпка 4 × 12 мм · ГОСТ 10300-80 · Сталь · класс точности В; марка: по согласованию; покрытие: по согласованию; количество: уточнить.
Нормативная геометрия: рисунок и таблицы 1–2, изменения № 1 и 2.
| Размер | Значение | Смысл / допуск |
|---|---|---|
| d — Диаметр стержня | 4 мм | js14 |
| L — Полная длина, включая головку | 12 мм | ±IT16/2 |
| D — Диаметр головки | 7 мм | js15 |
| H — Высота головки | 1,6 мм | js16 при H > 1 мм |
| α* — Угол головки | 90 ° | Справочный; определяется диаметром |
| r — Радиус под головкой | 0,2 мм | Не более; локальное сопряжение схемы условно |
| l — Место измерения диаметра от основания головки | 3 мм | Размер l; не длина изделия L |
| b max — Цилиндрический поясок b, не более | 0,6 мм | ГОСТ 10304-80, таблица 4; это предел, не номинальная высота |
| a — Допуск соосности головки a | 0,4 мм | ГОСТ 10304-80, таблица 5 |
| t — Допуск перпендикулярности t | 0,1225 мм | Расчёт по формуле п. 1.11; зависит от класса точности |
Марка, покрытие и поставка подлежат подтверждению. Это не утверждённый рабочий чертёж. Детали сцены применения в комплект не входят.
Пример применения
Соединение с ровной поверхностью: заводская головка размещается в подготовленной зенковке с тем же углом. Обычная клёпка требует доступа к обеим сторонам узла.
Закладная головка — исходная заводская. Замыкающая головка формируется из выступающего конца. Прочность, герметичность и технология этой схемой не назначаются.
Сопрягаемые детали и размеры замыкающей головки условны. Объём выступающего материала сохраняется в расчётной модели деформации.
Как измерить заклёпку
Измерьте диаметр стержня d, диаметр D и высоту H головки. L включает потайную головку; измерение начинается от её торцевой плоскости. Угол головки зависит от документа и диаметра. Размер l указывает место измерения d и не заменяет L. После расклёпывания исходную длину нельзя надёжно восстановить по габариту готового узла.
ГОСТ и DIN: чем отличаются
ГОСТ охватывает предусмотренные таблицами диаметры 1–36 мм, DIN 660:2012-01 и DIN 661:2011-03 — 1–8 мм. Совпадение типа головки не означает равенства диаметров головки, длин и допусков.
DIN 661 имеет каталожный потай 75°. ГОСТ 10300-80: 90° при d = 1–8 мм, 75° при 10/12/(14), 60° при 16/20/24 и 45° при 30/36 мм. Угол — справочный, а не свободно выбираемое исполнение.
Каталожная выборка DIN не заменяет полный нормативный текст. Редакция и исполнение уточняются при заказе. Для замены используйте явное требование «Рассмотреть аналог».
Допуски, материал и требования ГОСТ 10304-80
Шероховатость: Ra ≤ 6,3 мкм для В; Ra ≤ 50 мкм для С. Для холодной штамповки и торца стержня шероховатость не контролируют (п. 1.9а).
Перпендикулярность опорной и торцевой поверхности головки: 0,0175D для В; 0,0349D для С (п. 1.11).
Косой срез стержня: до 3° при d ≤ 16 мм, до 5° при d > 16 мм.
Материалы в ГОСТ 10304-80: группы 00–03 — углеродистые стали; 10 — 09Г2; 31 — АМг5П; 36 — Д18; 37 — АД1. Это справочник, не обещание наличия каждой марки.
Группа 00 относится к Ст2; её нельзя назначать любой стали. Без марки и покрытия используется человекочитаемая заявка.
Размеры номинальные; пределы не подменяют номинал. Высота H < 1 мм: −0,16/+0,28 мм; H = 1 мм: ±0,28 мм. Численные значения IT без проверенной таблицы не подставляются.
Масса из справочного приложения в этот интерфейс не перенесена. Масса партии зависит от марки и фактического исполнения.
DIN 661 / ГОСТ 10300-80
Лист выбранного изделия · для согласования
Заклёпка 4 × 12 мм · ГОСТ 10300-80 · Сталь · класс точности В; марка: по согласованию; покрытие: по согласованию; количество: уточнить.
Нормативная геометрия: рисунок и таблицы 1–2, изменения № 1 и 2.
| Размер | Значение | Смысл / допуск |
|---|---|---|
| d — Диаметр стержня | 4 мм | js14 |
| L — Полная длина, включая головку | 12 мм | ±IT16/2 |
| D — Диаметр головки | 7 мм | js15 |
| H — Высота головки | 1,6 мм | js16 при H > 1 мм |
| α* — Угол головки | 90 ° | Справочный; определяется диаметром |
| r — Радиус под головкой | 0,2 мм | Не более; локальное сопряжение схемы условно |
| l — Место измерения диаметра от основания головки | 3 мм | Размер l; не длина изделия L |
| b max — Цилиндрический поясок b, не более | 0,6 мм | ГОСТ 10304-80, таблица 4; это предел, не номинальная высота |
| a — Допуск соосности головки a | 0,4 мм | ГОСТ 10304-80, таблица 5 |
| t — Допуск перпендикулярности t | 0,1225 мм | Расчёт по формуле п. 1.11; зависит от класса точности |
Марка, покрытие и поставка подлежат подтверждению. Это не утверждённый рабочий чертёж. Детали сцены применения в комплект не входят.
Нормативная геометрия
Стандарт предусматривает
ГОСТ 10300-80, переиздание 2004 с изменениями № 1 и 2; ГОСТ 10304-80, 2005 с изменениями № 1–3. Проверка содержания: проверена только часть. Полный ряд геометрии ГОСТ и сочетания d×L проверены. DIN — отдельная каталожная выборка; полная нормативная проверка DIN и характеристик партии не выполнена.
Область применения не означает наличие всех сочетаний размеров. Объём проверки указан перед каждой таблицей.
Размеры по стандарту
Обозначения в этих таблицах
- d
- Диаметр стержня, мм
- D
- Диаметр головки, мм
- H
- Высота головки, мм
- r max
- Радиус под головкой, мм
- α*
- Угол головки, справочно, °
- l
- Расстояние до места измерения d, мм
- L min
- Нижняя граница длины, мм
- L max
- Верхняя граница длины, мм
min — не менее; max — не более. Прочерк расшифрован в примечании конкретной таблицы.
Полная размерная таблица стандарта
Геометрия и границы длины по ГОСТ 10300-80
Длина выбирается только из дискретного ряда в пределах данной строки. Размеры в скобках применять не рекомендуется: 1,4; 14 мм.
Проверка этой таблицы: 2026-10-15. Все 19 строк таблиц 1–2, включая объединённые ячейки, сверены с изображениями страниц. Масса из справочного приложения отдельно не перенесена.
ГОСТ 10300-80, переиздание 2004 с изменениями № 1 и 2; ГОСТ 10304-80, 2005 с изменениями № 1–3. Источник: ГОСТ 10300-80. Рисунок, таблицы 1 и 2, п. 1.2; PDF 2–3
| d ммДиаметр стержня | D ммДиаметр головки | H ммВысота головки | r max ммРадиус под головкой | α* °Угол головки, справочно | l ммРасстояние до места измерения d | L min ммНижняя граница длины | L max ммВерхняя граница длины |
|---|---|---|---|---|---|---|---|
| 1 | 1,9 | 0,5 | 0,1 | 90 | 1,5 | 2 | 8 |
| 1,2 | 2,3 | 0,6 | 0,1 | 90 | 1,5 | 3 | 10 |
| 1,4 | 2,7 | 0,7 | 0,1 | 90 | 1,5 | 3 | 12 |
| 1,6 | 2,9 | 0,7 | 0,1 | 90 | 1,5 | 3 | 12 |
| 2 | 3,9 | 1 | 0,1 | 90 | 1,5 | 3 | 16 |
| 2,5 | 4,5 | 1,1 | 0,1 | 90 | 1,5 | 4 | 20 |
| 3 | 5,2 | 1,2 | 0,1 | 90 | 3 | 4 | 40 |
| 4 | 7 | 1,6 | 0,2 | 90 | 3 | 5 | 50 |
| 5 | 8,8 | 2 | 0,2 | 90 | 4 | 8 | 60 |
| 6 | 10,3 | 2,4 | 0,25 | 90 | 4 | 8 | 60 |
| 8 | 13,9 | 3,2 | 0,25 | 90 | 4 | 9 | 60 |
| 10 | 17 | 4,8 | 0,3 | 75 | 6 | 16 | 75 |
| 12 | 20 | 5,6 | 0,4 | 75 | 6 | 18 | 85 |
| 14 | 24 | 6,8 | 0,4 | 75 | 6 | 22 | 100 |
| 16 | 24 | 7,2 | 0,5 | 60 | 6 | 24 | 100 |
| 20 | 30 | 9 | 0,5 | 60 | 8 | 38 | 150 |
| 24 | 36 | 11 | 0,6 | 60 | 8 | 40 | 180 |
| 30 | 41 | 14 | 0,6 | 45 | 10 | 52 | 180 |
| 36 | 49 | 16 | 0,8 | 45 | 10 | 60 | 180 |
DIN 661 — каталожная выборка
Каталожная геометрия DIN; редакция и исполнение уточняются при заказе. Проверенная выборка сочетаний d×L, не полный нормативный ряд. Геометрия материала не меняется; марка и поставка согласуются отдельно.
| d, мм | D, мм | H, мм | Проверенные длины L, мм |
|---|---|---|---|
| 2 | 3,5 | 1 | 4, 5, 6, 8, 10, 16 |
| 2,5 | 4,4 | 1,2 | 6, 8, 10, 12 |
| 3 | 5,2 | 1,4 | 6, 8, 10, 12, 16, 18, 20, 25, 30 |
| 4 | 7 | 2 | 6, 8, 10, 12, 16, 18, 20, 25, 30, 40 |
| 5 | 8,8 | 2,5 | 8, 10, 12, 16, 20, 25, 30, 35, 40, 50 |
| 6 | 10,5 | 3 | 10, 12, 16, 18, 20, 25, 30, 35, 40, 50, 60 |
| 8 | 14 | 4 | 16, 20, 25, 30, 35, 40, 45, 50, 60 |
Исполнения по стандарту
- Классы точности В и С
Классы определяют допуски размеров и поверхностей, а не класс прочности болта.
Связанные ГОСТ / DIN / ISO
Связь стандартов не означает автоматическую взаимозаменяемость изделий. При подборе проверяются геометрия, длина, угол головки, допуски, класс точности и требования конкретной редакции документа.
Подбор сопрягаемых изделий выполняется по требованиям соединения.
Согласование поставки
Исполнение для вашей задачи
Марка материала, покрытие и дополнительные требования согласуются отдельно. Классы точности В/С не являются классами прочности.
Поставка стальных и алюминиевых заклёпок. Марка, состояние, покрытие и конкретная партия согласуются отдельно. Окончательная возможность изготовления и поставки конкретной комбинации подтверждается при обработке запроса.
Подтверждённые исполнения поставки
Матрица подтверждённых сочетаний для этой карточки пока не опубликована. Это не сведения об отсутствии товара.
Статус нормативных документов
Статус документа у издателя
Статус указанной редакции: Не проверен.
Выбор геометрии и редакции документа указан отдельно. Объединённое название не устанавливает взаимозаменяемость DIN и ГОСТ.
Проверка источника статуса: не выполнена.
Документы и проверка данных
Для заявки укажите нужную редакцию стандарта, требования к маркировке и документам на партию.
Источники опубликованных данных
- ГОСТ 10300-80. ГОСТ 10300-80 — Рисунок; таблицы 1–2; пп. 1.2, 2.1 Рисунок; таблицы 1–2; пп. 1.2, 2.1 Проверено: 2026-10-15
- ГОСТ 10304-80. ГОСТ 10304-80 — Таблицы 1–6; пп. 1.3–1.11; приложение 1 Таблицы 1–6; пп. 1.3–1.11; приложение 1 Проверено: 2026-10-15
Что ещё требует проверки
- Полный текст DIN и его нормативные таблицы не получены. Проверенная каталожная геометрия указывается отдельно.
- Масса из справочного приложения не внесена; масса партии и выбранной марки требует отдельного подтверждения.
- Материал, покрытие и возможность поставки подтверждаются для конкретного заказа.