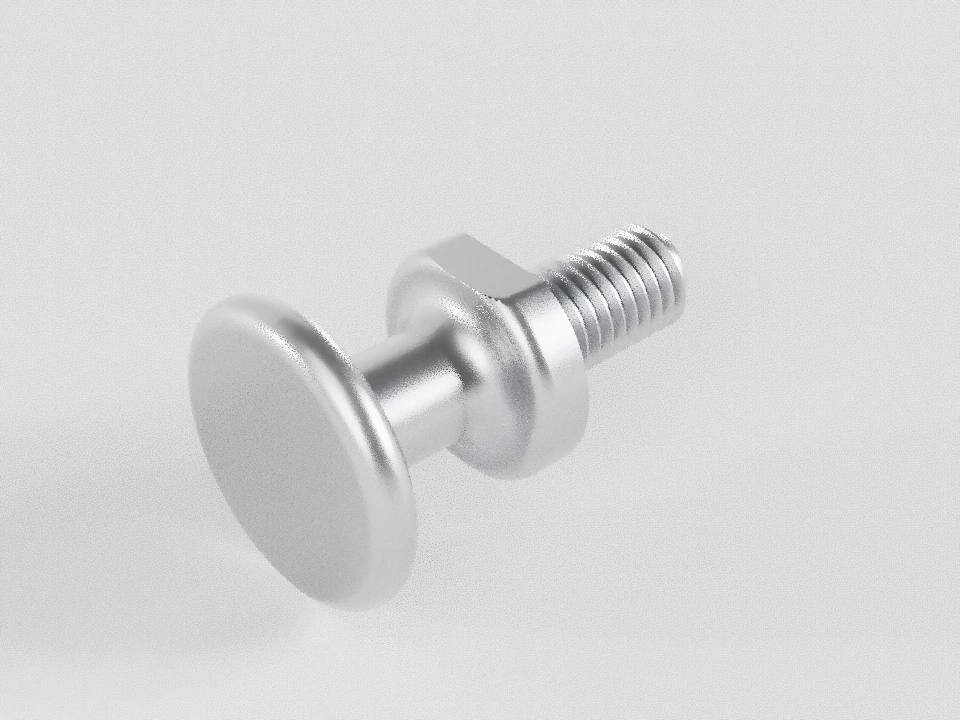
Модель фиксированного примера. Размеры в подборе ниже изменяют только чертёж.
ГОСТ 8922-69 — Винты грузовые (цапфы)
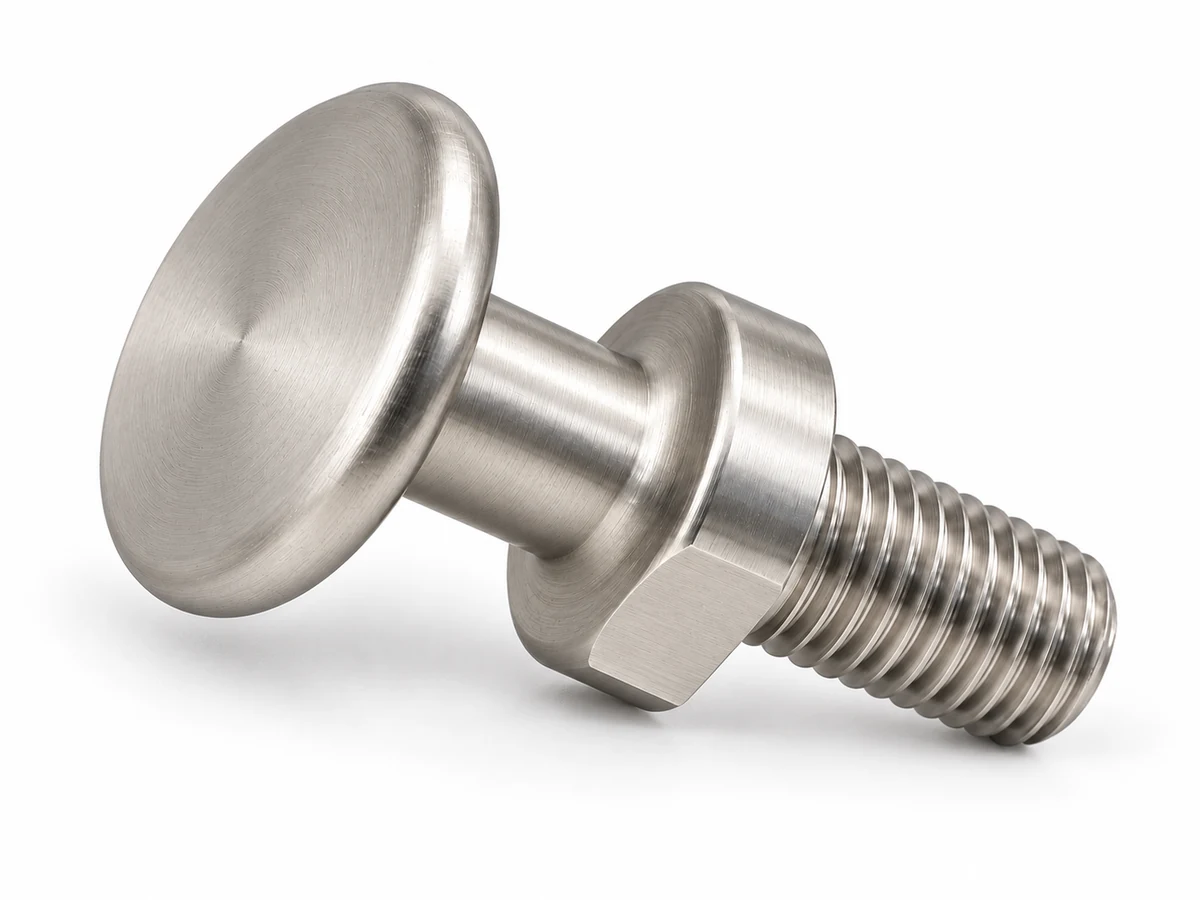
Грузовой винт для подъёма, опускания и удержания приспособлений. Выберите нормативный код или резьбу: каждому диаметру соответствует одна табличная длина.
Собственные размерные схемы, две лыски под ключ, гнездо и лист размеров для изготовителя.
Полная таблица, схемы и требования доступны ниже. Загрузка интерактивного выбора…
«Отдать в производство» — подготовить лист размеров и требований для изготовителя.
Выберите размер.
Начальный пример: винт 7095-0021, М12 × 50
| Параметр | Номинал / правило | − / + | Пределы | Базы и источник |
|---|---|---|---|---|
| Номинал наружной резьбы · мм | 126g | — / — | — / — | Номинальный диаметр; отдельные пределы наружного и среднего диаметра приведены в группе резьбы.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3 |
| Полная длина винта · мм | 50h14 | -0,62 / 0 | 49,38 / 50 | От крайней плоскости головки до торца хвостовика. Головка входит в L; это наружный габарит между противоположными торцами.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25346-89, табл.1/2 |
| Диаметр головки · мм | 32h14 | -0,62 / 0 | 31,38 / 32 | Между крайними противоположными образующими головки.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25346-89, табл.1/2 |
| Диаметр шейки · мм | 12h14 | -0,43 / 0 | 11,57 / 12 | Диаметр цилиндрической шейки между двумя переходами r₁. Не диаметр внутренней резьбы.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25346-89, табл.1/2 |
| Диаметр опорной части · мм | 25h14 | -0,52 / 0 | 24,48 / 25 | Диаметр круговой части сечения А–А до ограничения двумя лысками.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25346-89, табл.1/2 |
| Расстояние между лысками · мм | 22h13 | -0,33 / 0 | 21,67 / 22 | Между двумя параллельными плоскостями под ключ; не шестигранник. Явное поле h13 из заголовка таблицы.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25346-89, табл.1/2 |
| Вылет хвостовика от опоры · мм | 22±t₂/2 | -0,2 / 0,2 | 21,8 / 22,2 | От опорной плоскости буртика до торца; включает недорез и фаску. Не длина полного профиля и не длина свинчивания.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25670-83, п.1.1, табл.1 вариант1 и табл.2 средний класс |
| Толщина опорной части · мм | 6h14 | -0,3 / 0 | 5,7 / 6 | Между торцевыми плоскостями опорной части; скруглённая кромка r₂ входит в габарит.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25346-89, табл.1/2 |
| Толщина головки · мм | 5h14 | -0,3 / 0 | 4,7 / 5 | Между крайними торцевыми плоскостями головки. Задаёт производный радиус r₃.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25346-89, табл.1/2 |
| Переход к хвостовику · мм | 2радиус/фаска | -0,2 / 0,2 | 1,8 / 2,2 | Круговая дуга между опорной плоскостью и хвостовиком.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25670-83, табл.5 |
| Переходы шейки · мм | 4радиус/фаска | -0,3 / 0,3 | 3,7 / 4,3 | Одинаковый табличный радиус на обоих концах шейки.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25670-83, табл.5 |
| Передняя кромка опорной части · мм | 2радиус/фаска | -0,2 / 0,2 | 1,8 / 2,2 | Скругление со стороны шейки по выноске чертежа; кромке опорной плоскости новый радиус не назначается.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3; ГОСТ 25670-83, табл.5 |
| Скругление головки · мм | 2,5r₃ = h₁/2 | -0,15 / 0 | 2,35 / 2,5 | Производная от h₁ по чертежу. Собственный независимый допуск не назначается; границы получены делением пределов h₁ на 2.ГОСТ 8922-69, чертёж PDF2, таблица PDF3; п.3 |
| Основной (крупный) шаг · мм | 1,75номинал | — / — | — / — | Шаг резьбы. Символ p здесь отличается от P нагрузки; мелкий шаг не предлагается.ГОСТ 24705-81, основная таблица М12…М48 |
| Наружный диаметр резьбы · мм | 126g | -0,299 / -0,034 | 11,701 / 11,966 | Пределы d+es−Td … d+es. Контроль наружного диаметра не заменяет калибр.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Средний диаметр резьбы · мм | 10,8636g | -0,184 / -0,034 | 10,679 / 10,829 | Основной d₂=d−0,649519053p, округлён по таблице до 0,001 мм; пределы d₂+es−Td₂ … d₂+es.ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Основной внутренний диаметр профиля · мм | 10,106основной профиль | — / — | — / — | d₁=d−1,082531755p. Отдельный допуск внутреннего диаметра наружной резьбы не устанавливается (16093-81 п.1.4).ГОСТ 16093-81, таблицы 4, 5, 7; ГОСТ 24705-81, п.2 и основная таблица |
| Предельный сбег · мм | ≤ 3,2max | — / — | — / 3,2 | Для угла заборной части инструмента 20° по ссылочному требованию 4751 п.2.10. Это не угол фаски детали.ГОСТ 8922 п.7; ГОСТ 4751 п.2.10; ГОСТ 10549-80, табл.1 |
| Нормальный недорез · мм | ≤ 4max | — / — | — / 4 | От опорной плоскости до начала полного профиля, включая сбег. На поясняющем виде условно a=a max. Фактическое зацепление по нему не вычисляется.ГОСТ 8922 п.5; ГОСТ 10549-80, черт.4, табл.1 |
| Уменьшенный недорез · мм | ≤ 2,5max | — / — | — / 2,5 | Альтернативный предел табл.1, только при технологически согласованном уменьшенном недорезе. Автоматически не назначается.ГОСТ 10549-80, табл.1 |
| Фаска торца · мм | 1,6радиус/фаска | -0,2 / 0,2 | 1,4 / 1,8 | Катет по столбцу «для остальных случаев». Схема45°; черт.1 допускает60°. Проточка не добавляется.ГОСТ 10549-80, п.2, черт.1, табл.1; ГОСТ 25670-83, табл.5 |
| Номинал внутренней резьбы · мм | 127H | — / — | — / — | Резьба гнезда в изделии из чёрного металла. Поле7H принадлежит гнезду; не заменяет6g винта.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7 |
| Диаметр входной расточки · мм | 17H14 | 0 / 0,43 | 17 / 17,43 | Между стенками цилиндрической входной расточки. Не D₁ шейки и не малый диаметр резьбы.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7; ГОСТ 25346-89, табл.1 |
| Глубина входной расточки · мм | 6Js17 | -0,6 / 0,6 | 5,4 / 6,6 | От опорной поверхности до начала конуса120°. Симметричное поле Js17 показано на чертеже гнезда.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7; ГОСТ 25346-89, IT17/2 |
| Глубина по базе l · мм | ≥ 26min | — / — | 26 / — | От верхней опорной поверхности до границы резьбового участка на чертеже. Это минимальный размер гнезда, не фактическая глубина зацепления винта.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7 |
| Угол входного конуса · ° | 120номинал | — / — | — / — | Полный угол конуса между расточкой и резьбой. Отдельный численный угловой допуск приложением не указан.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7 |
| Внутренний диаметр резьбы гнезда · мм | 10,1067H | 0 / 0,425 | 10,106 / 10,531 | Основное отклонение H: EI=0; верхний предел = основной диаметр + допуск7-й степени.ГОСТ 16093-81, табл.4,6,7; ГОСТ 24705-81 |
| Средний диаметр резьбы гнезда · мм | 10,8637H | 0 / 0,25 | 10,863 / 11,113 | Основное отклонение H: EI=0; верхний предел = основной диаметр + допуск7-й степени.ГОСТ 16093-81, табл.4,6,7; ГОСТ 24705-81 |
| Размер плоской опоры · мм | ≥ 25min | — / — | 25 / — | Опорная площадка гнезда не меньше диаметра опорной части винта. Прочность корпуса и контактная площадь этим не проверены.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7, п.5 |
| Перпендикулярность гнезда · мм/100мм | ≤ 0,2max | — / — | — / 0,2 | Отклонение оси резьбы относительно опорной плоскости на длине100мм.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7, п.3 |
| Общая шероховатость винта · мкм | ≤ 6,3max | — / — | — / 6,3 | Неуказанные обработанные поверхности по общему знаку чертежа.ГОСТ 8922-69, чертёж |
| Опорная плоскость винта · мкм | ≤ 3,2max | — / — | — / 3,2 | Местный знак на торце опорной части.ГОСТ 8922-69, чертёж |
| Расточка и конус гнезда · мкм | ≤ 2,5max | — / — | — / 2,5 | Два местных знака Ra2,5 у расточки и конуса. Не Ra опорной плоскости.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7 |
| Плоская опора гнезда · мкм | ≤ 12,5max | — / — | — / 12,5 | Приложение, п.5 и местный знак на плоской опоре.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7 |
| Резьбовая поверхность гнезда · мкм | ≤ 6,3max | — / — | — / 6,3 | Местный знак на резьбовой поверхности.ГОСТ 8922 п.7; ГОСТ 4751-73, приложение PDF7 |
| Допускаемая нагрузка на один винт · кгс | ≤ 120max | — / — | — / 120 | P — табличная допускаемая нагрузка на один нормативный винт, кгс. Применение — подъём, опускание и удержание приспособлений по ГОСТ 8922-69. Это не масса изделия и не грузоподъёмность сборки. Углы стропа, нагрузка пары, прочность корпуса и фактическое зацепление требуют отдельного расчёта; индивидуальные изменения не получают подтверждённую нагрузку автоматически.ГОСТ 8922-69, таблица PDF3, сноска* |
| Приблизительная масса изделия · кг | 0,085приблизительно | — / — | — / — | Масса одной детали из таблицы. Не допускаемая нагрузка; знак ≈ сохранён.ГОСТ 8922-69, таблица PDF3 |
| Перпендикулярность винта · мм/100мм | ≤ 0,1max | — / — | — / 0,1 | Ось резьбы к опорной плоскости на 100 мм по ссылочному требованию. Метод измерения согласуется для цапфы.ГОСТ 8922 п.7; ГОСТ 4751 п.2.12 |
| Сталь20 после нормализации · HB | 105…149105…149 HB | — / — | 105 / 149 | Для базового материала сталь20, диапазон М8…М64 ссылочной таблицы. Замена материала не наследует эти пределы автоматически.ГОСТ 8922 пп.2,7; ГОСТ 4751 п.2.7, табл.3 |
Все восемь нормативных типоразмеров
Линейные размеры в мм, P в кгс на один винт, масса приблизительная в кг. Нормативный код не является подтверждением наличия.
7095-0020 — классификационное обозначение группы, не код заказа. Выбор строки не подтверждает наличие или готовность к поставке.
| Код | d | L | D | D₁ | D₂ | S h13 | l | h | h₁ | r | r₁ | r₂ | P | Масса ≈ |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 12 | 50 | 32 | 12 | 25 | 22 | 22 | 6 | 5 | 2 | 4 | 2 | 120 | 0,085 | |
| 16 | 65 | 40 | 16 | 30 | 24 | 28 | 8 | 6 | 2 | 6 | 2 | 200 | 0,17 | |
| 20 | 80 | 45 | 20 | 36 | 27 | 32 | 10 | 8 | 3 | 8 | 2 | 300 | 0,314 | |
| 24 | 95 | 55 | 25 | 45 | 36 | 38 | 10 | 10 | 3 | 8 | 3 | 480 | 0,562 | |
| 30 | 110 | 65 | 30 | 55 | 41 | 45 | 12 | 10 | 3 | 10 | 4 | 720 | 0,918 | |
| 36 | 125 | 70 | 36 | 60 | 46 | 52 | 12 | 12 | 4 | 10 | 4 | 1100 | 1,374 | |
| 42 | 140 | 80 | 42 | 70 | 60 | 60 | 12 | 14 | 4 | 12 | 5 | 1650 | 2,056 | |
| 48 | 160 | 85 | 50 | 75 | 65 | 70 | 14 | 16 | 4 | 12 | 5 | 2420 | 2,977 |
Гнездо и опорная поверхность
Ниже — исходный пример М12 и полная таблица. Схема для выбранного винта доступна во вкладке «Гнездо» выше.
ГОСТ 4751-73, рекомендуемое приложение по ссылке п.7 ГОСТ 8922-69; гнёзда в изделиях из чёрных металлов. d1 H14; h Js17 от опоры до начала конуса; l минимум от опоры до показанной границы нарезанной части. Конус 120°. Опора Ra 12,5, стенка расточки и конус Ra 2,5, внутренняя резьба Ra 6,3. Внутренняя резьба 7H, без сорванных ниток. Гнездо чистое, без раковин/подрезов. Размер плоской опоры не менее диаметра опорной поверхности винта. Прочность корпуса и зацепление отдельно не проверены.
| Резьба 7H | d₁ H14, мм | h Js17, мм | l min, мм |
|---|---|---|---|
| М12 | 17 | 6 | 26 |
| М16 | 22 | 7 | 33 |
| М20 | 28 | 9 | 39 |
| М24 | 32 | 10 | 47 |
| М30 | 38 | 11 | 57 |
| М36 | 45 | 12 | 65 |
| М42 | 52 | 14 | 74 |
| М48 | 60 | 14 | 84 |
Технические требования и контроль
Материал и изготовление
Базовый материал — сталь 20 по ГОСТ 1050-88. Замена допустима при механических свойствах не ниже стали 20 и требует согласования. Ссылочные требования предусматривают штамповку или ковку, нормализацию и удаление окалины; сертификат на металл. Для стали 20 диапазона М12…М48 — 105…149 HB, для согласованной стали 25 — 134…187 HB. Однократная повторная термообработка допускается. Точение из прутка не объявляется подтверждённым способом. Нерабочие поверхности горячештампованной цапфы по примечанию 8922 не обрабатывают резанием; режимы и припуски задаёт изготовитель. Заварка и заделка дефектов запрещены.
8922 п.2 и примечание таблицы; 4751 пп.2.1,2.3,2.5–2.7Резьба и поверхности
Наружная резьба винта — 6g, основной (крупный) шаг; поле 8g рым-болта не переносится. Резьба без сорванных ниток, заусенцев и вмятин; надрезы обработанного хвостовика не допускаются. Общая шероховатость Ra 6,3 мкм, опорная плоскость Ra 3,2 мкм. Размеры и шероховатость обеспечивают с учётом покрытия. Перпендикулярность оси резьбы к опоре на 100 мм — 0,10 мм для М12/М16 и 0,05 мм для М20…М48. Ссылочный допуск симметричности Т1 мм для М12, Т2 мм для М16…М48 требует назначения плоскостей контроля цапфы в согласованном рабочем чертеже.
8922 чертёж, пп.3–5; 4751 пп.2.9–2.13Покрытие и маркировка
Базовое покрытие — Хим.Окс.прм по ГОСТ 9.306-85; другое защитное покрытие возможно по соглашению. Подготовка поверхности и качество покрытия — ГОСТ 9.301, контроль — ГОСТ 9.302. По собственному п.8 ГОСТ 8922 на таре/упаковке партии одного типоразмера указывают наименование, код, стандарт и знак изготовителя. Маркировка кольца рым-болта не переносится. Ссылочные требования: одна партия в упаковке, масса брутто ящика не более 60 кг, консервация ГОСТ 9.014; документ партии с изготовителем, обозначением, количеством и результатами испытаний.
8922 пп.6,8; 4751 пп.2.15,4.6,5.3–5.9Приёмка и контроль
Программу приёмки согласует изготовитель с учётом конструкции цапфы. Ссылочная норма: размеры поковок — каждая при свободной ковке либо 5% партии, не менее 5 шт. при объёмной штамповке; дефекты и нормализация — каждое изделие; твёрдость — 10%, не менее 5 шт.; обработанные размеры, резьба и испытание прочности — каждое изделие. При неудовлетворительном результате — повторная выборка удвоенного объёма по полной программе. Резьбу проверяют предельными калибрами, твёрдость — по ГОСТ 9012; места замеров и плоскости симметрии кольца нельзя автоматически переносить на цапфу.
Пп.3.1,3.2,4.1–4.4,4.6; применимость по 8922 п.7Испытание прочности: требуется согласование метода
Ссылочная норма требует испытательной нагрузки 2P с допустимым отклонением ±5%, плавного приложения и выдержки 10 мин, без остаточных деформаций, трещин и надрывов. В 4751 метод задан для осевого растяжения рым-болта. Для цапфы направление нагрузки, захват, опоры и контрольные базы этим описанием однозначно не установлены: испытательную схему необходимо согласовать до изготовления и применения. Это требование к проверке, а не подтверждение испытаний конкретной партии. Коэффициент 2 относится к испытанию и не повышает допускаемую рабочую нагрузку.
8922 п.7; 4751 пп.2.14 и 4.5Базы и допуски
L включает головку; l измеряется от опорной плоскости до торца и включает недорез и фаску. S — расстояние между двумя лысками, поле h13. D, D₁, D₂, L, h, h₁ — наружные размеры h14; l — уступ с ±t₂/2 среднего класса ГОСТ 25670-83. Радиусы r, r₁, r₂ имеют допуски по таблице 5 этого стандарта; r₃=h₁/2 — производный размер.
Резьба винта 6g по собственному требованию ГОСТ 8922-69. Гнездо имеет отдельные обозначения и внутреннюю резьбу 7H. Пределы приведены для детали до покрытия; фактическое зацепление и технология контроля после покрытия требуют согласования.
Нагрузка и применение
P — табличная допускаемая нагрузка на один нормативный винт, кгс. Применение — подъём, опускание и удержание приспособлений по ГОСТ 8922-69. Это не масса изделия и не грузоподъёмность сборки. Углы стропа, нагрузка пары, прочность корпуса и фактическое зацепление требуют отдельного расчёта; индивидуальные изменения не получают подтверждённую нагрузку автоматически.
Схема, направление и оснастка испытания цапфы по ссылочному п.4.5 ГОСТ 4751 требуют технического согласования.
Прочность корпуса, фактическое зацепление и грузоподъёмность приспособления не проверены.
Лист не является утверждённым рабочим чертежом или протоколом испытаний; подтверждённых партий поставки нет.
Лист для согласования изготовления
Проверьте выбранный код. Заполните требования заказа либо оставьте «не задано». Изменение выбора или требований делает подготовленный лист устаревшим.
Лист не подготовлен.
Источники
- ГОСТ 8922-69 — Издание января 2005 с изменениями 1,2,3; PDF 2: чертёж; PDF 3: полная таблица, пп.2–9, приложение
- ГОСТ 4751-73 — PDF 4–6: пп.2.1–5.7; PDF 7: приложение, гнёзда; применимость по п.7 ГОСТ 8922
- ГОСТ 25670-83 — Пп.1.1–1.3, вариант 1 табл.1; средний класс табл.2; радиусы/фаски табл.5
- ГОСТ 25346-89 — Табл.1,2; IT13/14/17, h и js/JS
- ГОСТ 16093-81 — П.1.4; табл.4–7: поля 6g и 7H; п.5.2: область длины свинчивания
- ГОСТ 24705-81 — Основной профиль и основные диаметры метрической резьбы; табличный крупный шаг М12…М48
- ГОСТ 10549-80 — Пп.1,2; черт.1 и 4, табл.1: нормальный/уменьшенный недорез, сбег20°, фаска для остальных случаев
Издание января 2005 с изменениями №1,2,3. Геометрия схем построена по таблице и чертежу; контуры являются векторными. Для изготовления требуется проверка технологом и согласование схемы испытаний.
Лист не подготовлен. Выберите винт и нажмите «Отдать в производство».