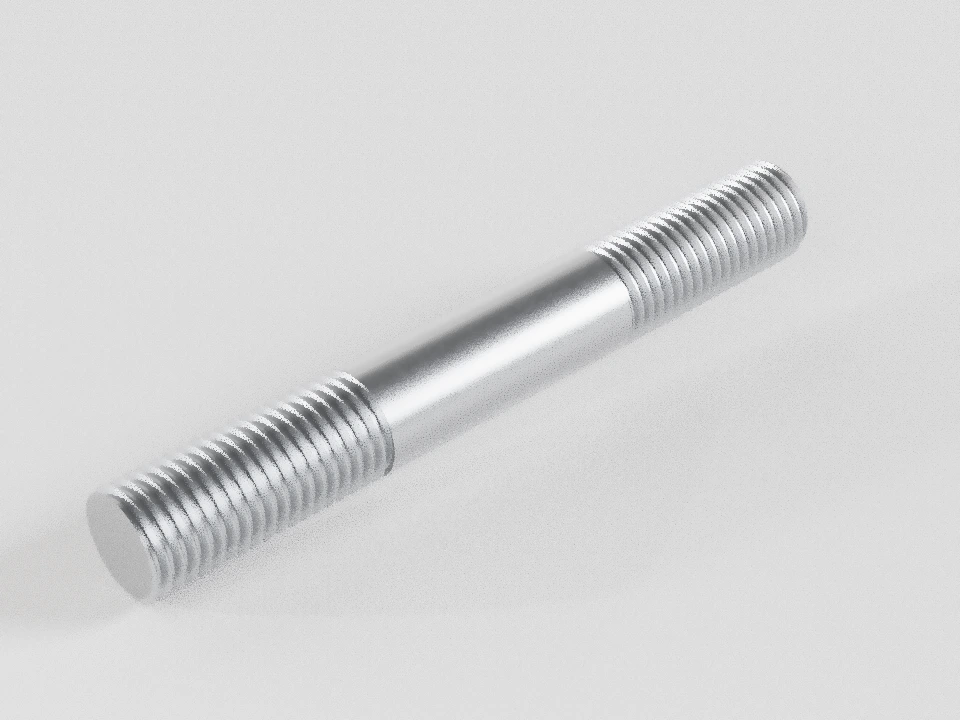
Модель фиксированного примера. Размеры в подборе ниже изменяют только чертёж.
Шпильки · геометрия и контроль
ГОСТ 22042-76
Шпильки для деталей с гладкими отверстиями, класс точности В. Два равных резьбовых конца для деталей с гладкими отверстиями.
Геометрия выбранного исторического издания с изменением № 3; ссылочные допуски — ГОСТ 1759.1-82. Класс точности изделия не равен полю допуска резьбы или классу прочности.
Редакция и применимость требований
ИПК Издательство стандартов, октябрь 2003; изменения № 1–3
Справочник для сопоставления геометрии. В РФ применение ГОСТ 1759.1-82 в части требований заменено ГОСТ ISO 4759-1-2015; выбранная историческая база не подменяется автоматически современной. Редакцию требований к поставке согласуют отдельно.
ГОСТ 25346-89 используется для расшифровки IT исторической базы; применение в РФ ограничено областью, указанной в реестре. Современные редакции согласуются отдельно.
Источники и даты проверки
Выбрать геометрию
Исходный пример: М10×200, основной (крупный) шаг. Это выбор для просмотра, не заполненная заявка.
P: 1,5 — основной (крупный)
Увеличенные узлы и условия изображения
- Контур по номиналам; приблизительный средний диаметр остаётся приблизительным. Фаски и локальные переходы без численной базы не назначены.
- Пунктирные переходы используют предел x нормального сбега каждого конца. Точная форма зависит от технологии; l − 2b не выдана за чистую гладкую длину.
| Параметр | Значение | Основание |
|---|---|---|
| d / P / l, мм | 10 / 1,5 / 200 | Табл.1–2 |
| Исполнение | 1; два равных резьбовых конца | Чертёж |
| Каждый b, мм | 32…35 (номинал 32; +2P) | Табл.2; 1759.1, табл.2, п.13 |
| Пределы l, мм | 197,7…202,3; js17 | 1759.1; 25346, табл.1 |
| Пределы d₁, мм | 9,64…10; h14 | 1759.1; 25346, табл.1 |
| Соосность, ⌀ мм | 0,72 | 1759.1, табл.2, п.13 |
| Масса 1000 шт., кг | 116 | Сталь; основной (крупный) шаг; приложение 1 |
Полная матрица размеров
С — сплошная резьба внутри ступенчатой области. — — сочетание не задано. Число — номинальная длина каждого конца b. Скобки — применять не рекомендуется, но размер не запрещён. Нажмите ячейку для проверки. С клавиатуры: Tab — вход/выход из матрицы, стрелки — переход по допустимым ячейкам, Enter — выбор.
P: 1,5 — основной (крупный)
Увеличенные узлы и условия изображения
- Контур по номиналам; приблизительный средний диаметр остаётся приблизительным. Фаски и локальные переходы без численной базы не назначены.
- Пунктирные переходы используют предел x нормального сбега каждого конца. Точная форма зависит от технологии; l − 2b не выдана за чистую гладкую длину.
| l ↓ / d → | 2 | 2,5 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | (14) | 16 | (18) | 20 | (22) | 24 | (27) | 30 | 36 | 42 | 48 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 10 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | |||
| 12 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | ||||
| 14 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | ||||||
| 16 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | ||||||
| (18) | — | — | — | — | — | — | — | — | — | — | — | — | — | — | ||||||
| 20 | — | — | — | — | — | — | — | — | — | — | — | — | — | |||||||
| (22) | — | — | — | — | — | — | — | — | — | — | — | — | — | |||||||
| 25 | — | — | — | — | — | — | — | — | — | — | — | — | — | |||||||
| (28) | — | — | — | — | — | — | — | — | — | — | — | — | — | |||||||
| 30 | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| (32) | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| 35 | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| (38) | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| 40 | — | — | — | — | — | — | — | — | — | — | — | |||||||||
| (42) | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| 45 | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| (48) | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| 50 | — | — | — | — | — | — | — | — | — | — | — | — | ||||||||
| 55 | — | — | — | — | — | — | — | — | — | — | — | |||||||||
| 60 | — | — | — | — | — | — | — | — | — | — | — | |||||||||
| 65 | — | — | — | — | — | — | — | — | — | — | — | |||||||||
| 70 | — | — | — | — | — | — | — | — | — | — | ||||||||||
| 75 | — | — | — | — | — | — | — | — | — | — | ||||||||||
| 80 | — | — | — | — | — | — | — | — | — | |||||||||||
| 85 | — | — | — | — | — | — | — | — | — | |||||||||||
| 90 | — | — | — | — | — | — | — | — | — | |||||||||||
| (95) | — | — | — | — | — | — | — | — | — | |||||||||||
| 100 | — | — | — | — | — | — | — | — | — | |||||||||||
| (105) | — | — | — | — | — | — | — | — | — | |||||||||||
| 110 | — | — | — | — | — | — | — | — | — | |||||||||||
| (115) | — | — | — | — | — | — | — | — | — | |||||||||||
| 120 | — | — | — | — | — | — | — | — | ||||||||||||
| 130 | — | — | — | — | — | — | — | |||||||||||||
| 140 | — | — | — | — | — | — | — | |||||||||||||
| 150 | — | — | — | — | — | — | ||||||||||||||
| 160 | — | — | — | — | — | — | ||||||||||||||
| 170 | — | — | — | — | — | |||||||||||||||
| 180 | — | — | — | — | — | |||||||||||||||
| 190 | — | — | — | — | ||||||||||||||||
| 200 | — | — | — | — | ||||||||||||||||
| 220 | — | — | — | — | ||||||||||||||||
| 240 | — | — | — | |||||||||||||||||
| 260 | — | — | ||||||||||||||||||
| 280 | — | — | ||||||||||||||||||
| 300 | — | — | ||||||||||||||||||
| 320 | — | — | — | — | — | — | — | — | ||||||||||||
| 340 | — | — | — | — | — | — | — | — | ||||||||||||
| 360 | — | — | — | — | — | — | — | — | ||||||||||||
| 380 | — | — | — | — | — | — | — | — | — | — | ||||||||||
| 400 | — | — | — | — | — | — | — | — | — | — | ||||||||||
| 420 | — | — | — | — | — | — | — | — | — | — | ||||||||||
| 450 | — | — | — | — | — | — | — | — | — | — | ||||||||||
| 480 | — | — | — | — | — | — | — | — | — | — | ||||||||||
| 500 | — | — | — | — | — | — | — | — | — | — |
Все диаметры и шаги — таблица 1
| d | P основной (крупный) | P мелкий | d₁ исп.1 |
|---|---|---|---|
| 2 | 0,4 | — | 2 |
| 2,5 | 0,45 | — | 2,5 |
| 3 | 0,5 | — | 3 |
| 4 | 0,7 | — | 4 |
| 5 | 0,8 | — | 5 |
| 6 | 1 | — | 6 |
| 8 | 1,25 | 1 | 8 |
| 10 | 1,5 | 1,25 | 10 |
| 12 | 1,75 | 1,25 | 12 |
| (14) | 2 | 1,5 | 14 |
| 16 | 2 | 1,5 | 16 |
| (18) | 2,5 | 1,5 | 18 |
| 20 | 2,5 | 1,5 | 20 |
| (22) | 2,5 | 1,5 | 22 |
| 24 | 3 | 2 | 24 |
| (27) | 3 | 2 | 27 |
| 30 | 3,5 | 2 | 30 |
| 36 | 4 | 3 | 36 |
| 42 | 4,5 | 3 | 42 |
| 48 | 5 | 3 | 48 |
Полные схемы исполнений
P: 1,5 — основной (крупный)
Увеличенные узлы и условия изображения
- Контур по номиналам; приблизительный средний диаметр остаётся приблизительным. Фаски и локальные переходы без численной базы не назначены.
- Пунктирные переходы используют предел x нормального сбега каждого конца. Точная форма зависит от технологии; l − 2b не выдана за чистую гладкую длину.
P: 1,5 — основной (крупный)
Увеличенные узлы и условия изображения
- Контур по номиналам; приблизительный средний диаметр остаётся приблизительным. Фаски и локальные переходы без численной базы не назначены.
Пропорциональные примеры исполнений; параметры подписаны на каждой схеме. В зоне сплошной резьбы отдельные b и гладкая часть отсутствуют.
Допуски, переходы и контроль
Назначение и границы выбора
Шпилька стягивает детали через гладкие отверстия. l измеряется между крайними торцами; b — длина полной резьбы на каждом из двух равных концов. В матрице С означает резьбу по всей длине, прочерк — сочетание не задано. Скобки означают нерекомендуемый размер. По заказу допускается сплошная резьба и вне ступенчатой области, но это отдельно согласуемое исполнение, а не новое табличное сочетание d×l.
Источник: Пп.1–2, табл.1–2
Гладкий стержень и способ изготовления
Для исполнения 1 d₁ равен номинальному d, поля h13 (А) и h14 (В). При накатывании резьбы без редуцирования диаметр стержня и отклонения берутся по ГОСТ 19256; приведённая ниже отдельная таблица относится к этому технологическому условию и резьбе 6g. Исполнение 2: d₂ приблизительно равен среднему диаметру, не диаметру впадин. Расчёт d − 0,649519053P по ГОСТ 24705 показывает только базовый средний диаметр; точного допуска по одному этому равенству нет. В сплошной резьбе гладкая часть неприменима при любом выбранном номере исполнения.
Источник: Табл.2, п.13; примечания на с.10; ГОСТ 19256, табл.1–2
Длина, резьбовые концы и соосность
l: js15 (А), js17 (В), то есть ±IT/2. Каждый b: нижнее отклонение 0, верхнее +2P. js16/js17 для ввинчиваемого конца b₁ здесь не применяется. Соосность осей двух резьбовых концов — в диаметральном выражении 2IT13 (А), 2IT14 (В), IT по d. База — только гладкая либо только резьбовая поверхность длиной d; для короткого гладкого участка допускается уменьшение базы до 3P. Отдельного численного допуска прямолинейности для этого изделия таблица не задаёт: контроль — по п.3.12. l − 2b вычислено по номиналам и включает переходы: это не гарантированная длина гладкой цилиндрической зоны.
Источник: Табл.2, п.13; примечания; приложение
Точность изделия, резьба и покрытие
В выбранной ссылочной основе наружная резьба А и В — 6g. До 1990 года для изделий А и В первой категории качества допускались поля класса С, включая 8g; это историческое исключение, не общее правило «В = 8g». Для покрытий увеличенной толщины возможны иные поля по п.1.2. Допуски до и после нанесения покрытия проверяют по ГОСТ 16093 с учётом толщины. Класс прочности и марка стали не следуют из класса точности.
Источник: Пп.1.1–1.2, табл.1; 1759.0, п.1.2
Сбег, недорез и проточка
Сбег x — переход неполного профиля у конца резьбы; в чертеже различены нарезанная (рис.1) и накатанная (рис.2–3) резьба. Недорез a — расстояние от границы полной резьбы до упора; он не равен одному сбегу. Нормальный сбег и нормальная проточка применимы к А и В. Нормальный недорез — А, длинный — В; короткий выход допускается при технической необходимости. Проточка не является обязательным элементом каждой шпильки: её размеры применяются только при выбранной конструкции. Для d ≤ 3 мм поле d_g — h12, иначе h13. Рис.6 задаёт переход 30° min. Альтернативные узкие/широкие проточки разрешены примечанием 4. ГОСТ 10549 допускается для изделий, спроектированных до 01.01.1988; автоматически вместо 27148 он не используется.
Источник: Пп.1–2, рис.1–6, табл.1, примечания 1–4; приложение
Концы, фаски и поверхности
Форма и шероховатость определяются чертежом изделия. Ra резьбы: 3,2 мкм у А, 6,3 мкм у В; гладкой части — 6,3 мкм. Это значения обозначенных поверхностей, не всех граней детали. По согласованию разрешено отсутствие заходной фаски у шпилек А и В с накатанной резьбой (приложение 2, п.15). Фиксированные высота и угол торцевой фаски в выбранных документах на шпильку не заданы; произвольные 30°/45° не назначены. ГОСТ 25670 задаёт отклонения уже назначенной фаски, но не создаёт её номинал. В обоих стандартах п.4 устанавливает: поверхность d₁ из калиброванного проката не обрабатывают (22042: PDF 4; 22043: PDF 6, пункт не отменён изменением № 3).
Источник: Пп.1.1, 4.6; приложение 2, п.15; основной чертёж изделия
Неуказанные отклонения
Для А и В принят средний класс неуказанных предельных отклонений. Приведённые справочные таблицы применяются к уже назначенным номиналам и выбранному виду размера; они не заменяют явно заданные h/js/+2P. Для размеров не относящихся к отверстиям и валам — симметричные ±t₂/2; при одностороннем варианте 2 для валов −t₂ и отверстий +t₂, сам вариант 2 не рекомендуется. Радиусы и фаски имеют отдельную таблицу. Для углов, кроме 90°, интервал выбирают по длине меньшей стороны, не по величине угла. Угол 90° проверяют по требованиям перпендикулярности.
Источник: 1759.1, п.2.2; 25670, табл.1–5
Неуказанные форма и расположение
Неуказанные отклонения формы ограничиваются полем допуска размера; параллельность — полем допуска размера между рассматриваемыми поверхностями, с условиями п.3.1. Явная соосность концов из 1759.1 имеет приоритет. Для торцового биения применяется табл.4: интервал — диаметр рассматриваемого торца, столбец — квалитет осевого размера, определяющего его положение; при нескольких размерах берут более точный. База — ось более длинной поверхности; при равенстве длин — более точного диаметра, затем большего диаметра. Поэтому без выбора реальной базы и определяющего размера одно универсальное число торцового биения не назначается. Наклон, позиционный допуск, полное радиальное и полное торцовое биение не установлены как неуказанные; при необходимости их задают на чертеже. Радиальное биение при отсутствии явного требования выбирают по табл.2: больший диаметр рассматриваемого и базового элементов, более грубый квалитет их диаметров. Эта таблица не заменяет явно заданную соосность. Перпендикулярность торцов тел вращения рассматривают по табл.4, не табл.1. Для осесимметричной шпильки без дополнительных элементов отдельный сценарий симметричности по табл.3 не назначается.
Источник: 1759.1, п.2.3; 25069, пп.2.1–2.2, 3.1–3.6, 4.1–4.4
Как измерять и контролировать
1. Установите стандарт, редакцию и исполнение по документации. 2. Измерьте общую длину l между торцами; при косом торце длину контролируют по длинной стороне. 3. Определите P резьбомером и измерьте d и гладкую часть в нескольких сечениях. 4. Найдите конец полного профиля с каждой стороны и измерьте оба b; не включайте сбег в длину полной резьбы. 5. Резьбу проверяют проходными/непроходными калибрами по ГОСТ 24997 — штангенциркуль не подтверждает поле 6g. 6. Соосность контролируют индикатором относительно выбранной базы, а не по разности двух измерений диаметра. Прямолинейность проверяют свободным прохождением и поворотом в контрольной матрице либо прокатыванием через паз по п.3.12; диаметр/ширина — первый ряд отверстий ГОСТ 11284 для А/В, глубина не менее l. Метод и средство контроля должны соответствовать нормируемому параметру. Приведённые нормативные номиналы не являются результатами измерения вашей детали.
Источник: Пп.3.1–3.2, 3.7–3.8, 3.12
Сбег, недорез, нормальная проточка
Размеры ниже относятся к выбранному шагу, а наличие проточки и вид выхода требуют выбора условия. d_g = d − Δ; d_g: h12 при d ≤ 3, иначе h13. r — радиус проточки.
| P | x норм. max | x корот. max | a норм. max | a корот. max | a длин. max | Δ для d_g | g₁ min | g₂ max | r |
|---|---|---|---|---|---|---|---|---|---|
| 0,4 | 1 | 0,5 | 1,2 | 0,8 | 1,6 | 0,7 | 0,6 | 1,2 | 0,2 |
| 0,45 | 1,1 | 0,6 | 1,35 | 0,9 | 1,8 | 0,7 | 0,7 | 1,35 | 0,2 |
| 0,5 | 1,25 | 0,7 | 1,5 | 1 | 2 | 0,8 | 0,8 | 1,5 | 0,2 |
| 0,7 | 1,75 | 0,9 | 2,1 | 1,4 | 2,8 | 1,1 | 1,1 | 2,1 | 0,4 |
| 0,8 | 2 | 1 | 2,4 | 1,6 | 3,2 | 1,3 | 1,3 | 2,4 | 0,4 |
| 1 | 2,5 | 1,25 | 3 | 2 | 4 | 1,6 | 1,6 | 3 | 0,6 |
| 1,25 | 3,2 | 1,6 | 3,75 | 2,5 | 5 | 2 | 2 | 3,75 | 0,6 |
| 1,5 | 3,8 | 1,9 | 4,5 | 3 | 6 | 2,3 | 2,5 | 4,5 | 0,8 |
| 1,75 | 4,3 | 2,2 | 5,25 | 3,5 | 7 | 2,6 | 3 | 5,25 | 1 |
| 2 | 5 | 2,5 | 6 | 4 | 8 | 3 | 3,4 | 6 | 1 |
| 2,5 | 6,3 | 3,2 | 7,5 | 5 | 10 | 3,6 | 4,4 | 7,5 | 1,2 |
| 3 | 7,5 | 3,8 | 9 | 6 | 12 | 4,4 | 5,2 | 9 | 1,6 |
| 3,5 | 9 | 4,5 | 10,5 | 7 | 14 | 5 | 6,2 | 10,5 | 1,6 |
| 4 | 10 | 5 | 12 | 8 | 16 | 5,7 | 7 | 12 | 2 |
| 4,5 | 11 | 5,5 | 13,5 | 9 | 18 | 6,4 | 8 | 13,5 | 2 |
| 5 | 12,5 | 6,3 | 15 | 10 | 20 | 7 | 9 | 15 | 2,5 |
Альтернативные проточки: узкая и широкая
| P | Узкая g₁ min | Узкая g₂ max | Широкая g₁ min | Широкая g₂ max |
|---|---|---|---|---|
| 0,4 | 0,5 | 1 | 0,8 | 1,4 |
| 0,45 | 0,5 | 1,1 | 1 | 1,6 |
| 0,5 | 0,5 | 1,25 | 1,1 | 1,75 |
| 0,7 | 0,8 | 1,75 | 1,5 | 2,45 |
| 0,8 | 0,9 | 2 | 1,7 | 2,8 |
| 1 | 1,1 | 2,5 | 2,1 | 3,5 |
| 1,25 | 1,5 | 3,2 | 2,7 | 4,4 |
| 1,5 | 1,8 | 3,8 | 3,2 | 5,2 |
| 1,75 | 2,1 | 4,3 | 3,9 | 6,1 |
| 2 | 2,5 | 5 | 4,5 | 7 |
| 2,5 | 3,2 | 6,3 | 5,6 | 8,7 |
| 3 | 3,7 | 7,5 | 6,7 | 10,5 |
| 3,5 | 4,7 | 9 | 7,7 | 12 |
| 4 | 5 | 10 | 9 | 14 |
| 4,5 | 5,5 | 11 | 10,5 | 16 |
| 5 | 6,5 | 12,5 | 11,5 | 17,5 |
Стержни под накатывание без редуцирования — условная таблица 6g
Эти номиналы и отклонения применяются при указанном технологическом условии, а не назначаются автоматически любому исполнению 2. Издание ГОСТ 19256-73, 1974.
| d | P | Номинал | Нижнее откл. | Верхнее откл. | Предел min | Предел max |
|---|---|---|---|---|---|---|
| 2 | 0,4 | 1,71 | -0,04 | 0 | 1,67 | 1,71 |
| 2,5 | 0,45 | 2,18 | -0,05 | 0 | 2,13 | 2,18 |
| 3 | 0,5 | 2,65 | -0,05 | 0 | 2,6 | 2,65 |
| 4 | 0,7 | 3,52 | -0,06 | 0 | 3,46 | 3,52 |
| 5 | 0,8 | 4,45 | -0,06 | 0 | 4,39 | 4,45 |
| 6 | 1 | 5,32 | -0,07 | 0 | 5,25 | 5,32 |
| 8 | 1,25 | 7,15 | -0,07 | 0 | 7,08 | 7,15 |
| 10 | 1,5 | 8,99 | -0,08 | 0 | 8,91 | 8,99 |
| 12 | 1,75 | 10,83 | -0,09 | 0 | 10,74 | 10,83 |
| 14 | 2 | 12,66 | -0,1 | 0 | 12,56 | 12,66 |
| 16 | 2 | 14,66 | -0,1 | 0 | 14,56 | 14,66 |
| 18 | 2,5 | 16,31 | -0,1 | 0 | 16,21 | 16,31 |
| 20 | 2,5 | 18,31 | -0,1 | 0 | 18,21 | 18,31 |
| 22 | 2,5 | 20,31 | -0,1 | 0 | 20,21 | 20,31 |
| 24 | 3 | 22 | -0,13 | 0 | 21,87 | 22 |
| 27 | 3 | 25 | -0,13 | 0 | 24,87 | 25 |
| 30 | 3,5 | 27,68 | -0,13 | 0 | 27,55 | 27,68 |
| 36 | 4 | 33,35 | -0,13 | 0 | 33,22 | 33,35 |
| 42 | 4,5 | 39,05 | -0,14 | 0 | 38,91 | 39,05 |
| 48 | 5 | 44,7 | -0,15 | 0 | 44,55 | 44,7 |
| 8 | 1 | 7,28 | -0,07 | 0 | 7,21 | 7,28 |
| 10 | 1,25 | 9,11 | -0,07 | 0 | 9,04 | 9,11 |
| 12 | 1,25 | 11,11 | -0,08 | 0 | 11,03 | 11,11 |
| 14 | 1,5 | 12,98 | -0,09 | 0 | 12,89 | 12,98 |
| 16 | 1,5 | 14,98 | -0,09 | 0 | 14,89 | 14,98 |
| 18 | 1,5 | 16,98 | -0,09 | 0 | 16,89 | 16,98 |
| 20 | 1,5 | 18,98 | -0,09 | 0 | 18,89 | 18,98 |
| 22 | 1,5 | 20,98 | -0,09 | 0 | 20,89 | 20,98 |
| 24 | 2 | 22,66 | -0,11 | 0 | 22,55 | 22,66 |
| 27 | 2 | 25,66 | -0,11 | 0 | 25,55 | 25,66 |
| 30 | 2 | 28,67 | -0,11 | 0 | 28,56 | 28,67 |
| 36 | 3 | 33,98 | -0,13 | 0 | 33,85 | 33,98 |
| 42 | 3 | 39 | -0,13 | 0 | 38,87 | 39 |
| 48 | 3 | 45,99 | -0,14 | 0 | 45,85 | 45,99 |
Численные IT и неуказанные отклонения
Интервалы: свыше нижней границы до верхней включительно. IT здесь в миллиметрах. h: −IT…0; js: −IT/2…+IT/2.
| Свыше | До включ. | IT12 | IT13 | IT14 | IT15 | IT16 | IT17 |
|---|---|---|---|---|---|---|---|
| 0 | 3 | 0,1 | 0,14 | 0,25 | 0,4 | 0,6 | 1 |
| 3 | 6 | 0,12 | 0,18 | 0,3 | 0,48 | 0,75 | 1,2 |
| 6 | 10 | 0,15 | 0,22 | 0,36 | 0,58 | 0,9 | 1,5 |
| 10 | 18 | 0,18 | 0,27 | 0,43 | 0,7 | 1,1 | 1,8 |
| 18 | 30 | 0,21 | 0,33 | 0,52 | 0,84 | 1,3 | 2,1 |
| 30 | 50 | 0,25 | 0,39 | 0,62 | 1 | 1,6 | 2,5 |
| 50 | 80 | 0,3 | 0,46 | 0,74 | 1,2 | 1,9 | 3 |
| 80 | 120 | 0,35 | 0,54 | 0,87 | 1,4 | 2,2 | 3,5 |
| 120 | 180 | 0,4 | 0,63 | 1 | 1,6 | 2,5 | 4 |
| 180 | 250 | 0,46 | 0,72 | 1,15 | 1,85 | 2,9 | 4,6 |
| 250 | 315 | 0,52 | 0,81 | 1,3 | 2,1 | 3,2 | 5,2 |
| 315 | 400 | 0,57 | 0,89 | 1,4 | 2,3 | 3,6 | 5,7 |
| 400 | 500 | 0,63 | 0,97 | 1,55 | 2,5 | 4 | 6,3 |
Неуказанные линейные размеры — средний класс
| Свыше | До включ. | ±t₂/2 | t₂ (односторонний) |
|---|---|---|---|
| 0,5 | 3 | 0,1 | 0,2 |
| 3 | 6 | 0,1 | 0,2 |
| 6 | 30 | 0,2 | 0,4 |
| 30 | 120 | 0,3 | 0,6 |
| 120 | 315 | 0,5 | 1 |
| 315 | 1000 | 0,8 | 1,6 |
Неуказанные отклонения фасок и радиусов
| Нижняя граница | До включ. | Отклонение ± |
|---|---|---|
| 0,3 | 1 | 0,1 |
| 1 | 3 | 0,2 |
| 3 | 6 | 0,3 |
| 6 | 30 | 0,5 |
| 30 | 120 | 1 |
| 120 | 315 | 2 |
| 315 | 1000 | 4 |
| Меньшая сторона свыше, мм | До включ., мм | Отклонение ±, угл. мин |
|---|---|---|
| 0 | 10 | 60 |
| 10 | 40 | 30 |
| 40 | 160 | 20 |
| 160 | 630 | 10 |
| 630 | 2500 | 5 |
Неуказанное торцовое биение — выбор по условиям
Интервал определяется диаметром торца, столбец — квалитетом осевого размера, определяющего положение торца. При нескольких определяющих размерах берут более точный. База по п.4.3. Таблица не отменяет явно нормированную соосность концов.
| d свыше | До включ. | IT12 и точнее | IT13–14 | IT15–16 | IT17 |
|---|---|---|---|---|---|
| 0 | 10 | 0,025 | 0,04 | 0,1 | 0,16 |
| 10 | 16 | 0,03 | 0,05 | 0,12 | 0,2 |
| 16 | 25 | 0,04 | 0,06 | 0,16 | 0,25 |
| 25 | 40 | 0,05 | 0,08 | 0,2 | 0,3 |
| 40 | 63 | 0,06 | 0,1 | 0,25 | 0,4 |
Неуказанное радиальное биение — выбор по условиям
Берут больший диаметр рассматриваемого и базового элементов и более грубый квалитет их диаметров; база по п.4.3. Значения не подменяют явно заданную соосность концов 2IT13 / 2IT14.
| Диаметр свыше | До включ. | IT12 и точнее | IT13–14 | IT15–16 | IT17 |
|---|---|---|---|---|---|
| 0 | 3 | 0,05 | 0,12 | 0,2 | 0,3 |
| 3 | 10 | 0,06 | 0,16 | 0,25 | 0,4 |
| 10 | 18 | 0,08 | 0,2 | 0,3 | 0,5 |
| 18 | 30 | 0,1 | 0,25 | 0,4 | 0,6 |
| 30 | 50 | 0,12 | 0,3 | 0,5 | 0,8 |
Один размер — два стандарта
ГОСТ 22042-76 (В) и ГОСТ 22043-76 (А). Сравниваются точно те же d, P, l и исполнение. Замена ближайшим размером не выполняется.
Выберите размер выше. Для сравнения включите JavaScript.
Справочная масса
Справочная теоретическая масса 1000 стальных шпилек с основным (крупным) шагом, кг, по приложению соответствующего исполнения. Прочерк — масса в издании не указана. На мелкий шаг значения не переносятся. Напечатанная масса не расширяет матрицу допустимых d×l. Коэффициенты приложения для иных материалов: алюминиевый сплав 0,356; бронза 0,970; латунь 1,080. Фактическая масса партии может отличаться.
Звёздочкой отмечены расхождения печатных значений; пояснения ниже. Эти значения сохранены по печатным страницам, а не исправлены по формуле. Это справочные значения; точную массу отгрузки уточняют.
Исполнение 1 — полное приложение (54 строки)
| l / d | 2 | 2,5 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | (14) | 16 | (18) | 20 | (22) | 24 | (27) | 30 | 36 | 42 | 48 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 10 | 0,187 | 0,301 | 0,441 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 12 | 0,224 | 0,361 | 0,529 | 0,93 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 14 | 0,261 | 0,421 | 0,618 | 1,085 | 1,732 | 2,471 | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 16 | 0,299 | 0,481 | 0,706 | 1,24 | 1,98 | 2,823 | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| (18) | 0,336 | 0,541 | 0,794 | 1,395 | 2,227 | 3,176 | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 20 | 0,373 | 0,601 | 0,882 | 1,55 | 2,475 | 3,529 | 6,371 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| (22) | 0,411 | 0,661 | 0,971 | 1,706 | 2,722 | 3,882 | 7,008 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 25 | 0,497 | 0,751 | 1,103 | 1,938 | 3,094 | 4,412 | 7,964 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| (28) | 0,571 | 0,892 | 1,235 | 2,171 | 3,465 | 4,941 | 8,919 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 30 | 0,62 | 0,969 | 1,392 | 2,326 | 3,712 | 5,294 | 9,556 | 15,07 | — | — | — | — | — | — | — | — | — | — | — | — |
| (32) | 0,669 | 1,047 | 1,503 | 2,481 | 3,96 | 5,647 | 10,19 | 16,07 | — | — | — | — | — | — | — | — | — | — | — | — |
| 35 | 0,743 | 1,162 | 1,669 | 2,861 | 4,331 | 6,176 | 11,15 | 17,58 | — | — | — | — | — | — | — | — | — | — | — | — |
| (38) | 0,817 | 1,278 | 1,836 | 3,157 | 4,702 | 6,706 | 12,1 | 19,09 | — | — | — | — | — | — | — | — | — | — | — | — |
| 40 | 0,866 | 1,355 | 1,947 | 3,354 | 5,193 | 7,059 | 12,74 | 20,09 | 29,1 | — | — | — | — | — | — | — | — | — | — | — |
| (42) | — | 1,432 | 2,058 | 3,552 | 5,501 | 7,412 | 13,38 | 21,1 | 30,56 | — | — | — | — | — | — | — | — | — | — | — |
| 45 | — | 1,547 | 2,224 | 3,848 | 5,963 | 8,35 | 14,33 | 22,6 | 32,74 | — | — | — | — | — | — | — | — | — | — | — |
| (48) | — | 1,663 | 2,39 | 4,143 | 6,426 | 9,016 | 15,29 | 24,11 | 34,92 | — | — | — | — | — | — | — | — | — | — | — |
| 50 | — | 1,74 | 2,501 | 4,341 | 6,734 | 9,46 | 15,93 | 25,11 | 36,38 | — | — | — | — | — | — | — | — | — | — | — |
| 55 | — | — | 2,779 | 4,834 | 7,505 | 10,57 | 18,36 | 27,63 | 40,01 | 54,7 | 73,28 | — | — | — | — | — | — | — | — | — |
| 60 | — | — | 3,056 | 5,327 | 8,275 | 11,68 | 20,32 | 30,14 | 43,65 | 59,67 | 79,95 | — | — | — | — | — | — | — | — | — |
| 65 | — | — | 3,334 | 5,821 | 9,046 | 12,79 | 22,3 | 34,13 | 47,29 | 64,65 | 86,61 | — | — | — | — | — | — | — | — | — |
| 70 | — | — | 3,611 | 6,314 | 9,817 | 13,9 | 24,27 | 37,22 | 50,93 | 69,62 | 93,27 | 115,7 | — | — | — | — | — | — | — | — |
| 75 | — | — | 3,889 | 6,807 | 10,59 | 15,01 | 26,25 | 40,3 | 56,97 | 74,59 | 99,93 | 124 | — | — | — | — | — | — | — | — |
| 80 | — | — | 4,166 | 7,3 | 11,36 | 16,12 | 28,22 | 43,38 | 61,41 | 79,56 | 106,6 | 132,3 | 166,6 | — | — | — | — | — | — | — |
| 85 | — | — | 4,443 | 7,793 | 12,13 | 17,23 | 30,19 | 46,46 | 65,85 | 84,54 | 113,3 | 140,5 | 177 | — | — | — | — | — | — | — |
| 90 | — | — | 4,721 | 8,287 | 12,9 | 18,34 | 32,17 | 49,55 | 70,28 | 94,21 | 119,9 | 148,8 | 187,4 | — | — | — | — | — | — | — |
| (95) | — | — | 4,998 | 8,78 | 13,67 | 19,45 | 34,14 | 52,63 | 74,72 | 100,2 | 131,2 | 157,1 | 197,8 | — | — | — | — | — | — | — |
| 100 | — | — | 5,276 | 9,273 | 14,44 | 20,56 | 36,11 | 55,71 | 79,16 | 106,3 | 139,1 | 170,8 | 208,2 | — | — | — | — | — | — | — |
| (105) | — | — | 5,553 | 9,766 | 15,21 | 21,67 | 38,08 | 58,79 | 83,6 | 112,3 | 147 | 180,8 | 218,6 | — | — | — | — | — | — | — |
| 110 | — | — | 5,831 | 10,26 | 15,98 | 22,78 | 40,06 | 61,88 | 88,04 | 118,4 | 154,9 | 190,8 | 235,9 | — | — | — | — | — | — | — |
| (115) | — | — | 6,108 | 10,75 | 16,75 | 23,8 | 42,03 | 64,96 | 92,48 | 124,4 | 162,8 | 200,8 | 248,2 | — | — | — | — | — | — | — |
| 120 | — | — | 5,386 * | 11,25 | 17,52 | 25 | 44 | 68,04 | 96,92 | 130,5 | 170,7 | 210,8 | 260,6 | 315,6 | — | — | — | — | — | — |
| 130 | — | — | 6,94 | 12,23 | 19,06 | 27,22 | 47,95 | 74,21 | 105,8 | 142,5 | 186,5 | 230,8 | 285,2 | 345,5 | 401,9 | — | — | — | — | — |
| 140 | — | — | 7,495 | 13,22 | 20,61 | 29,44 | 51,89 | 80,37 | 114,7 | 154,6 | 202,3 | 250,7 * | 309,9 | 375,3 | 437,4 | — | — | — | — | — |
| 150 | — | — | 8,05 | 14,21 | 22,15 | 31,65 | 55,84 | 86,54 | 123,5 | 166,7 | 218,1 | 270,7 | 334,6 | 405,2 | 472,9 | 599,1 | — | — | — | — |
| 160 | — | — | 8,469 | 14,94 | 23,32 | 33,33 | 58,87 | 91,33 | 130,5 | 176,2 | 230,9 | 286,6 | 354,6 | 429,9 | 501,8 | 636,6 | — | — | — | — |
| 170 | — | — | 9,024 | 15,92 | 24,86 | 35,55 | 62,82 | 97,5 | 139,4 | 188,3 | 246,7 | 306,5 | 379,3 | 459,8 | 537,3 | 681,5 | 826,8 | — | — | — |
| 180 | — | — | 9,578 | 16,91 | 26,41 | 37,77 | 66,77 | 103,7 | 148,3 | 200,4 | 262,5 | 326,5 | 403,9 | 489,6 | 572,8 | 726,5 | 882,3 | — | — | — |
| 190 | — | — | 10,13 | 17,9 | 27,95 | 39,99 | 70,71 | 109,8 | 157,1 | 212,5 | 278,2 | 346,5 | 428,6 | 519,4 | 608,3 | 771,4 | 937,8 | 1331 | — | — |
| 200 | — | — | 10,69 | 18,88 | 29,49 | 42,21 | 74,66 | 116 | 166 | 224,6 | 294 | 366,5 | 453,3 | 549,3 | 643,8 | 816,3 | 993,3 | 1411 | — | — |
| 220 | — | — | 11,8 | 20,86 | 32,57 | 46,65 | 82,55 | 128,3 | 183,8 | 248,7 | 325,6 | 406,4 | 502,6 | 609 | 714,9 | 906,2 | 1104 | 1571 | — | — |
| 240 | — | — | 12,91 | 22,83 | 35,65 | 51,08 | 90,44 | 140,6 | 201,5 | 272,9 | 357,2 | 446,4 | 551,9 | 668,6 | 785,9 | 996,1 | 1215 | 1731 | 2330 | — |
| 260 | — | — | 14,02 | 24,8 | 38,74 | 55,52 | 98,33 | 152,9 | 219,3 | 297,1 | 388,7 | 486,3 | 601,2 | 728,3 | 856,9 | 1086 | 1326 | 1891 | 2547 | 3292 |
| 280 | — | — | 15,13 | 26,78 | 41,82 | 59,96 | 106,2 | 165,3 | 237 | 321,2 | 420,3 | 526,3 | 650,6 | 788 | 927,9 | 1176 | 1437 | 2050 | 2765 | 3576 |
| 300 | — | — | 16,24 | 28,75 | 44,9 | 64,4 | 114,1 | 177,6 | 254,8 | 345,4 | 451,8 | 566,2 | 699,9 | 847,7 | 999 | 1266 | 1548 | 2210 | 2982 | 3860 |
| 320 | — | — | — | — | — | — | — | — | 272,6 | 369,6 | 483,4 | 606,2 | 749,3 | 907,4 | 1070 | 1356 | 1659 | 2370 | 3200 | 4144 |
| 340 | — | — | — | — | — | — | — | — | 290,3 | 393,7 | 515 | 646,1 | 798,5 | 967 | 1141 | 1445 | 1770 | 2529 | 3417 | 4428 |
| 360 | — | — | — | — | — | — | — | — | 308,1 | 417,9 | 546,6 | 686,1 | 847,8 | 1027 | 1212 | 1535 | 1881 | 2689 | 3635 | 4713 |
| 380 | — | — | — | — | — | — | — | — | — | — | 578,1 | 726 | 897,2 | 1086 | 1283 | 1625 | 1992 | 2849 | 3852 | 4997 |
| 400 | — | — | — | — | — | — | — | — | — | — | 609,7 | 766 | 946,5 | 1146 | 1354 | 1715 | 2103 | 3009 | 4070 | 5281 |
| 420 | — | — | — | — | — | — | — | — | — | — | 641,3 | 805,9 | 995,8 | 1206 | 1425 | 1805 | 2214 | 3169 | 4287 | 5565 |
| 450 | — | — | — | — | — | — | — | — | — | — | 688,6 | 865,9 | 1070 | 1295 | 1532 | 1940 | 2380 | 3409 | 4613 | 5991 |
| 480 | — | — | — | — | — | — | — | — | — | — | 736 | 925,8 | 1144 | 1385 | 1638 | 2075 | 2547 | 3649 | 4939 | 6417 |
| 500 | — | — | — | — | — | — | — | — | — | — | 767,5 | 965,7 | 1193 | 1444 | 1709 | 2165 | 2658 | 3808 | 5157 | 6701 |
Исполнение 2 — полное приложение (54 строки)
| l / d | 2 | 2,5 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | (14) | 16 | (18) | 20 | (22) | 24 | (27) | 30 | 36 | 42 | 48 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 10 | 0,187 | 0,3 | 0,441 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 12 | 0,224 | 0,361 | 0,529 | 0,929 | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 14 | 0,261 | 0,241 * | 0,617 | 1,084 | 1,732 | 2,469 | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 16 | 0,299 | 0,481 | 0,706 | 1,239 | 1,979 | 2,822 | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| (18) | 0,336 | 0,541 | 0,794 | 1,394 | 2,226 | 3,175 | — | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 20 | 0,373 | 0,601 | 0,882 | 1,549 | 2,474 | 3,528 | 6,368 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| (22) | 0,41 | 0,661 | 0,97 | 1,704 | 2,721 | 3,88 | 7,005 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 25 | 0,466 | 0,751 | 1,102 | 1,936 | 3,092 | 4,41 | 7,96 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| (28) | 0,522 | 0,841 | 1,235 | 2,168 | 3,463 | 4,939 | 8,915 | — | — | — | — | — | — | — | — | — | — | — | — | — |
| 30 | 0,56 | 0,901 | 1,323 | 2,323 | 3,71 | 5,291 | 9,552 | 15,06 | — | — | — | — | — | — | — | — | — | — | — | — |
| (32) | 0,597 | 0,961 | 1,411 | 2,478 | 3,958 | 5,644 | 10,188 | 16,07 | — | — | — | — | — | — | — | — | — | — | — | — |
| 35 | 0,653 | 1,052 | 1,543 | 2,71 | 4,329 | 6,173 | 11,144 | 17,57 | — | — | — | — | — | — | — | — | — | — | — | — |
| (38) | 0,709 | 1,142 | 1,676 | 2,943 | 4,7 | 6,702 | 12,099 | 19,08 | — | — | — | — | — | — | — | — | — | — | — | — |
| 40 | 0,746 | 1,202 | 1,764 | 3,098 | 4,947 | 7,055 | 12,735 | 20,08 | 29,09 | — | — | — | — | — | — | — | — | — | — | — |
| (42) | — | 1,262 | 1,852 | 3,253 | 5,195 | 7,408 | 13,372 | 21,09 | 30,54 | — | — | — | — | — | — | — | — | — | — | — |
| 45 | — | 1,352 | 1,984 | 3,485 | 5,566 | 7,937 | 14,327 | 22,59 | 32,72 | — | — | — | — | — | — | — | — | — | — | — |
| (48) | — | 1,442 | 2,117 | 3,717 | 5,937 | 8,466 | 15,283 | 24,1 | 34,9 | — | — | — | — | — | — | — | — | — | — | — |
| 50 | — | 1,502 | 2,205 | 3,872 | 6,184 | 8,819 | 15,919 | 25,1 | 36,36 | — | — | — | — | — | — | — | — | — | — | — |
| 55 | — | — | 2,425 | 4,259 | 6,802 | 9,701 | 17,511 | 27,61 | 40 | 54,67 | 73,25 | — | — | — | — | — | — | — | — | — |
| 60 | — | — | 2,646 | 4,647 | 7,421 | 10,583 | 19,103 | 30,12 | 43,63 | 59,64 | 79,91 | — | — | — | — | — | — | — | — | — |
| 65 | — | — | 2,866 | 5,034 | 8,039 | 11,465 | 20,695 | 32,63 | 47,27 | 64,61 | 86,57 | — | — | — | — | — | — | — | — | — |
| 70 | — | — | 3,087 | 5,421 | 8,658 | 12,347 | 22,287 | 35,14 | 59,9 * | 69,59 | 93,23 | 115,7 | — | — | — | — | — | — | — | — |
| 75 | — | — | 3,307 | 5,808 | 9,276 | 13,228 | 23,879 | 37,65 | 54,54 | 74,56 | 99,88 | 123,9 | — | — | — | — | — | — | — | — |
| 80 | — | — | 3,528 | 6,195 | 9,894 | 14,11 | 25,471 | 40,16 | 58,17 | 79,53 | 106,54 | 132,2 | 166,5 | — | — | — | — | — | — | — |
| 85 | — | — | 3,748 | 6,583 | 10,513 | 14,992 | 27,063 | 42,67 | 61,81 | 84,5 | 113,2 | 140,5 | 176,9 | — | — | — | — | — | — | — |
| 90 | — | — | 3,969 | 6,97 | 11,131 | 15,874 | 28,655 | 45,18 | 65,45 | 89,47 | 119,86 | 148,7 | 187,3 | — | — | — | — | — | — | — |
| (95) | — | — | 4,189 | 7,357 | 11,749 | 16,756 | 30,247 | 47,69 | 69,08 | 94,44 | 126,52 | 157 | 197,7 | — | — | — | — | — | — | — |
| 100 | — | — | 4,41 | 7,744 | 12,368 | 17,638 | 31,839 | 50,2 | 72,72 | 99,41 | 133,18 | 165,3 | 208,1 | — | — | — | — | — | — | — |
| (105) | — | — | 4,63 | 8,131 | 12,986 | 18,52 | 33,431 | 52,71 | 76,35 | 104,38 | 139,84 | 173,5 | 218,5 | — | — | — | — | — | — | — |
| 110 | — | — | 4,85 | 8,519 | 13,695 * | 19,402 | 35,023 | 55,22 | 79,99 | 109,35 | 146,5 | 181,8 | 228,9 | — | — | — | — | — | — | — |
| (115) | — | — | 5,071 | 8,906 | 14,223 | 20,284 | 36,615 | 57,73 | 83,63 | 114,32 | 153,15 | 190 | 239,3 | — | — | — | — | — | — | — |
| 120 | — | — | 5,291 | 9,293 | 14,841 | 21,165 | 38,206 | 60,24 | 87,26 | 119,29 | 159,81 | 198,3 | 249,7 | 307 | — | — | — | — | — | — |
| 130 | — | — | 5,732 | 10,067 | 16,078 | 22,929 | 41,39 | 65,26 | 94,53 | 129,23 | 173,13 | 214,8 | 270,5 | 332,6 | 389,5 | — | — | — | — | — |
| 140 | — | — | 6,173 | 10,842 | 17,315 | 24,693 | 44,574 | 70,28 | 101,8 | 139,17 | 186,45 | 231,4 | 291,3 | 358,2 | 419,5 | — | — | — | — | — |
| 150 | — | — | 6,614 | 11,616 | 18,552 | 26,457 | 47,758 | 75,31 | 109,08 | 149,11 | 199,77 | 247,9 | 312,1 | 383,8 | 449,5 | 580,1 | — | — | — | — |
| 160 | — | — | 7,055 | 12,391 | 19,789 | 28,221 | 50,942 | 83,33 * | 116,35 | 159,05 | 213,09 | 264,4 | 332,9 | 409,4 | 479,4 | 618,7 | — | — | — | — |
| 170 | — | — | 7,496 | 13,165 | 21,025 | 29,984 | 54,126 | 85,35 | 123,62 | 168,99 | 226,4 | 280,9 | 353,7 | 434,9 | 509,4 | 657,4 | 805,4 | — | — | — |
| 180 | — | — | 7,937 | 13,939 | 22,262 | 31,748 | 57,31 | 90,37 | 130,89 | 178,93 | 239,72 | 297,5 | 374,6 | 460,5 | 539,4 | 696,1 | 852,7 | — | — | — |
| 190 | — | — | 8,378 | 14,714 | 23,499 | 33,512 | 60,494 | 95,39 | 138,16 | 188,87 | 253,04 | 314 | 395,4 | 486,1 | 569,3 | 734,8 | 900,1 | 1306 | — | — |
| 200 | — | — | 8,819 | 15,488 | 24,736 | 35,276 | 63,677 | 100,41 | 145,43 | 198,81 | 266,36 | 330,5 | 416,2 | 511,7 | 599,3 | 773,4 | 947,5 | 1375 | — | — |
| 220 | — | — | 9,701 | 17,037 | 27,209 | 38,803 | 70,045 | 110,45 | 159,98 | 218,69 | 292,99 | 363,6 | 457,8 | 562,9 | 659,2 | 850,8 | 1042,2 | 1513 | — | — |
| 240 | — | — | 10,583 | 18,586 | 29,683 | 42,331 | 76,413 | 120,49 | 174,52 | 238,58 | 319,63 | 396,6 | 499,4 | 614 | 719,1 | 928,1 | 1137 | 1650 | 2258 | — |
| 260 | — | — | 11,465 | 20,135 | 32,156 | 45,859 | 82,781 | 130,53 | 189,07 | 258,4 | 346,26 | 429,7 | 541 | 665,2 | 779,1 | 1005,5 | 1231,7 | 1788 | 2447 | 3209 |
| 280 | — | — | 12,347 | 21,684 | 34,63 | 49,386 | 89,148 | 140,57 | 203,61 | 278,34 | 372,9 | 462,7 | 582,6 | 716,4 | 839 | 1082,8 | 1326,5 | 1925 | 2635 | 3456 |
| 300 | — | — | 13,228 | 23,232 | 37,104 | 52,914 | 95,516 | 150,61 | 218,15 | 298,22 | 399,53 | 495,8 | 624,3 | 767,5 | 898,9 | 1160,1 | 1421,2 | 2063 | 2823 | 3702 |
| 320 | — | — | — | — | — | — | — | — | 232,7 | 318,1 | 426,17 | 528,8 | 665,9 | 818,7 | 958,8 | 1237,5 | 1516 | 2200 | 3011 | 3949 |
| 340 | — | — | — | — | — | — | — | — | 247,24 | 337,98 | 452,81 | 561,9 | 707,5 | 869,9 | 1018,8 | 1314,8 | 1610,7 | 2338 | 3199 | 4196 |
| 360 | — | — | — | — | — | — | — | — | 261,78 | 357,86 | 479,44 | 594,9 | 749,1 | 921 | 1078,7 | 1392,7 | 1705,5 | 2475 | 3388 | 4443 |
| 380 | — | — | — | — | — | — | — | — | — | — | 506,33 | 628 | 790,7 | 972,2 | 1138,6 | 1469,5 | 1800,2 | 2613 | 3576 | 4690 |
| 400 | — | — | — | — | — | — | — | — | — | — | 532,98 | 661 | 832,3 | 1023,4 | 1198,5 | 1546,9 | 1895 | 2750 | 3764 | 4937 |
| 420 | — | — | — | — | — | — | — | — | — | — | 559,63 | 694,1 | 874 | 1074,5 | 1258,5 | 1624,2 | 1989,7 | 2888 | 3952 | 5183 |
| 450 | — | — | — | — | — | — | — | — | — | — | 599,6 | 743,7 | 936,4 | 1151,3 | 1348,4 | 1740,2 | 2131,9 | 3094 | 4234 | 5554 |
| 480 | — | — | — | — | — | — | — | — | — | — | 636,58 | 793,2 | 998,8 | 1228,1 | 1438,3 | 1856,2 | 2274 | 3300 | 4517 | 5924 |
| 500 | — | — | — | — | — | — | — | — | — | — | 666,23 | 826,3 | 1040,4 | 1279,2 | 1498,2 | 1933,6 | 2368,7 | 3438 | 4705 | 6171 |
Замечания к напечатанным значениям массы
- Исп. 1, d = 3, l = 120: Значение передано как напечатано; обнаружена неоднозначность справочной массы. Не использовать для точного расчёта отгрузки без уточнения.
- Исп. 1, d = 18, l = 140: Значение передано как напечатано; обнаружена неоднозначность справочной массы. Не использовать для точного расчёта отгрузки без уточнения.
- Исп. 2, d = 2,5, l = 14: Значение передано как напечатано; обнаружена неоднозначность справочной массы. Не использовать для точного расчёта отгрузки без уточнения.
- Исп. 2, d = 12, l = 70: Значение передано как напечатано; обнаружена неоднозначность справочной массы. Не использовать для точного расчёта отгрузки без уточнения.
- Исп. 2, d = 5, l = 110: Значение передано как напечатано; обнаружена неоднозначность справочной массы. Не использовать для точного расчёта отгрузки без уточнения.
- Исп. 2, d = 10, l = 160: Значение передано как напечатано; обнаружена неоднозначность справочной массы. Не использовать для точного расчёта отгрузки без уточнения.
Как читать обозначение
Демонстрационные примеры из документа с изменением № 3:
Шпилька М10–6g×200.58 ГОСТ 22042-76 — исполнение 1, основной (крупный) P = 1,5, поле 6g, l = 200, прочность 5.8, без покрытия.
Шпилька 2М10×1,25–6g×200.88.35Х.026 ГОСТ 22042-76 — исполнение 2, мелкий P = 1,25, прочность 8.8, сталь 35Х, покрытие 02 толщиной 6 мкм.
Материал, прочность и покрытие здесь лишь расшифровывают пример. Эти значения не переносятся в заявку. Старые примеры с 8g относятся к прежней нормативной базе и не отменяют выбранную основу.
Передать размер в заявку
Сначала нажмите «Подготовить заявку» у выбранного размера, затем проверьте параметры и подтвердите их. Наличие и возможность изготовления согласуются.
Размер вне таблицы / индивидуальное задание
Параметры вне подтверждённой матрицы и иные поля допуска (включая 8g) передайте отдельным запросом. Они не становятся проверенным вариантом стандарта.
Открыть общую заявкуИсточники и область проверки
Проверены таблицы 1–2 целиком, обе справочные массы и приведённые ссылочные требования. Геометрия не означает наличие товара. Статусы «неприменимо», «не задано» и «нужно выбрать условие» различаются.
- ГОСТ 22042-76 — ИПК Издательство стандартов, октябрь 2003; изменения № 1–3. Чертёж, таблицы 1–2 полностью; приложения 1–2 полностью. Проверено 2026-10-04.
- ГОСТ 22042-76 — Росстандарт: библиография и изменения. Библиография; изменения и поправки. Проверено 2026-10-04.
- ГОСТ 22042-76 — Текстовое изменение № 3. Библиография изменения. Проверено 2026-10-01.
- ГОСТ 22042-76 — Текстовое изменение № 2. Библиография изменения. Проверено 2026-10-01.
- ГОСТ 22042-76 — Текстовое изменение № 1. Библиография изменения. Проверено 2026-10-01.
- ГОСТ 1759.1-82 — Стандартинформ, 2009; изменение № 1. Табл.1; табл.2, п.13 и примечания; пп.2.2–2.3, 3.1–3.2, 3.7–3.8, 3.12; приложение. Проверено 2026-10-04.
- ГОСТ 27148-86 — Стандартинформ, 2011. Пп.1–2, черт.1–6, табл.1 и приложение (наружная резьба). Проверено 2026-10-04.
- ГОСТ 24705-81 — Издание 1982. Основные размеры; средний диаметр d₂ = d − 0,649519053P. Проверено 2026-10-04.
- ГОСТ 1759.0-87 — Издание с изменениями № 1–2. Пп.1.1–1.2, 4.6; приложение 2, п.15. Проверено 2026-10-04.
- ГОСТ 19256-73 — Издательство стандартов, 1974. Пп.1–3; табл.1–2, поля 6g, основной (крупный)/мелкий шаг. Проверено 2026-10-04.
- ГОСТ 25346-89 — Издание с изменением № 1. Таблица 1; интервалы IT12–IT17. Проверено 2026-10-04.
- ГОСТ 25670-83 — Официальное переиздание, с.107–117 сборника; год переиздания в файле не указан; текст со ссылкой на ГОСТ 25346-89. Неуказанные предельные отклонения; средний класс по ссылке 1759.1, п.2.2. Проверено 2026-10-04.
- ГОСТ 25069-81 — Издание 1982. Пп.1.1–1.5, 2.1–2.2, 3.1–3.6, 4.1–4.4; табл.2 (PDF 6), табл.4 (PDF 9). Проверено 2026-10-04.