Карточка стандарта / Шайбы
DIN 434 / DIN 435 / ГОСТ 10906-78 Шайбы косые для швеллеров и двутавров
Квадратные косые шайбы выравнивают опору под гайкой или головкой болта на полках швеллеров с уклоном 10 % и двутавровых балок с уклоном 12 %.
Диаметр крепежа, отверстие d, сторона B и толщина s различаются. Для подбора необходимо указать тип профиля.
Размер4 на чертеже — толщина тонкого края, не4°. Стандарт задаёт один клин для двух указанных областей применения.
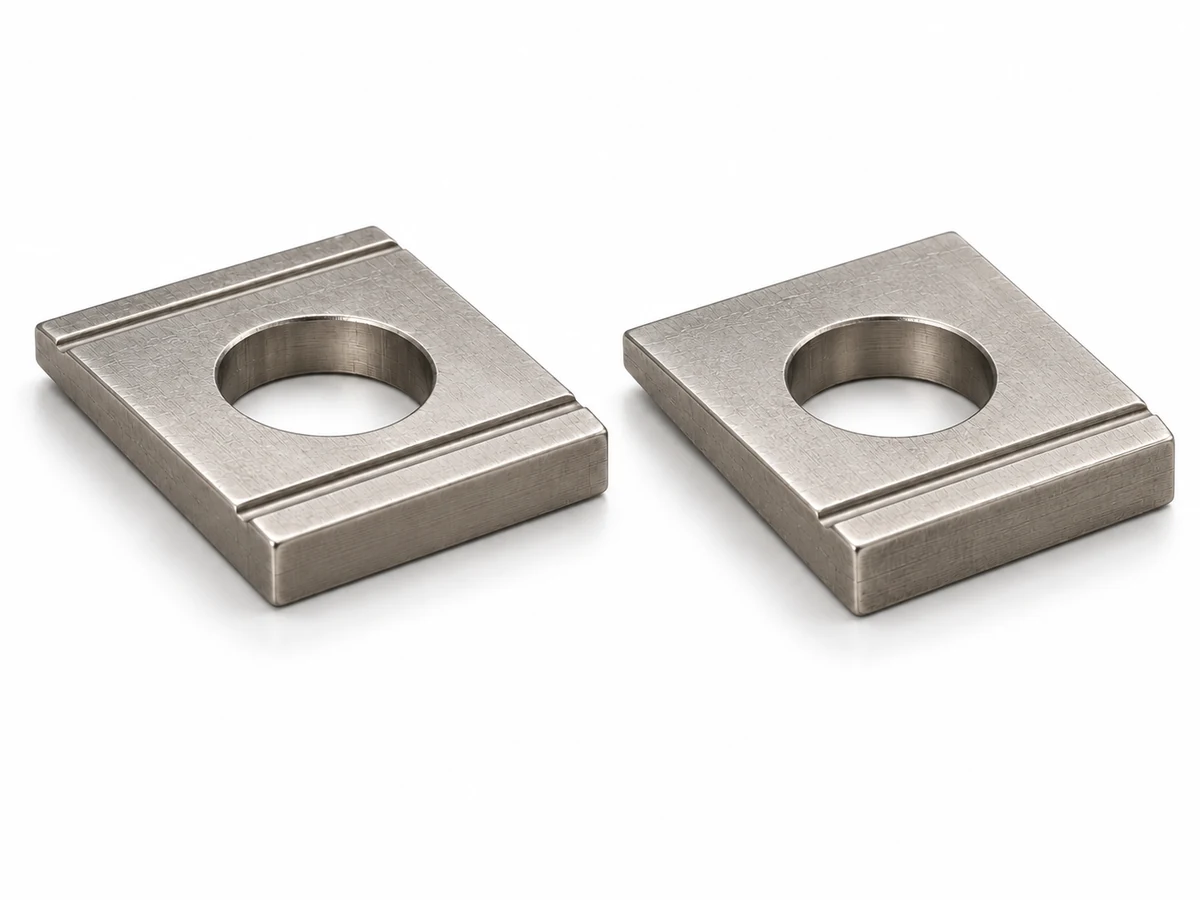
Выбрать шайбу
Одна конфигурация — один норматив изготовления. Связанные обозначения не означают одновременного соответствия.
Сравнить выбранные конфигурации
Требования выбранной ветви
Связанные обозначения и различия
Производственное задание
Задание остаётся черновиком до уточнения обязательных требований. Кнопки подготовки и печати ничего не отправляют.
Статус стандарта и история изменений
Применение стандарта в РФ
Статус документа в фонде: Действует.
Действует по просмотренной карточке Росстандарта; сведений об ограничении применения в ней не обнаружено.
Проверка источника статуса: 2026-10-01. Росстандарт ↗
Изменения, поправки и даты
- Текстовое изменение № 2 · ИУС 6-1988
Учтено в указанном нормативном издании.
Введено: 1989-01-01; зарегистрировано: 1988-03-28. Документ: 773. Росстандарт ↗
- Текстовое изменение № 1 · ИУС 2-1984
Учтено в указанном нормативном издании.
Введено: 1984-07-01; зарегистрировано: 1983-11-14. Документ: 5376. Росстандарт ↗
Нормативная геометрия
Стандарт предусматривает
- Класс точности
- С
- Материал
- Прокатная сталь; допускаются полоса и лист
- Технические требования
- ГОСТ 18123-82 — ссылка проверенного издания
Стандартинформ, 2006; изменения № 1, 2. Проверка содержания: проверена только часть. Полная таблица, приложения, размер тонкого края и допуски проверены. Выбор профиля и применимость исторических требований согласуются.
Область применения не означает наличие всех сочетаний размеров. Объём проверки указан перед каждой таблицей.
Размеры по стандарту
Обозначения в этих таблицах
- Номинал
- Диаметр резьбы крепежа, мм
- d
- Отверстие, мм
- B
- Сторона, мм
- B верх. откл.
- Верхнее отклонение B, мм
- B нижн. откл.
- Нижнее отклонение B, мм
- s
- Толщина, +0,3 / −0,5, мм
- s₁*
- Справочная толщина, мм
- d min
- d min, mm
- d max
- d max, mm
- B min
- B min, mm
- B max
- B max, mm
- s min
- s min, mm
- s max
- s max, mm
- Масса стали
- Масса стали, kg/1000
- Симметричность 2IT14
- Симметричность 2IT14, mm
- Наименьший номер швеллера
- Наименьший номер швеллера
- Наименьший номер двутавра
- Наименьший номер двутавра
- nom
- nom, mm
- a
- a, mm
- a_min
- a_min, mm
- a_max
- a_max, mm
- b
- b, mm
- b_min
- b_min, mm
- b_max
- b_max, mm
- e
- e, mm
- h
- h, mm
- h_min
- h_min, mm
- h_max
- h_max, mm
- r
- r, mm
- groove
- groove, mm
- mass1000
- mass1000, mm
- d
- d, mm
- d_max
- d_max, mm
- thin
- thin, mm
- mass
- mass
min — не менее; max — не более. Прочерк расшифрован в примечании конкретной таблицы.
Полная размерная таблица стандарта
Шайбы косые класса точности С — размеры
Для s допуск +0,3 / −0,5 мм; s₁ — справочный размер. Отклонения B приведены со своим знаком, это не симметричный допуск.
Проверка этой таблицы: 2026-10-11. Все 11 размеров, оба предела B/s, справочные s₁ и масса, рекомендуемые минимальные номера профилей. Тонкий край 4 (+0,3/−0,5) мм; это не угловой размер.
Стандартинформ, 2006; изменения № 1, 2. Источник: ГОСТ 10906-78 · ГОСТ 18123-82 · ГОСТ 25346-89. ГОСТ 10906-78, рисунок и таблица п.1.1, п.2.2, приложения 1–2; отверстие класса C по ГОСТ 18123-82, табл.2; IT14 по ГОСТ 25346-89, табл.1
| Номинал ммДиаметр резьбы крепежа | d ммОтверстие | B ммСторона | B верх. откл. ммВерхнее отклонение B | B нижн. откл. ммНижнее отклонение B | s ммТолщина, +0,3 / −0,5 | s₁* ммСправочная толщина | d min mmd min | d max mmd max | B min mmB min | B max mmB max | s min mms min | s max mms max | Масса стали kg/1000Масса стали | Симметричность 2IT14 mmСимметричность 2IT14 | Наименьший номер швеллера Наименьший номер швеллера | Наименьший номер двутавра Наименьший номер двутавра |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 6,6 | 16 | +1 | -1,5 | 5,8 | 4,9 | 6,6 | 6,96 | 14,5 | 17,0 | 5,3 | 6,1 | 8,5 | 0,86 | 5 | 12 | |
| 9 | 16 | +1 | -1,5 | 5,8 | 4,9 | 9 | 9,36 | 14,5 | 17,0 | 5,3 | 6,1 | 7,4 | 0,86 | 5 | 12 | |
| 11 | 20 | +1 | -1,5 | 6,2 | 5,1 | 11 | 11,43 | 18,5 | 21,0 | 5,7 | 6,5 | 12,2 | 1,04 | 8 | 14 | |
| 13 | 30 | +1 | -1,7 | 7,3 | 5,7 | 13 | 13,43 | 28,3 | 31,0 | 6,8 | 7,6 | 34,3 | 1,04 | 10 | 18 | |
| 15 | 30 | +1 | -1,7 | 7,3 | 5,7 | 15 | 15,43 | 28,3 | 31,0 | 6,8 | 7,6 | 32,1 | 1,04 | 12 | 18 | |
| 17 | 30 | +1 | -1,7 | 7,3 | 5,7 | 17 | 17,43 | 28,3 | 31,0 | 6,8 | 7,6 | 29,9 | 1,04 | 14 | 18а | |
| 19 | 40 | +1 | -1,9 | 8,4 | 6,2 | 19 | 19,52 | 38,1 | 41,0 | 7,9 | 8,7 | 64,1 | 1,24 | 16 | 22а | |
| 22 | 40 | +1 | -1,9 | 8,4 | 6,2 | 22 | 22,52 | 38,1 | 41,0 | 7,9 | 8,7 | 59,4 | 1,24 | 18 | 24а | |
| 24 | 40 | +1 | -1,9 | 8,4 | 6,2 | 24 | 24,52 | 38,1 | 41,0 | 7,9 | 8,7 | 55,9 | 1,24 | 20а | 30а | |
| 26 | 50 | +1,4 | -2,3 | 9,5 | 6,8 | 26 | 26,52 | 47,7 | 51,4 | 9,0 | 9,8 | 104,4 | 1,24 | 22а | 40 | |
| 30 | 50 | +1,4 | -2,3 | 9,5 | 6,8 | 30 | 30,52 | 47,7 | 51,4 | 9,0 | 9,8 | 95,7 | 1,24 | 40 | 60 |
Проверенная выборка изготовителя
DIN 434 — сохранённая техническая выборка
Сохранены все строки выбранного источника. Отсутствующие допуски не означают нулевые отклонения.
Проверка этой таблицы: 2026-10-20. 8 строк выбранного источника; это не заявление о полноте всех редакций стандарта.
Историческая геометрия DIN 434; уклон по DIN 434:1989-11. Источник: DIN 434. DIN 434, размерная таблица
| nom mmnom | a mma | a_min mma_min | a_max mma_max | b mmb | b_min mmb_min | b_max mmb_max | e mme | h mmh | h_min mmh_min | h_max mmh_max | r mmr | groove mmgroove | mass1000 mmmass1000 | d mmd | d_max mmd_max | thin mmthin |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 22 | 20 | 24 | 22 | 21,35 | 22,65 | 2,9 | 3,8 | 3,2 | 4,4 | 1,6 | 0,5 | 9,57 | 9 | 9,36 | 2,04 | |
| 22 | 20 | 24 | 22 | 21,35 | 22,65 | 2,9 | 3,8 | 3,2 | 4,4 | 1,6 | 0,5 | 8,85 | 11 | 11,43 | 2,04 | |
| 26 | 24 | 28 | 30 | 29,35 | 30,65 | 3,7 | 4,9 | 3,8 | 5,9 | 2 | 0,7 | 18,2 | 13,5 | 13,93 | 2,5 | |
| 32 | 29,5 | 34,5 | 35 | 34,2 | 35,8 | 4,45 | 5,9 | 4,9 | 6,9 | 2 | 0,8 | 31,4 | 17,5 | 17,93 | 3,1 | |
| 40 | 37,5 | 42,5 | 44 | 43,2 | 44,8 | 5,25 | 7 | 6 | 8 | 2,8 | 0,9 | 56,9 | 22 | 22,52 | 3,48 | |
| 44 | 41,5 | 46,5 | 50 | 49,2 | 50,8 | 6 | 8 | 7 | 9 | 3,2 | 1 | 82,3 | 24 | 24,52 | 4,0 | |
| 56 | 53 | 59 | 56 | 55,05 | 56,95 | 6,26 | 8,5 | 7,3 | 9,7 | 3,2 | 1 | 128 | 26 | 26,52 | 4,02 | |
| 56 | 53 | 59 | 56 | 55,05 | 56,95 | 6,26 | 8,5 | 7,3 | 9,7 | 3,2 | 1 | 119 | 30 | 30,52 | 4,02 |
Проверенная выборка изготовителя
DIN 435 — собственный ряд Intafast
Сохранены все строки выбранного источника. Отсутствующие допуски не означают нулевые отклонения.
Проверка этой таблицы: 2026-10-20. 8 строк выбранного источника; это не заявление о полноте всех редакций стандарта.
Лист Intafast, опубликован 2019; не DIN 435:2024-10. Источник: DIN 435 · Intafast. DIN 435 · Intafast, размерная таблица
| nom mmnom | d mmd | d_max mmd_max | a mma | a_min mma_min | a_max mma_max | b mmb | b_min mmb_min | b_max mmb_max | e mme | h mmh | h_min mmh_min | h_max mmh_max | r mmr | groove mmgroove | mass mass | thin mmthin |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 9,0 | 9,36 | 22,0 | 20,0 | 24,0 | 22,0 | 21,35 | 22,65 | 3,05 | 4,6 | 3,6 | 5,6 | 1,2 | 0,5 | 10,2 | 1,52 | |
| 11,0 | 11,43 | 22,0 | 20,0 | 24,0 | 22,0 | 21,35 | 22,65 | 3,05 | 4,6 | 3,6 | 5,6 | 1,2 | 0,5 | 9,4 | 1,52 | |
| 13,5 | 13,93 | 26,0 | 24,0 | 28,0 | 30,0 | 29,35 | 30,65 | 4,1 | 6,2 | 5,0 | 7,4 | 1,6 | 0,7 | 20,1 | 2,0 | |
| 17,5 | 17,93 | 32,0 | 29,5 | 34,5 | 36,0 | 35,2 | 36,8 | 5,0 | 7,5 | 6,3 | 8,7 | 2,0 | 0,8 | 35,6 | 2,46 | |
| 22,0 | 22,52 | 40,0 | 37,5 | 42,5 | 44,0 | 43,2 | 44,8 | 6,1 | 9,2 | 8,0 | 10,4 | 2,4 | 0,9 | 67,0 | 3,04 | |
| 24,0 | 24,52 | 44,0 | 41,5 | 46,5 | 50,0 | 49,2 | 50,8 | 6,5 | 10,0 | 8,8 | 11,2 | 2,4 | 1,0 | 90,0 | 3,0 | |
| 26,0 | 26,52 | 56,0 | 53,0 | 59,0 | 56,0 | 55,05 | 56,95 | 6,9 | 10,8 | 9,3 | 12,3 | 2,4 | 1,0 | 143,0 | 2,96 | |
| 30,0 | 30,52 | 56,0 | 53,0 | 59,0 | 56,0 | 55,05 | 56,95 | 6,9 | 10,8 | 9,3 | 12,3 | 2,4 | 1,0 | 133,0 | 2,96 |
Исполнения по стандарту
Исполнения проходят проверку по нормативному документу.
Связанные ГОСТ / DIN / ISO
Связь стандартов не означает автоматическую взаимозаменяемость изделий. При подборе проверяются геометрия, допуски, класс точности, твёрдость и требования конкретной редакции документа.
Подбор сопрягаемых изделий выполняется по требованиям соединения.
Согласование поставки
Исполнение для вашей задачи
Материал, твёрдость, покрытие и доработка рассматриваются отдельно от нормативной геометрии.
Возможность исполнения подтверждается при обработке заявки. Окончательная возможность изготовления и поставки конкретной комбинации подтверждается при обработке запроса.
Подтверждённые исполнения поставки
Матрица подтверждённых сочетаний для этой карточки пока не опубликована. Это не сведения об отсутствии товара.
Документы и проверка данных
Для заявки укажите нужную редакцию стандарта, требования к маркировке и документам на партию.
Источники опубликованных данных
- ГОСТ 10906-78. Стандартинформ, 2006; изменения № 1, 2 Полный текст, 4 страницы PDF; рисунок, таблица, требования, приложения 1–2; изменения №1/2 Проверено: 2026-10-11. Нормативный документ ↗
- ГОСТ 18123-82. Геометрические требования исторического издания; применимость допусков в РФ изменилась с 01.01.2011. Пп. 1.6–1.8, табл. 2, с. 2–3 (PDF 3–4); пп. 3.3–3.7, с. 4 (PDF 5) Проверено: 2026-10-04. Нормативный документ ↗
- ГОСТ 25346-89. Расшифровка IT12–IT16 и полей H/h системы допусков, использованной в издании 2006 года. Пп. 1.1.21–1.1.22, 1.3.3, 2.2; таблица 1, с. 7 (PDF 7), интервалы до 180 мм Проверено: 2026-10-04. Нормативный документ ↗
- DIN 434. DIN 434:2000-04 — проверенные общие положения; текущая редакция 2024-10 DIN 434:2000-04, разделы 1, 3–5, с. 1–3 Проверено: 2026-10-01. Источник ↗
- DIN 435 · Intafast. Данные изготовителя Intafast. Размерная таблица проверена отдельно от сведений о замене стандартов. Размерная таблица и чертёж Проверено: 2026-10-20. Источник ↗
Что ещё требует проверки
- Для производства согласовать тип и размер профиля, ориентацию клина и требуемый контакт.
- Историческая часть допусков ГОСТ18123-82 требует согласования применимости.
- DIN434/435/6917/6918 — самостоятельные конструкции; размеры ГОСТ не переименовываются в DIN.