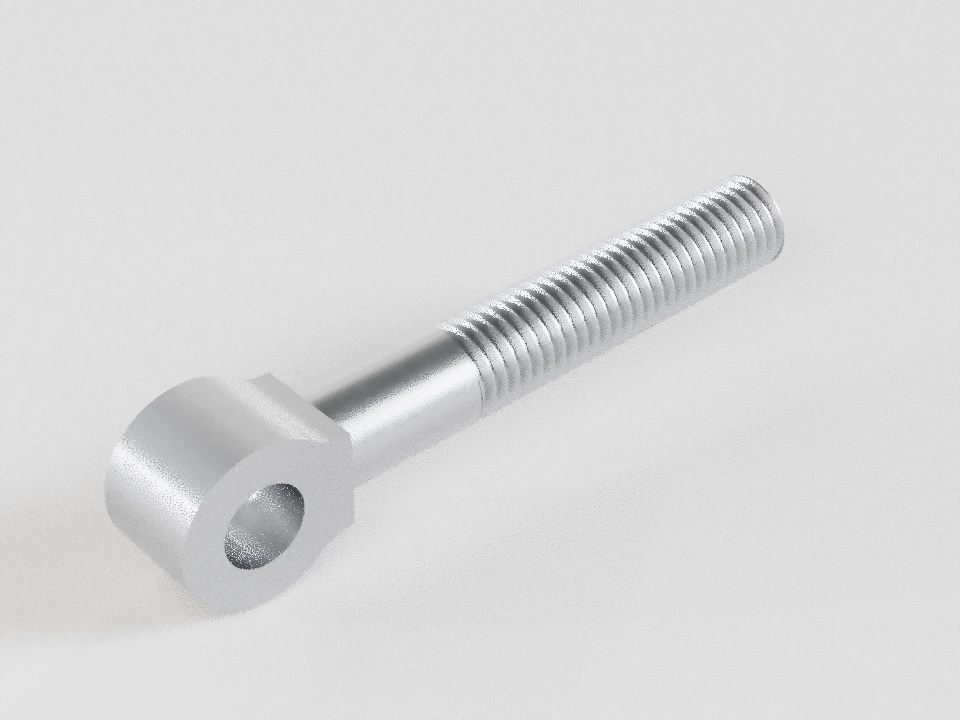
Модель фиксированного примера. Размеры в подборе ниже изменяют только чертёж.
Болты · нормативные размеры и задание
ГОСТ 3033-79 — Болты откидные
ГОСТ 3033-79 — Болты откидные
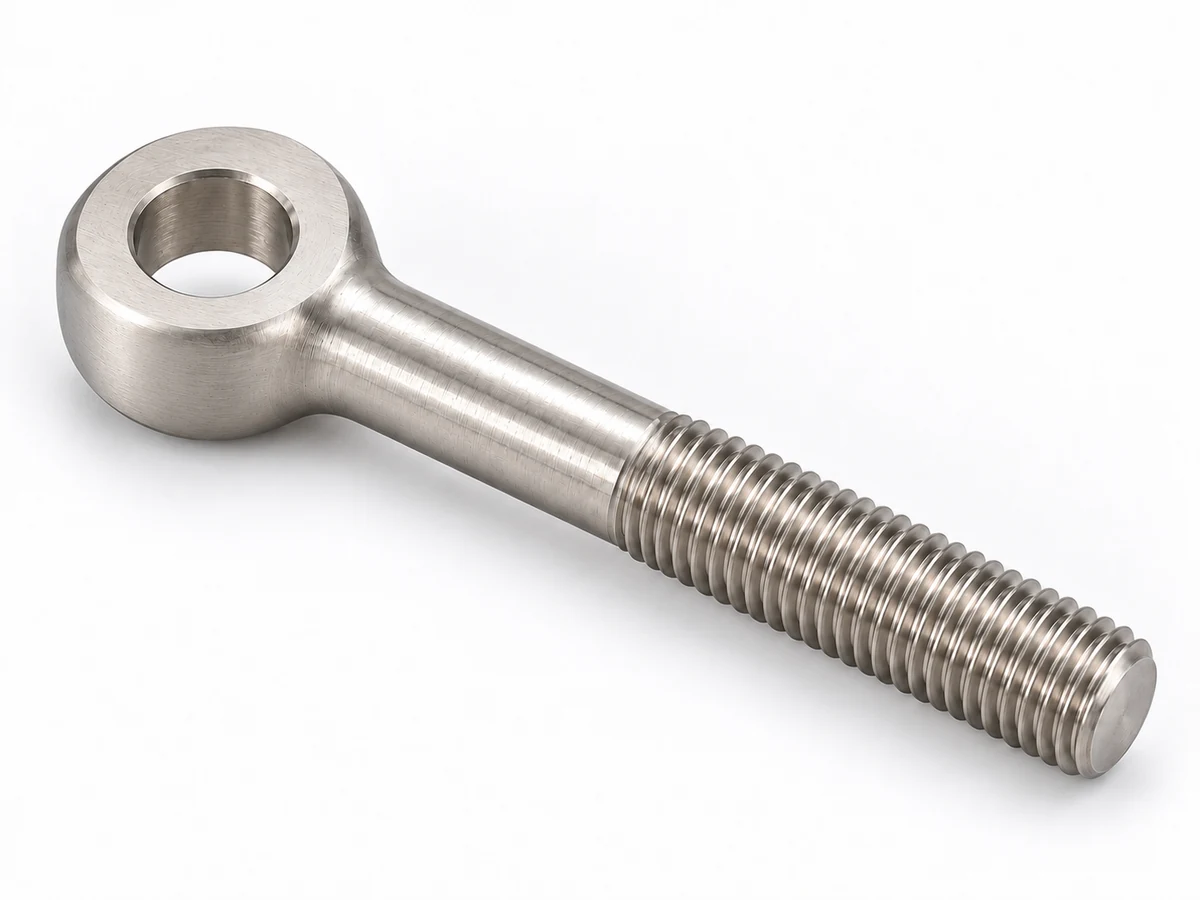
Болт В.М12-6g×80 ГОСТ 3033-79
Болт В.М12-6g×80 ГОСТ 3033-79
Издание с изменением № 1 (июль 1987)
- Своя геометрия трёх исполнений. L отсчитывается от оси отверстия головки до торца; l₀ — длина резьбовой части от конца. b — ширина головки, не длина резьбы.
- Схема не является утверждённым рабочим чертежом; ненормированные переходы показаны условно.
Выберите размер для пояснения базы.
| Размер / база | Номинал | Минимум | Максимум | Отклонения / источник |
|---|---|---|---|---|
| d — Номинальный диаметр резьбыНаружный диаметр резьбы | 12 | 11,701 | 11,966 | Δ− -0,299; Δ+ -0,034. Поле 6g до покрытия.ГОСТ 16093-2004, таблицы 3, 5, 7; ГОСТ 24705-2004, п.4.2 |
| P — Основной (крупный) шагОсевой шаг витков | 1,75 | — | — | Основной шаг метрического ряда.ГОСТ 24705-2004, таблица 1 |
| L — Длина от центра отверстия до концаОсь отверстия головки → торец конца | 80 | 78,5 | 81,5 | Δ− -1,5; Δ+ 1,5. Не от края головки и не от её перехода к стержню.ГОСТ 3033-79, чертёж; ГОСТ 1759.1-82, таблица 2, поз.12 |
| l₀ — Длина резьбовой частиНачало полного профиля → торец конца | 50 | 50 | 53,5 | Δ− 0; Δ+ 3,5. Частный размер по строке выбранного исполнения; сбег не входит в l₀.ГОСТ 3033-79, таблица 1; ГОСТ 1759.1-82, таблица 2 |
| d₁ — Отверстие круглой головки / вилкиПоперёк цилиндрического отверстия | 10 | 10 | 10,15 | Δ− 0; Δ+ 0,15. Класс В: H12; класс С: H14.ГОСТ 3033-79, п.4 |
| D — Диаметр круглой головкиВнешний контур головки | 20 | — | — | Отклонения штампованного размера — по согласованной поковке, ГОСТ 7505, класс 2.ГОСТ 3033-79, таблица 1 |
| b — Ширина головкиМежду плоскими боковыми поверхностями головки | 14 | 13,84 | 13,95 | Δ− -0,16; Δ+ -0,05. Основной вариант d11; вариант штамповки класса С по п.13 согласуется отдельно.ГОСТ 3033-79, п.6; ГОСТ 25347-82, таблица 7, PDF 18 |
| R — Радиус перехода головки в стерженьСопряжение внешнего контура головки и стержня | 8 | — | — | Номинал собственной таблицы; отклонения по технологии изготовления.ГОСТ 3033-79, таблица 1 |
| x — Сбег резьбыНачало полного профиля → конец сбега со стороны головки | — | — | 4,3 | Сбег не входит в l₀; короткий вариант требует технического обоснования.ГОСТ 27148-86, таблица 1 |
| u — Неполный профиль на концеТорец → полный профиль резьбы | 3,5 | — | — | Входит в L и l₀.ГОСТ 12414-94, конец с фаской |
| Dкон — Диаметр торца концаТорец конца с фаской | — | — | — | Меньше внутреннего диаметра резьбы; точные угол и длина фаски не назначены.ГОСТ 12414-94 |
| d₂ рез — Средний диаметр резьбыИсходный профиль резьбы | 10,863 | 10,679 | 10,829 | Δ− -0,184; Δ+ -0,034. Основной размер вычислен по профилю; пределы 6g.ГОСТ 16093-2004, таблицы 3, 5, 7; ГОСТ 24705-2004, п.4.2 |
| d₁ рез — Внутренний диаметр исходного профиляИсходный метрический профиль | 10,106 | — | — | Не назначает двухсторонний допуск готовой впадины.ГОСТ 16093-2004, таблицы 3, 5, 7; ГОСТ 24705-2004, п.4.2 |
| H — Высота исходного треугольникаИсходный профиль | 1,51554 | — | — | H=√3P/2.ГОСТ 24705-2004, п.4.2 |
| T⊥ — Перпендикулярность оси отверстияОсь отверстия относительно оси стержня на длине 7 мм | — | — | 0,1 | Степень 13; база 0,5b.ГОСТ 3033-79, п.16а; ГОСТ 24643-81, таблица 4 |
| T× — Пересечение осей головки и отверстияОси головки и отверстия | уточнить | — | — | Степень 13 по таблице 5 ГОСТ 24643. Номинальная база для числового допуска фиксируется в контрольном чертеже.ГОСТ 3033-79, п.16а |
| Ra — РезьбаПоверхность резьбы | — | — | 12,5 | Частное обозначение шероховатости на чертеже.ГОСТ 3033-79, чертёж |
| Ra — Отверстие головкиЦилиндрические поверхности отверстия d₁ | — | — | 6,3 | Частное обозначение шероховатости на чертеже.ГОСТ 3033-79, чертёж |
| Ra — Плоские поверхности головкиБоковые поверхности головки | — | — | 6,3 | Частное обозначение шероховатости на чертеже.ГОСТ 3033-79, чертёж |
Задание на изготовление и контроль
Незаполненные требования остаются «не задано». Заказ и комментарии не попадают в ссылку. Лист — черновик для согласования.
Применение стандарта в РФ
Статус документа в фонде: Действует.
Действует по просмотренной карточке Росстандарта; сведений об ограничении применения в ней не обнаружено.
Проверка источника статуса: 2026-10-01. Росстандарт ↗
Изменения, поправки и даты
- Текстовое изменение № 1 · ИУС 11-1987
Учтено в указанном нормативном издании.
Введено: 1988-01-01; зарегистрировано: 1987-07-10. Документ: 3067. Росстандарт ↗
Проверенные таблицы и охват
Полные таблицы стандарта
Все размеры — мм. Прочерк означает отсутствие значения. Минимум, максимум и справочная величина не являются производственным номиналом. Размеры в скобках сохранены, но их применение не рекомендуется.
ГОСТ 3033-79 · Издание с изменением № 1 (июль 1987)
Своя геометрия трёх исполнений. L отсчитывается от оси отверстия головки до торца; l₀ — длина резьбовой части от конца. b — ширина головки, не длина резьбы.
| d | D | d₁ | d₂, исп.2 | b | l, исп.2 | R |
|---|---|---|---|---|---|---|
| 5 | 10 | 4 | 1,6 | 6 | 2,5 | 4 |
| 6 | 12 | 5 | 1,6 | 8 | 2,5 | 5 |
| 8 | 14 | 6 | 2 | 10 | 3,5 | 5 |
| 10 | 18 | 8 | 2 | 12 | 3,5 | 6 |
| 12 | 20 | 10 | 2 | 14 | 3,5 | 8 |
| 14 | 24 | 12 | 3 | 16 | 4,5 | 10 |
| 16 | 28 | 14 | 3 | 18 | 4,5 | 10 |
| 20 | 34 | 18 | 4 | 22 | 5,5 | 12 |
| 24 | 42 | 20 | 4 | 26 | 5,5 | 16 |
| 30 | 52 | 25 | 6 | 34 | 5,5 | 20 |
| 36 | 64 | 30 | 6 | 40 | 7 | 22 |
| d | l₁ | l₂ H14 | d₁ | d₂ шейки | B | b₁ | b₂ H12 | b₃ справ. |
|---|---|---|---|---|---|---|---|---|
| 10 | 16 | 10 | 8 | 12 | 16 | 16 | 8 | 3,8 |
| 12 | 18 | 12 | 10 | 15 | 20 | 20 | 10 | 4,8 |
| 14 | 22 | 14 | 12 | 18 | 24 | 24 | 12 | 5,8 |
| 16 | 26 | 16 | 14 | 20 | 28 | 28 | 14 | 6,8 |
| 20 | 34 | 20 | 18 | 24 | 36 | 36 | 18 | 8,8 |
| 24 | 42 | 24 | 20 | 28 | 40 | 46 | 22 | 11,7 |
| 30 | 52 | 30 | 25 | 35 | 52 | 60 | 30 | 14,7 |
| 36 | 60 | 36 | 30 | 42 | 64 | 68 | 34 | 16,7 |
Исполнения 1 и 2: 114 сочетаний
| d | L | l₀ | Справочная масса 1000 шт., кг |
|---|---|---|---|
| 5 | 25 | 16 | 5 |
| 5 | 32 | 16 | 6 |
| 5 | 36 | 20 | 7 |
| 5 | 40 | 25 | 7 |
| 5 | 45 | 30 | 8 |
| 5 | 50 | 30 | 9 |
| 5 | 55 | 30 | 9,5 |
| 5 | 60 | 30 | 10 |
| 6 | 32 | 16 | 8 |
| 6 | 36 | 20 | 9 |
| 6 | 40 | 25 | 10 |
| 6 | 45 | 30 | 11 |
| 6 | 50 | 30 | 12 |
| 6 | 55 | 30 | 13 |
| 6 | 60 | 35 | 14 |
| 6 | 65 | 35 | 15 |
| 6 | 70 | 35 | 16 |
| 8 | 36 | 20 | 18 |
| 8 | 40 | 25 | 19 |
| 8 | 45 | 30 | 21 |
| 8 | 50 | 30 | 22 |
| 8 | 55 | 35 | 24 |
| 8 | 60 | 35 | 26 |
| 8 | 65 | 35 | 28 |
| 8 | 70 | 40 | 29 |
| 8 | 75 | 45 | 31 |
| 8 | 80 | 45 | 33 |
| 10 | 40 | 25 | 32 |
| 10 | 45 | 30 | 35 |
| 10 | 50 | 30 | 37 |
| 10 | 55 | 35 | 40 |
| 10 | 60 | 40 | 43 |
| 10 | 65 | 40 | 46 |
| 10 | 70 | 45 | 49 |
| 10 | 75 | 45 | 51 |
| 10 | 80 | 45 | 54 |
| 10 | 85 | 45 | 57 |
| 10 | 90 | 55 | 60 |
| 10 | 95 | 55 | 63 |
| 10 | 100 | 65 | 66 |
| 12 | 45 | 30 | 47 |
| 12 | 50 | 35 | 50 |
| 12 | 55 | 35 | 54 |
| 12 | 60 | 40 | 59 |
| 12 | 65 | 40 | 63 |
| 12 | 70 | 45 | 67 |
| 12 | 75 | 45 | 71 |
| 12 | 80 | 50 | 75 |
| 12 | 85 | 50 | 80 |
| 12 | 90 | 60 | 84 |
| 12 | 95 | 60 | 88 |
| 12 | 100 | 65 | 92 |
| 12 | 110 | 75 | 101 |
| 12 | 125 | 75 | 117 |
| 14 | 50 | 30 | 83 |
| 14 | 60 | 40 | 93 |
| 14 | 65 | 45 | 99 |
| 14 | 70 | 50 | 104 |
| 14 | 75 | 50 | 110 |
| 14 | 80 | 50 | 116 |
| 14 | 85 | 65 | 122 |
| 14 | 90 | 65 | 127 |
| 14 | 95 | 65 | 133 |
| 14 | 100 | 75 | 138 |
| 14 | 110 | 75 | 150 |
| 14 | 125 | 75 | 167 |
| 14 | 140 | 90 | 170 |
| 16 | 60 | 40 | 117 |
| 16 | 70 | 50 | 131 |
| 16 | 75 | 50 | 137 |
| 16 | 80 | 55 | 145 |
| 16 | 85 | 55 | 153 |
| 16 | 90 | 65 | 160 |
| 16 | 95 | 65 | 167 |
| 16 | 100 | 75 | 175 |
| 16 | 110 | 75 | 192 |
| 16 | 120 | 75 | 206 |
| 16 | 125 | 75 | 212 |
| 16 | 140 | 90 | 235 |
| 16 | 160 | 110 | 268 |
| 20 | 80 | 55 | 230 |
| 20 | 90 | 65 | 250 |
| 20 | 100 | 75 | 276 |
| 20 | 110 | 80 | 300 |
| 20 | 125 | 80 | 330 |
| 20 | 140 | 95 | 370 |
| 20 | 160 | 110 | 413 |
| 20 | 180 | 110 | 460 |
| 20 | 200 | 110 | 510 |
| 24 | 100 | 70 | 430 |
| 24 | 110 | 80 | 459 |
| 24 | 125 | 80 | 510 |
| 24 | 140 | 95 | 565 |
| 24 | 160 | 110 | 631 |
| 24 | 180 | 110 | 687 |
| 24 | 200 | 110 | 768 |
| 24 | 220 | 110 | 840 |
| 24 | 250 | 125 | 940 |
| 30 | 125 | 90 | 836 |
| 30 | 140 | 95 | 926 |
| 30 | 160 | 110 | 1026 |
| 30 | 180 | 110 | 1140 |
| 30 | 200 | 110 | 1250 |
| 30 | 220 | 110 | 1365 |
| 30 | 250 | 125 | 1530 |
| 30 | 280 | 125 | 1690 |
| 36 | 140 | 95 | 1466 |
| 36 | 160 | 100 | 1612 |
| 36 | 180 | 125 | 1768 |
| 36 | 200 | 125 | 1923 |
| 36 | 220 | 125 | 2030 |
| 36 | 250 | 125 | 2300 |
| 36 | 280 | 140 | 2500 |
| 36 | 320 | 140 | 2800 |
Исполнение 3: 33 сочетания
| d | L | l₀ | Справочная масса 1000 шт., кг |
|---|---|---|---|
| 10 | 60 | 35 | 48 |
| 10 | 65 | 40 | 50 |
| 10 | 70 | 45 | 53 |
| 12 | 65 | 35 | 80 |
| 12 | 70 | 40 | 84 |
| 12 | 75 | 50 | 88 |
| 12 | 80 | 50 | 91 |
| 14 | 65 | 30 | 115 |
| 14 | 70 | 35 | 119 |
| 14 | 75 | 40 | 123 |
| 14 | 80 | 45 | 127 |
| 14 | 85 | 50 | 131 |
| 14 | 90 | 55 | 135 |
| 14 | 95 | 60 | 139 |
| 14 | 100 | 70 | 143 |
| 16 | 80 | 40 | 202 |
| 16 | 85 | 45 | 209 |
| 16 | 90 | 50 | 216 |
| 16 | 95 | 55 | 222 |
| 16 | 100 | 60 | 229 |
| 16 | 110 | 70 | 243 |
| 20 | 110 | 60 | 446 |
| 20 | 125 | 70 | 477 |
| 20 | 140 | 80 | 508 |
| 24 | 140 | 70 | 811 |
| 24 | 160 | 80 | 873 |
| 24 | 180 | 80 | 945 |
| 24 | 200 | 90 | 1016 |
| 30 | 160 | 80 | 1581 |
| 30 | 180 | 90 | 1685 |
| 30 | 200 | 100 | 1792 |
| 36 | 180 | 90 | 2540 |
| 36 | 200 | 100 | 2680 |
| d болта | Диаметр штифта | L штифта, js16 | Масса 1000 шт. штифтов, кг |
|---|---|---|---|
| 5 | 1,6 | 6 | 0,095 |
| 6 | 1,6 | 7 | 0,12 |
| 8 | 2 | 9,5 | 0,24 |
| 10 | 2 | 11,5 | 0,28 |
| 12 | 2 | 13,5 | 0,33 |
| 14 | 3 | 16 | 0,88 |
| 16 | 3 | 18 | 0,99 |
| 20 | 4 | 22 | 2,17 |
| 24 | 4 | 26 | 2,62 |
| 30 | 6 | 32 | 7,1 |
| 36 | 6 | 38 | 8,3 |
- ГОСТ 3033-79, пп.1–3: М5–М36; классы точности В и С; исполнения 1, 2 и 3. Болты станочных приспособлений исключены.
- П.4: отверстие головки d₁ — H12 для В и H14 для С. П.6: ширина головки b — d11. П.7: размер l₂ — H14. П.8: прорезь b₂ — H12.
- Пп.10, 13: размеры штампованной части — второй класс ГОСТ 7505-89. Для С допускаются ширина b по этому классу, Ra≤100 мкм на поверхностях b и Ra≤20 мкм в отверстии. Конкретные отклонения зависят от согласованной поковки.
- П.12: при накатывании диаметр стержня — по ГОСТ 19256-73. Точный диаметр и технология задаются в рабочем чертеже.
- Пп.14–16в: резьба ГОСТ 24705-2004, сбег ГОСТ 27148-86, конец с фаской ГОСТ 12414-94; технические требования ГОСТ 1759.0-87, неуказанные допуски и контроль ГОСТ 1759.1-82, дефекты поверхности ГОСТ 1759.2-82.
- П.16а: пересечение осей и перпендикулярность оси отверстия к оси стержня на длине 0,5b либо 0,5b₁ — степень 13 для В и 14 для С по ГОСТ 24643-81.
- Приложение 1: отверстие исполнения 2 служит для стопорения гайки расклёпанным с двух сторон штифтом. Иные указанные методы стопорения допускаются по соглашению.
- М14 применять не рекомендуется. Масса справочная для стали; коэффициенты для латуни 1,08, для бронзы 0,97. Расчёт массы заказа не выполняется.
DIN 444 имеет собственные формы, размеры и редакцию: отдельная карточка DIN 444. Автоматическая взаимозаменяемость не заявляется.
Источники и редакции
- ГОСТ 3033-79 — Полный текст: чертёж; таблицы 1 и 2; приложения 1, 2; информационные данные, PDF 2–10
- ГОСТ 3033-79 — Библиография; изменения и поправки
- ГОСТ 3033-79 — Библиография изменения
Задание не подготовлено
Откройте выбор и нажмите «Отдать в изготовление».