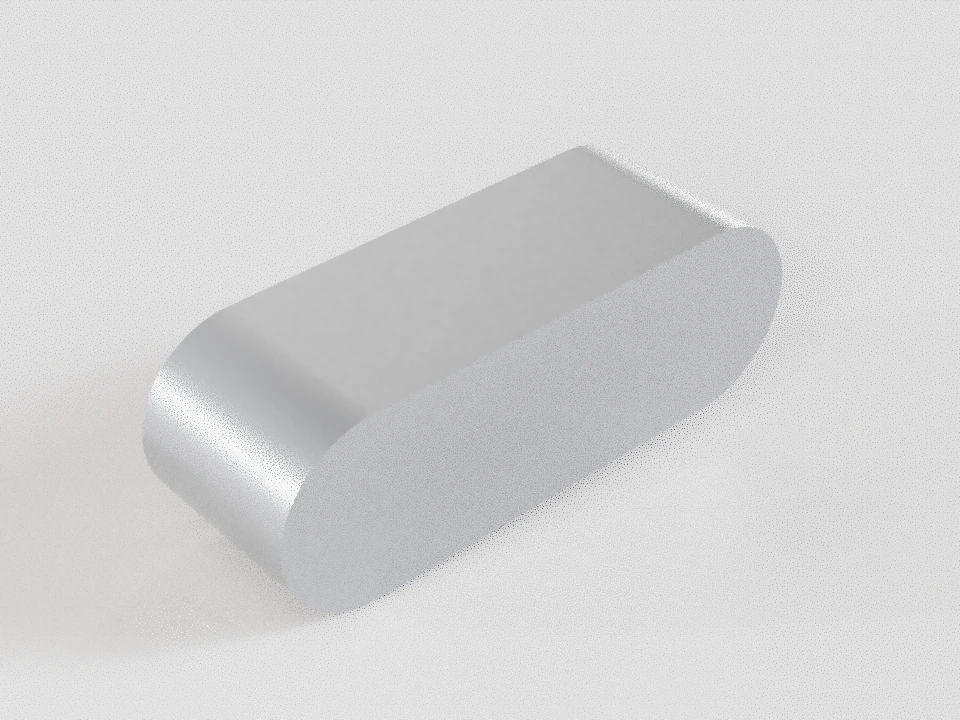
Модель фиксированного примера. Размеры в подборе ниже изменяют только чертёж.
Карточка стандарта / Шпонки
ГОСТ 23360-78 Призматические шпонки, исполнения 1, 2, 3
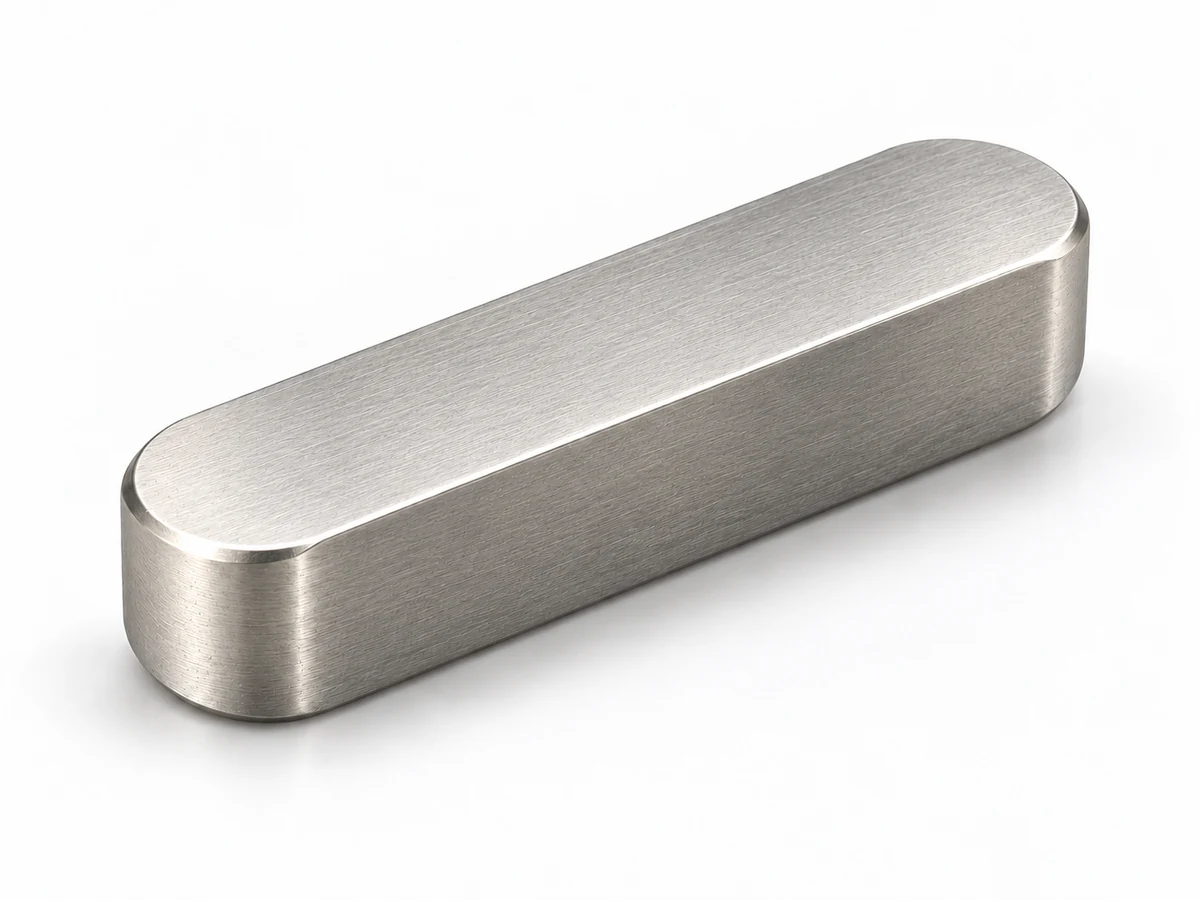
Стандарт задаёт призматические шпонки и пазы вала и втулки. Исполнение 1 имеет два округлённых торца, 2 — два прямых, 3 — один округлённый и один прямой.
Для заказа укажите исполнение и b × h × l. Диапазон длины в строке — границы выбора из установленного ряда, а не подтверждённый ассортимент поставки.
Применение стандарта в РФ
Статус документа в фонде: Действует.
Действует по просмотренной карточке Росстандарта; сведений об ограничении применения в ней не обнаружено.
Проверка источника статуса: 2026-10-01. Росстандарт ↗
Изменения, поправки и даты
- Текстовое изменение № 2 · ИУС 2-1987
Учтено в указанном нормативном издании.
Введено: 1987-07-01; зарегистрировано: 1986-11-24. Документ: 3509. Росстандарт ↗
- Текстовое изменение № 1 · ИУС 7-1984
Учтено в указанном нормативном издании.
Введено: 1985-01-01; зарегистрировано: 1984-03-27. Документ: 994. Росстандарт ↗
Подбор по размерам
Выберите изделие и проверьте геометрию
ГОСТ 23360-78, издание 1993 с изменениями № 1, 2. Таблица 1: 28 исходных сечений; таблицы 2, 3: пазы и базы контроля.
ГОСТ 23360-78 · 2 × 2 · l=6 · исполнение 1
Выберите обозначение на чертеже или в таблице, чтобы увидеть смысл и статус размера.
| Обозначение | Параметр | Значение | Пределы | Основание и пояснение |
|---|---|---|---|---|
| Ширина шпонки | 2 мм | табличное. h9 | ||
| Высота шпонки | 2 мм | табличное. h9; h11 по согласованию | ||
| Длина шпонки | 6 мм | табличное | ||
| Фаска/радиус кромки | не задано мм | min 0,16 · max 0,25 | табличное | |
| Глубина паза вала | 1,2 мм | табличное | ||
| Глубина паза втулки | 1 мм | табличное | ||
| Рекомендуемый диаметр вала | не задано мм | min 6 · max 8 | табличное. нижняя граница исключена; верхняя включена. Ряд 1 | |
| Выбранный вал для схемы | 7 мм | выбранный внутри интервала | ||
| Поле ширины паза вала | N9 | табличное | ||
| Поле ширины паза втулки | Js9 | табличное | ||
| База контроля вала | 5,8 мм | расчёт | ||
| База контроля втулки | 8 мм | расчёт | ||
| Верхний зазор номинальной сборки | 0,2 мм | расчёт t₁+t₂−h |
Сравнение в одном масштабе
Как используется изделие
Последовательность переключается вручную. Размер выбранного изделия сохранён; соседние детали показаны условно.
Основание размеров и ограничения
- Исполнение 1: оба конца закруглены; 2: оба плоские; 3: один закруглён. Для закруглённого конца R = b/2 в плане.
- Длины выбираются из дискретного ряда внутри границ каждого сечения. 7×7 и 24×14 — только для режущего инструмента.
- Ширина шпонки b h9; высота h h11, для h от 2 до 6 мм — h9 (h11 по согласованию). Длина паза на валу — H15.
- Свободное соединение: паз вала H9, втулки D10; нормальное: N9 и Js9; плотное: P9 и P9. По согласованию при плотном соединении один паз допускается H11.
- t₁ — глубина паза от поверхности вала, t₂ — глубина в ступице. Базы контроля d−t₁ и d+t₂ не смешиваются с высотой шпонки. Вал в сцене выбирается внутри указанного интервала.
Печатный лист выбранного изделия
ПКФ «Стандарт» · /catalog/keys/gost-23360-78/
Лист выбранного изделия
ГОСТ 23360-78 · 2 × 2 · l=6 · исполнение 1
ГОСТ 23360-78, издание 1993 с изменениями № 1, 2. Таблица 1: 28 исходных сечений; таблицы 2, 3: пазы и базы контроля.
| Обозначение | Параметр | Значение | Пределы | Основание и пояснение |
|---|---|---|---|---|
| Ширина шпонки | 2 мм | табличное. h9 | ||
| Высота шпонки | 2 мм | табличное. h9; h11 по согласованию | ||
| Длина шпонки | 6 мм | табличное | ||
| Фаска/радиус кромки | не задано мм | min 0,16 · max 0,25 | табличное | |
| Глубина паза вала | 1,2 мм | табличное | ||
| Глубина паза втулки | 1 мм | табличное | ||
| Рекомендуемый диаметр вала | не задано мм | min 6 · max 8 | табличное. нижняя граница исключена; верхняя включена. Ряд 1 | |
| Выбранный вал для схемы | 7 мм | выбранный внутри интервала | ||
| Поле ширины паза вала | N9 | табличное | ||
| Поле ширины паза втулки | Js9 | табличное | ||
| База контроля вала | 5,8 мм | расчёт | ||
| База контроля втулки | 8 мм | расчёт | ||
| Верхний зазор номинальной сборки | 0,2 мм | расчёт t₁+t₂−h |
Требования к заказу
- Количество
- не задано
- Материал
- не задано
- Прочность
- не задано
- Покрытие
- не задано
- Комментарий
- не задано
Условия применения данных
- Исполнение 1: оба конца закруглены; 2: оба плоские; 3: один закруглён. Для закруглённого конца R = b/2 в плане.
- Длины выбираются из дискретного ряда внутри границ каждого сечения. 7×7 и 24×14 — только для режущего инструмента.
- Ширина шпонки b h9; высота h h11, для h от 2 до 6 мм — h9 (h11 по согласованию). Длина паза на валу — H15.
- Свободное соединение: паз вала H9, втулки D10; нормальное: N9 и Js9; плотное: P9 и P9. По согласованию при плотном соединении один паз допускается H11.
- t₁ — глубина паза от поверхности вала, t₂ — глубина в ступице. Базы контроля d−t₁ и d+t₂ не смешиваются с высотой шпонки. Вал в сцене выбирается внутри указанного интервала.
Параметры для согласования. Геометрия не подтверждает наличие, характеристики партии или пригодность конкретного соединения. Выбранные поля допусков и пределы не заменяются величинами, использованными для рисунка.
Нормативная геометрия
Стандарт предусматривает
- Допуски шпонки
- Ширина b — h9, длина l — h14; высота h — h11, для 2–6 мм — h9, с оговорённым в примечании заказом h11
- Ряд длин, мм
- 6; 8; 10; 12; 14; 16; 18; 20; 22; 25; 28; 32; 36; 40; 45; 50; 56; 63; 70; 80; 90; 100; 110; 125; 140; 160; 180; 200; 220; 250; 280; 320; 360; 400; 450; 500
- Материал
- Шпоночная сталь ГОСТ 8787-68; допускается другая сталь с временным сопротивлением не менее 590 МПа
Переиздание август 1993; изменения № 1, 2. Проверка содержания: проверена только часть. Проверена техническая основа выбранных размеров и параметрической схемы. ГОСТ 23360-78, издание 1993 с изменениями № 1, 2. Таблица 1: 28 исходных сечений; таблицы 2, 3: пазы и базы контроля. Характеристики партии и полный ряд за пределами этой области не подтверждены.
Область применения не означает наличие всех сочетаний размеров. Объём проверки указан перед каждой таблицей.
Размеры по стандарту
Обозначения в этих таблицах
- b
- Ширина, мм
- h
- Высота, мм
- s или r min
- Фаска или радиус, не менее, мм
- s или r max
- Фаска или радиус, не более, мм
- l от
- Начало диапазона длины, мм
- l до
- Конец диапазона длины, мм
min — не менее; max — не более. Прочерк расшифрован в примечании конкретной таблицы.
Полная размерная таблица стандарта
Призматические шпонки, исполнения 1, 2, 3 — размеры
7 × 7 и 24 × 14 применяют только для крепления режущего инструмента. Длины вне диапазона допускаются стандартом; свыше 500 мм — ряд Ra20 ГОСТ 6636-69. Минимальная фаска/радиус дана для ответственных соединений.
Проверка этой таблицы: 2026-10-01. Визуально сверены все 28 строк и все 6 размерных колонок таблицы 1. Таблицы пазов, посадок и приложения не включены в эту таблицу.
Переиздание август 1993; изменения № 1, 2. Источник: ГОСТ 23360-78. Таблица 1 и продолжение, с. 2–3 (PDF 3–4)
| b ммШирина | h ммВысота | s или r min ммФаска или радиус, не менее | s или r max ммФаска или радиус, не более | l от ммНачало диапазона длины | l до ммКонец диапазона длины |
|---|---|---|---|---|---|
| 2 | 2 | 0,16 | 0,25 | 6 | 20 |
| 3 | 3 | 0,16 | 0,25 | 6 | 36 |
| 4 | 4 | 0,16 | 0,25 | 8 | 45 |
| 5 | 5 | 0,25 | 0,4 | 10 | 56 |
| 6 | 6 | 0,25 | 0,4 | 14 | 70 |
| 7 | 7 | 0,25 | 0,4 | 16 | 63 |
| 8 | 7 | 0,25 | 0,4 | 18 | 90 |
| 10 | 8 | 0,4 | 0,6 | 22 | 110 |
| 12 | 8 | 0,4 | 0,6 | 28 | 140 |
| 14 | 9 | 0,4 | 0,6 | 36 | 160 |
| 16 | 10 | 0,4 | 0,6 | 45 | 180 |
| 18 | 11 | 0,4 | 0,6 | 50 | 200 |
| 20 | 12 | 0,6 | 0,8 | 56 | 220 |
| 22 | 14 | 0,6 | 0,8 | 63 | 250 |
| 24 | 14 | 0,6 | 0,8 | 63 | 250 |
| 25 | 14 | 0,6 | 0,8 | 70 | 280 |
| 28 | 16 | 0,6 | 0,8 | 80 | 320 |
| 32 | 18 | 0,6 | 0,8 | 90 | 360 |
| 36 | 20 | 1 | 1,2 | 100 | 400 |
| 40 | 22 | 1 | 1,2 | 100 | 400 |
| 45 | 25 | 1 | 1,2 | 110 | 450 |
| 50 | 28 | 1 | 1,2 | 125 | 500 |
| 56 | 32 | 1,6 | 2 | 140 | 500 |
| 63 | 32 | 1,6 | 2 | 160 | 500 |
| 70 | 36 | 1,6 | 2 | 180 | 500 |
| 80 | 40 | 2,5 | 3 | 200 | 500 |
| 90 | 45 | 2,5 | 3 | 220 | 500 |
| 100 | 50 | 2,5 | 3 | 250 | 500 |
Исполнения по стандарту
Исполнения проходят проверку по нормативному документу.
Связанные ГОСТ / DIN / ISO
Связь стандартов не означает автоматическую взаимозаменяемость изделий. При подборе проверяются геометрия, шаг резьбы, поля допуска, класс точности и требования конкретной редакции документа.
Согласование поставки
Исполнение для вашей задачи
Класс прочности, марка материала, покрытие и доработка рассматриваются отдельно от нормативной геометрии.
Возможность исполнения подтверждается при обработке заявки. Окончательная возможность изготовления и поставки конкретной комбинации подтверждается при обработке запроса.
Подтверждённые исполнения поставки
Матрица подтверждённых сочетаний для этой карточки пока не опубликована. Это не сведения об отсутствии товара.
Документы и проверка данных
Для заявки укажите нужную редакцию стандарта, требования к маркировке и документам на партию.
Источники опубликованных данных
- ГОСТ 23360-78. Размерная основа проверена в объёме, указанном у таблицы и выбранного изделия. Техническая основа карточки Проверено: 2026-10-15
Что ещё требует проверки
- Характеристики конкретной партии, материал, покрытие и поставка подтверждаются отдельно.