Карточка стандарта / Шайбы
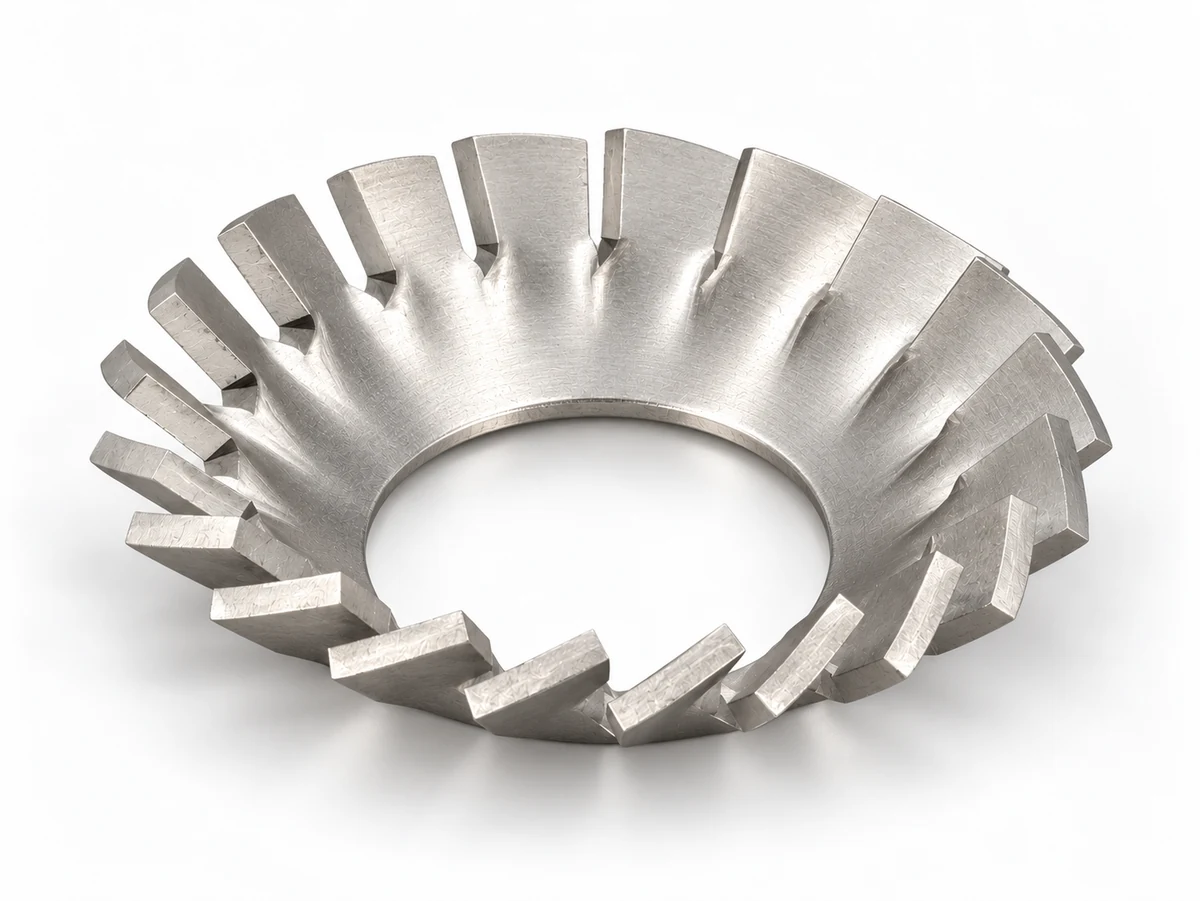
Зубчатые шайбы ГОСТ 10464-81 под потайную головку 90°
Наружные зубья и коническая посадка под потайную или полупотайную головку 90°. Исполнение 1 — насечное, 2 — вырубное; размерные ряды различаются.
DIN 6798 V — конструктивный аналог; совпадение назначения не означает совпадения размеров или взаимозаменяемости.
Статус документа
Применение стандарта в РФ
Статус документа в фонде: Действует.
ГОСТ 10464-81 действует по фонду Росстандарта; издание с изменением № 1, ИУС 6-1986.
Начало указанного режима: 1982-01-01.
Проверка источника статуса: 2026-10-16. Росстандарт ↗
Выберите форму по изображению, затем размер и материал.
ГОСТ 10464-81 · 1 — насечная под потай 90° · М8 · 65Г
До затяжки
Сравнить с конкретной формой DIN / ГОСТ
ГОСТ 10464-81 · 1 — насечная под потай 90° · М8 ↔ DIN 6798 · V — под потай 90° · М8
Одинаковый номинал крепежа; DIN и ГОСТ имеют самостоятельные размеры, материалы и назначение. Это сравнение конструкций, не подтверждение взаимозаменяемости.
Открыть DIN 6798 · V — под потай 90° →
| Параметр | ГОСТ 10464-81 · 1 — насечная под потай 90° | DIN 6798 · V — под потай 90° | Разница номиналов |
|---|---|---|---|
| d — отверстие | 8,4 мм; H13; 8,4…8,62 мм | 8,4 мм; 8,4…8,62 мм | 0 |
| D — наружный диаметр | 15,6 мм; h14; 15,17…15,6 мм | ≈ 15,3 мм | -0,3 |
| s — толщина материала | 0,7 мм; Пределы не подтверждены | 0,4 мм; Пределы не подтверждены | -0,3 |
| H — развод зубьев, минимум | не менее 2,1 мм | Нет подтверждённых данных | — |
| z — число зубьев | 16 шт. | не менее 18 шт. | — |
Параметры, требования и источники
ГОСТ 10464-81, издание 2006 с изменением № 1 · ГОСТ 10464-81, табл. 1, с. 2; рисунок, с. 1; масса, с. 3
- Материалы и покрытия по ГОСТ 10461:65Г без покрытия, Ц6.хр(01), Кд6.хр(02), Ц6(09); БрКМц3–1 без покрытия или Н6(03). Иные материалы с не худшими механическими свойствами и иные покрытия допускаются, но требуют подтверждения, а не автоматического выбора.
- Твёрдость 65Г:43,5–47,5 HRCэ или419–477HV; бронза≥90HRB либо190HV. Измерять на3–6 образцах-свидетелях после удаления обезуглероженного слоя. Это отдельные исходные шкалы, не расчётная конвертация.
- Кромки насечки острые, направлены радиально. Развод против правой резьбы; выступание по обе стороны равномерно, большее не более1,2 меньшего.
- Вырубные зубья: поворот не более43° к плоскости, правый. Номинальный угол не задан.
- Упругость:24ч в испытательном приспособлении; H после испытания≥0,8 исходной. Приспособление для стали229–241HB, для бронзы латунь75HB. Затяжка вручную до контакта, затем120–150° ключом — условие испытания, не монтажный момент или универсальная инструкция затяжки.
- Кручение: разрезать обод, развести по оси на половину внутреннего диаметра; трещины недопустимы. Водородная хрупкость после покрытия должна быть снята.
- Поверхность без заусенцев, окалины, ржавчины, трещин и расслоений; шероховатость по рисунку. Приёмка ГОСТ17769, защита/упаковка/тара ГОСТ18160.
- Масса теоретическая стальная; для бронзы×1,08. SVG использует H min и предельную D₁ насечки; рабочая форма переходов после развода согласуется по чертежу.
- H — высота развода в местном сечении зубца, не полная осевая высота конуса.
- Размеры со звёздочкой обеспечиваются инструментом; 90° — справочный угол посадки.
- Допуск s по стандарту исходного материала; численное значение не установлено.
- Переходы зубьев после развода — по рабочему чертежу; H минимум и l минимум не являются точной полной осевой высотой конуса.
- Плавный переход у корня иллюстративный; его радиус и допуск не назначены.
Заготовка до развода
| d — отверстие | 8,4 мм; H13; 8,4…8,62 мм |
|---|---|
| D — наружный диаметр | 15,6 мм; h14; 15,17…15,6 мм |
| s — толщина материала | 0,7 мм; Пределы не подтверждены |
| H — развод зубьев, минимум | не менее 2,1 мм |
| z — число зубьев | 16 шт. |
| mass_steel_reference | Справочно: 0,829 кг/1000 шт. |
| D₁ — насечка, максимум | не более 11,9 мм |
| l — участок по рисунку | не менее 1,8 мм |
| roughness_hole | не более 12,5 мкм |
| roughness_general | не более 50 мкм |
| Угол потайной посадки | Справочно: 90° |
ГОСТ 10464-81 · С. 1–3: рисунок; табл. 1/2; приложение
ГОСТ 10461-81 · Полный документ: 4 страницы PDF; рисунок, таблицы, требования и приложение
Заявка и лист для производства
Предварительный лист
Все подтверждённые размерные таблицы
Размеры по стандарту
Обозначения в этих таблицах
- Номинал крепежа
- Номинал крепежа, mm
- d — отверстие
- d — отверстие, mm
- D — наружный диаметр
- D — наружный диаметр, mm
- D₁ — глубина насечки, диаметр max
- D₁ — глубина насечки, диаметр max, mm
- s — толщина
- s — толщина, mm
- H — высота развода не менее
- H — высота развода не менее, mm
- Число зубьев
- Число зубьев, count
- Теоретическая масса стали
- Теоретическая масса стали, kg/1000
- d min
- d min, mm
- d max
- d max, mm
- D min
- D min, mm
- D max
- D max, mm
- l min
- l min, mm
- D₁ — диаметр центров вырубки
- D₁ — диаметр центров вырубки, mm
- d₁ — диаметр вырубки до развода
- d₁ — диаметр вырубки до развода, mm
- D₁ min
- D₁ min, mm
- D₁ max
- D₁ max, mm
- d₁ min
- d₁ min, mm
- d₁ max
- d₁ max, mm
- l
- l, mm
- L до развода
- L до развода, mm
min — не менее; max — не более. Прочерк расшифрован в примечании конкретной таблицы.
Полная размерная таблица стандарта
ГОСТ 10464-81 · исполнение 1
H — минимум развода, не высота всего конуса. Допуск s по исходному материалу. Масса бронзы = справочная масса стали ×1,08.
Проверка этой таблицы: 2026-10-16. Полный ряд выбранной формы: 7 строк.
ГОСТ 10464-81, издание 2006 с изменением № 1. Источник: ГОСТ 10464-81. ГОСТ 10464-81, табл. 1, с. 2; рисунок, с. 1; масса, с. 3
| Номинал крепежа mmНоминал крепежа | d — отверстие mmd — отверстие | D — наружный диаметр mmD — наружный диаметр | D₁ — глубина насечки, диаметр max mmD₁ — глубина насечки, диаметр max | s — толщина mms — толщина | H — высота развода не менее mmH — высота развода не менее | Число зубьев countЧисло зубьев | Теоретическая масса стали kg/1000Теоретическая масса стали | d min mmd min | d max mmd max | D min mmD min | D max mmD max | l min mml min |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 3 | 3,2 | 6,1 | 4,6 | 0,2 | 0,6 | 12 | 0,038 | 3,2 | 3,38 | 5,74 | 6,1 | 0,7 |
| 4 | 4,2 | 7,8 | 5,3 | 0,3 | 0,9 | 13 | 0,091 | 4,2 | 4,38 | 7,44 | 7,8 | 0,8 |
| 5 | 5,2 | 9,8 | 7,1 | 0,4 | 1,2 | 13 | 0,18 | 5,2 | 5,42 | 9,44 | 9,8 | 0,9 |
| 6 | 6,3 | 11,8 | 8,5 | 0,5 | 1,25 | 14 | 0,42 | 6,3 | 6,52 | 11,37 | 11,8 | 1,1 |
| 8 | 8,4 | 15,6 | 11,9 | 0,7 | 2,1 | 16 | 0,829 | 8,4 | 8,62 | 15,17 | 15,6 | 1,8 |
| 10 | 10,5 | 19,2 | 13,3 | 0,7 | 2,1 | 16 | 1,199 | 10,5 | 10,77 | 18,68 | 19,2 | 2,4 |
| 12 | 12,5 | 22,6 | 17,3 | 0,8 | 2,4 | 20 | 1,999 | 12,5 | 12,77 | 22,08 | 22,6 | 2,8 |
Полная размерная таблица стандарта
ГОСТ 10464-81 · исполнение 2
H — минимум развода, не высота всего конуса. Допуск s по исходному материалу. Масса бронзы = справочная масса стали ×1,08.
Проверка этой таблицы: 2026-10-16. Полный ряд выбранной формы: 6 строк.
ГОСТ 10464-81, издание 2006 с изменением № 1. Источник: ГОСТ 10464-81. ГОСТ 10464-81, табл. 2, с. 2; рисунок, с. 1; масса, с. 3
| Номинал крепежа mmНоминал крепежа | d — отверстие mmd — отверстие | D — наружный диаметр mmD — наружный диаметр | D₁ — диаметр центров вырубки mmD₁ — диаметр центров вырубки | d₁ — диаметр вырубки до развода mmd₁ — диаметр вырубки до развода | s — толщина mms — толщина | H — высота развода не менее mmH — высота развода не менее | Число зубьев countЧисло зубьев | Теоретическая масса стали kg/1000Теоретическая масса стали | d min mmd min | d max mmd max | D min mmD min | D max mmD max | D₁ min mmD₁ min | D₁ max mmD₁ max | d₁ min mmd₁ min | d₁ max mmd₁ max | l mml | L до развода mmL до развода |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 3 | 3,2 | 5,8 | 6,8 | 2 | 0,4 | 0,8 | 8 | 0,02 | 3,2 | 3,38 | 5,5 | 5,8 | 6,7 | 6,9 | 1,9 | 2,1 | 0,8 | 2 |
| 4 | 4,2 | 7,7 | 8,2 | 2,2 | 0,4 | 1 | 8 | 0,07 | 4,2 | 4,38 | 7,34 | 7,7 | 8,1 | 8,3 | 2,1 | 2,3 | 0,9 | 2,5 |
| 5 | 5,2 | 8,8 | 9,5 | 2,2 | 0,5 | 1,25 | 9 | 0,11 | 5,2 | 5,42 | 8,44 | 8,8 | 9,4 | 9,6 | 2,1 | 2,3 | 1 | 2,5 |
| 6 | 6,3 | 10,8 | 11,9 | 2,8 | 0,5 | 1,25 | 9 | 0,16 | 6,3 | 6,52 | 10,37 | 10,8 | 11,8 | 12,0 | 2,7 | 2,9 | 1,4 | 3,2 |
| 8 | 8,4 | 13,3 | 14,3 | 3 | 0,6 | 1,5 | 10 | 0,33 | 8,4 | 8,62 | 12,87 | 13,3 | 14,2 | 14,4 | 2,9 | 3,1 | 1,8 | 3,5 |
| 10 | 10,5 | 16,2 | 17,2 | 3,5 | 0,8 | 2 | 10 | 0,55 | 10,5 | 10,77 | 15,77 | 16,2 | 17,1 | 17,3 | 3,4 | 3,6 | 2,4 | 4 |
Исполнения по стандарту
Исполнения проходят проверку по нормативному документу.
Связанные ГОСТ / DIN / ISO
Связь стандартов не означает автоматическую взаимозаменяемость изделий. При подборе проверяются геометрия, шаг резьбы, поля допуска, класс точности и требования конкретной редакции документа.
Подбор сопрягаемых изделий выполняется по требованиям соединения.
Согласование поставки
Исполнение для вашей задачи
Класс прочности, марка материала, покрытие и доработка рассматриваются отдельно от нормативной геометрии.
Возможность исполнения подтверждается при обработке заявки. Окончательная возможность изготовления и поставки конкретной комбинации подтверждается при обработке запроса.
Подтверждённые исполнения поставки
Матрица подтверждённых сочетаний для этой карточки пока не опубликована. Это не сведения об отсутствии товара.
Документы и проверка данных
Для заявки укажите нужную редакцию стандарта, требования к маркировке и документам на партию.
Источники опубликованных данных
- ГОСТ 10461-81. Полный нормативный текст с интегрированным изменением № 1 Полный документ: 4 страницы PDF; рисунок, таблицы, требования и приложение Проверено: 2026-10-11. Нормативный документ ↗
- ГОСТ 10464-81. Проверенный первичный документ; размерные таблицы и рисунки прочитаны отдельно. С. 1–3: рисунок; табл. 1/2; приложение Проверено: 2026-10-16. Нормативный документ ↗
Что ещё требует проверки
- Допуск s по стандарту исходного материала; численное значение не установлено.
- Переходы зубьев после развода — по рабочему чертежу; H минимум и l минимум не являются точной полной осевой высотой конуса.